
三号压铸机的模温,在你们中台里叫什么
上个月在常州一家汽车零部件厂,信息部长带我看他们的数据中台大屏,流光溢彩。我随口问了一句:那台三号压铸机的模温,在你们中台里叫什么名字?
他愣了三秒,然后转头看旁边的自动化工程师。工程师也愣了。
这事太常见了。IT部门花了半年把数据接进湖里,OT部门压根不知道这回事。两边都觉得自己做了该做的。这就是OT数据治理最真实的起点——不是技术问题,是命名和归属问题。

说实话,我这几年看过太多工厂的OT数据治理项目,死在第一步的占绝大多数。不是没钱,不是没平台,是没人愿意先坐下来数清楚:我们到底有多少个测点。
IT那套数据治理方法论,搬到车间直接翻车
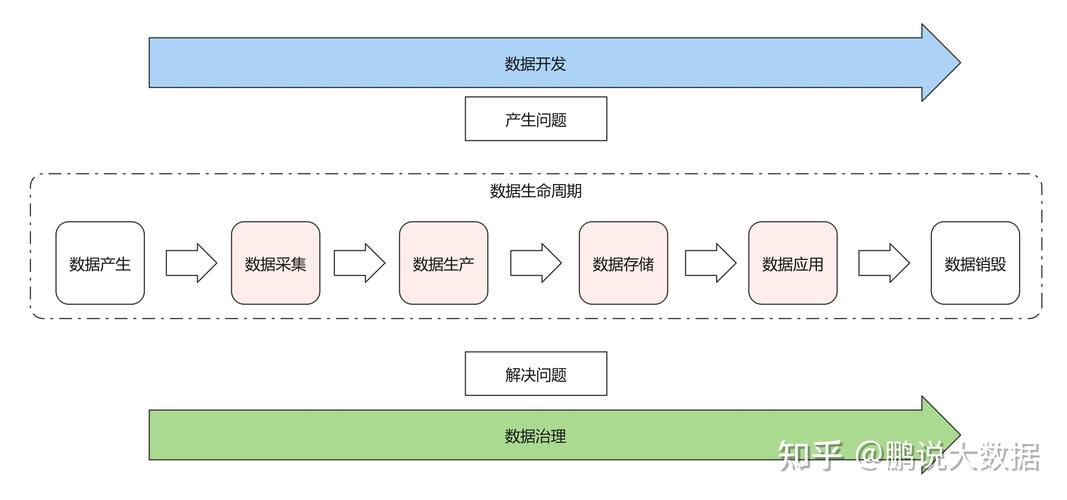
很多企业做OT数据治理,第一反应是把集团那套主数据管理(MDM)、数据标准、数据血缘的框架直接复制到工厂。结果呢?水土不服。
为什么?因为OT数据和IT数据压根不是一种生物。
- 频率不一样。IT系统一张表一天更新几百次算高频了。OT侧一台振动传感器,采样率10kHz,一天就是8.6亿个点。你拿数据质量规则一条条跑?跑不完的。
- 语义不一样。IT表里有字段名、有注释、有文档。OT侧呢?一个Modbus寄存器,地址40001,值是个浮点数。它是什么?温度?压力?流量?没人知道。这是典型的语义缺失。
- 生命周期不一样。一套MES系统五年一换。一台西门子S7-300,可能跑了十五年还在跑。你规范了ID,三年后设备换了,ID要不要变?
所以OT数据治理的核心矛盾在这儿:IT要的是稳定、一致、可追溯;OT要的是实时、连续、不能中断。
💡 一个容易被忽视的点:OPC UA和MQTT Sparkplug B这两年在工厂里铺得很快,很多新项目默认就选它们。选它们的理由不是协议先进,而是它们能把数据上下文一起带走。老协议只给你数值,新协议给你数值加上它从哪来、是什么、属于谁。
真正要治的三样东西:位号、上下文、口径
别被那些花里胡哨的数据治理平台宣传带偏了。剥开看,OT数据治理在制造现场就三件实事。
第一件,位号标准化。这是地基。你可以用KKS,可以用ISA-95的层级命名(企业—厂区—产线—工位—设备—部件),但必须统一,而且必须落到每一个测点。这一步没有捷径,纯体力活。我见过一家化工企业,光是位号梳理就干了八个月。值吗?值。后面所有事都靠它撑着。

第二件,上下文建模。光有位号还不够。你要知道这个测点属于哪台设备、哪条产线、当前处于什么工况、单位是什么、量程是多少、报警限值在哪。这些信息如果不能随数据一起流转,到了上层就只能靠猜。猜出来的根因分析,你敢信?
第三件,指标口径统一。这个最要命。就说OEE吧,设备综合效率。时间开动率怎么算?计划停机算不算停机?换型时间算不算?A车间算的和B车间算的不是一回事,集团一汇总两个数打架,报表做出来没人敢用。
问:我们厂设备几千台,全量做治理根本做不过来,从哪下手?
答:别全量。先挑一条产线,最好是那条良率最差、老板天天骂的产线。把它做透,做出可复用的模板——位号规则、上下文模板、指标口径文档——再横向复制。OT数据治理不是一次性项目,是手艺。先把手艺练出来,再谈规模。
问:数据应该在边缘侧清洗,还是传到中心再治?
答:看数据量。秒级以上的数据,边缘侧做基本处理——去重、死值过滤、量纲转换、时间戳对齐,然后上传。高频振动、电流波形这类,边缘侧只能做特征提取,原始波形按需回传。千万别把所有原始数据一股脑往中心灌,网络和存储都会崩。这个坑我见过太多次了。
被所有人忽略的隐形杀手:时间戳

我得单独说这个。太多工厂栽在这上面,而且栽了都不知道怎么栽的。
场景是这样的:产线上三台设备,PLC时钟各不相同,有的快两秒,有的慢三秒。数据传上来,你在系统里做关联分析,发现A设备的停机时刻比B设备早了1.5秒。于是得出结论:A的故障导致了B的停机。
纯属扯淡。就是时钟没同步。
❗ OT数据治理里,时间戳的可信度优先级高于数值的准确性。一个值不准,顶多一个点错;一个时间戳不准,整条因果链都是错的。
怎么办?上NTP是最低要求,能做PTP(IEEE 1588)最好,精度能到亚微秒。还要监控时钟漂移,定期体检。这事没干,后面所有的高级分析都是空中楼阁。
落地路径:别搞大跃进,就做四步
最后给个我认为能落地的路径。别搞那种一年规划、三年见效的东西,工厂等不起。
- ✅ 第一步(1-2个月):选一条线,做完位号、点表、数据字典。产出物是一份能给人看的文档,不是一堆数据库脚本。
- ✅ 第二步(2-3个月):接数。用OPC UA或者边缘网关,把上下文带上。同步时钟。这步做完,数据起码能看了。
- ✅ 第三步(3-6个月):建口径。和工艺、设备、生产三个部门坐到一起,把OEE、良率、单耗这几个核心指标的算法定死,写进文档,做版本管理。
- ✅ 第四步:再谈平台、再谈AI、再谈什么预测性维护。这时候你才有资格谈。
顺序不能反。反了就是拿高级工具去修一堆错误的输入,出来的还是错的,只是错得更贵。
说句掏心窝的话,OT数据治理这件事,技术占比不到三成,剩下七成是组织、流程和人的耐心。工具买得到,耐心买不到。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:OT数据治理:车间里95%的脏数据,其实是人祸不是天灾 https://www.dachanpin.com/a/tg/72926.html


