状态监测(CMS):从一条边频带说起,聊聊旋转设备故障预警的真正门槛

从一次跳机说起。 凌晨两点,某化工厂的循环水泵突然跳车。事后拆检,驱动端轴承保持架碎成三段。设备本身不贵,但它拖住了后段整条反应线,一停就是四个小时。这笔账,算起来心疼。 奇怪的是,三个月前的巡检记录上明明写着“运行状态正常”。听音棒没听出异响,机壳温度也就比平时高了两度。可如果当时调出振动频谱看一眼——在4倍转频附近,一条边频带早就缓慢抬升了。 这就是状态监测(CMS)存在的理由。人耳、手感、定期巡视,这些手段在早期故障面前,基本上是失灵的。

CMS到底在监测什么

不少人第一次接触 Condition Monitoring System,以为就是装几个传感器看看温度。这个理解太窄了。 一套能打的CMS体系,通常会同时盯住好几类物理量:
  • 振动:旋转机械故障诊断的主力,信息密度最高
  • 温度:轴承过热、润滑失效、电气接点老化
  • 油液:磨粒浓度、含水率、粘度漂移
  • 电流与功率:绕组短路、转子断条、负载突变
  • 工艺量:压力、流量、转速——用来做工况归一化
振动分析是这里面的核心。别的参数往往只能告诉你“出事了”,而频谱能告诉你“哪里出事、走到哪一步了”。差别很大。
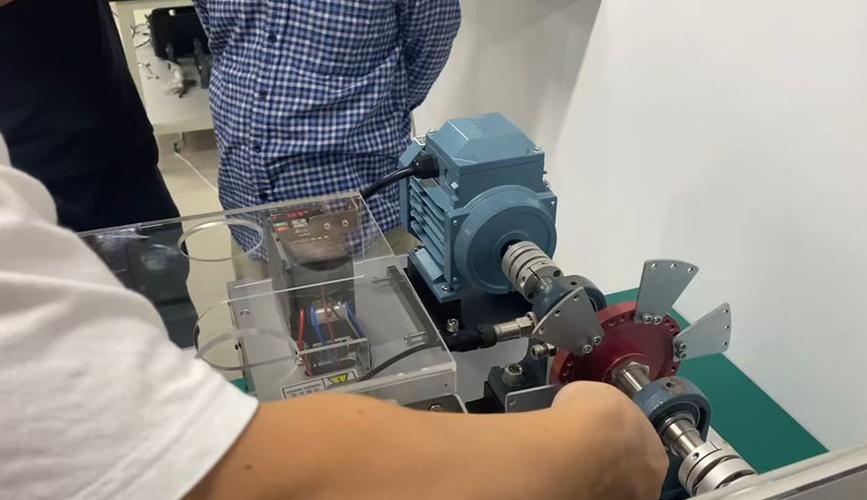
工业旋转机械在线振动监测加速度传感器安装现场

只看总振值,等于闭着眼睛开车

只看总振值,等于闭着眼睛开车
只看总振值,等于闭着眼睛开车
ISO 20816(旧版是 ISO 10816)给出的总振值限值,是个相当粗的筛子。有用,但远远不够。 为什么?因为你把10 Hz到10 kHz的所有能量压成了一个数字。轴承早期的点蚀,齿轮齿面的细微剥落,这些局部缺陷的能量占比极小,很容易被整体能量平均掉。等到总振值开始往上走,留给你的反应时间通常只剩几天。 真正干活的是频谱分析。 滚动轴承有它自己的特征频率:外圈通过频率BPFO、内圈通过频率BPFI、滚动体自转频率BSF、保持架频率FTF。这几个数字都能通过轴承几何参数和实时转速算出来。一旦实测频谱在这些位置出现峰值,而且幅值随时间的趋势在抬升——不用犹豫,安排拆检。 齿轮箱是另一个战场。啮合频率GMF以及它两侧的边频带、鬼线频率、轴频调制……这些特征的解读需要经验,也需要干净的原始数据。💡提醒一句:采样率不够,或者信号在采集端就被过度滤波处理过,频谱上会凭空冒出一堆假的峰。别急着下结论。 问:我们的设备总振值一直在报警线以下,是不是说明没毛病? 答:不能这么看。总振值偏低,但频谱上已经有明显的边频带抬升——这恰恰是早期故障的典型特征。总振值反映的是整体能量,而轴承点蚀、齿轮轻微磨损这类局部缺陷,能量占比很小,往往要到后期才会把总振值推上去。所以阈值报警必须搭配趋势分析,两者缺一不可。只看一条曲线,容易误判。

传感器选型与安装:这一步偷懒,后面全是坑

再好的算法也救不了垃圾数据。这句话在状态监测领域尤其成立。 压电式加速度计是主流选择。IEPE型带内置电荷放大器,配恒流源供电,接线简单,抗干扰能力强。频率响应、量程、灵敏度这三项要跟被测对象匹配——低速设备(比如30 rpm的磨机、回转窑)更需要高灵敏度和低截止频率的传感器,拿通用型去测,信号基本淹没在噪声里。 安装方式的重要性,被严重低估了:
  • 螺栓固定:频响最好,能上10 kHz以上,首选
  • 粘接:次优,注意胶层厚度和固化时间
  • 磁吸座:方便,但高频衰减明显,临时诊断可以,长期监测不推荐
  • 探针接触:只能做粗略判断,重复性差
安装面一定要平整、清洁,必要时打磨到露出金属光泽。传感器拧不紧,测出来的频响曲线会在某个频段直接塌掉。❗这个细节,很多现场工程师都吃过亏——数据看着有,其实已经失真了。 问:我们厂的老设备没有预留安装孔,加装状态监测是不是没戏了? 答:不是。有几个折中办法。一是在轴承座附近找一块平整的铸造面,用高强度结构胶粘接传感器底座,粘接前把漆层打磨掉;二是利用已有的螺纹孔,比如吊装孔或者注油孔附近,加转接螺钉;三是退一步,用电机电流特征分析(MCSA)配合机壳外部的超声或声学测点做辅助判断。效果会比标准安装差一档,但对趋势跟踪来说够用。关键点在于——同一个测点的位置要长期保持一致,否则历史数据没有可比性,趋势图就是废的。
加速度传感器螺栓安装与磁吸安装频响对比示意图

从数据到决策,中间隔着什么

从数据到决策,中间隔着什么
从数据到决策,中间隔着什么
采集只是第一步。真正难的,是把海量波形变成一张可执行的维修工单。 现在的通行做法大概分三层:固定阈值报警打底,趋势外推做中期预判,再加一层机器学习模型去识别复合故障模式。边缘计算网关的普及帮了大忙——原始波形在设备侧就完成FFT和特征提取,只上传特征值和告警事件,带宽压力小了一个数量级,响应也快。 不过说实话,模型不是万能的。工况变化、转速波动、邻近设备的振动串扰,都会把误报率推上去。很多工厂最后放弃CMS,不是因为技术不行,而是被没完没了的误报耗尽了耐心。✅ 建议上线初期把报警阈值设得保守一点,先跑三个月基线数据,再逐步收紧。宁可漏报几次,也别让运维班组对系统失去信任——信任一旦没了,这套东西就真的成了摆设。

几个容易踩的坑

坑一:测点装完就不管了。传感器松动、线缆磨损、接头进水,都会让数据突然“变好”。这种假平稳最危险。定期做通道自检,花不了多少时间。 坑二:只看单台设备。同一台泵、同一个工况下,和其他同类设备做横向对比,异常往往一眼就能看出来。孤立的绝对值判断,信息量其实很低。 坑三:数据存了不分析。硬盘里躺着几个TB的波形,最后什么结论也没得出。数据治理、工况标签体系、故障样本库——这些“软”投入,比多买几个传感器更值得。 坑四:指望CMS替代人工巡检。它替代的是耳朵和手,不是眼睛。跑冒滴漏、结构松动、异常气味,还是得靠人在现场走一圈。 状态监测这件事,技术上早就成熟了。难点在于把它真正嵌进日常运维流程里——让数据流到该流的地方,让报警变成动作,让每一次拆机都有据可依。做到这一步,它才算是状态监测(CMS),否则只是一堆昂贵的电子标签而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS):从一条边频带说起,聊聊旋转设备故障预警的真正门槛 https://www.dachanpin.com/a/tg/72907.html

赞 (0)
工业最佳实践:设备维护从救火到预测,车间少停线的那几步
上一篇 20小时前
从一根断轴说起:工业故障诊断的实战逻辑与避坑指南
下一篇 19小时前

相关推荐

  • 仓储管理系统(WMS)落地实录:那些年供应商没说的真相

    上个月,老李的注塑厂新上了一套仓储管理系统(WMS),结果第三天就宕机——料车堵了半条走廊。不是系统逻辑崩了,是库位规划图压根就没考虑过退料区的物理宽度。可笑吧?选型时供应商拍胸脯说“高度可配置”,最后发现连个异常流程都得二次开发。 我们这行,太多人把WMS当个扫码枪+Excel升级版。大错特错。它是个实打实的流程重武器,用不好,库存差异率从3%飙到8%也不…

    2026-07-01
  • 工业门禁系统怎么选?一个在车间踩了十五年坑的工程师,说点实在的

    车间那扇门,跟写字楼大堂的旋转门,压根不是一个物种 我干这行快十五年了。见过的翻车现场比成功案例多。最典型的一种:把办公楼那套刷卡门禁原封不动搬到车间门口。三个月后,读卡器表面糊了一层金属粉尘,电磁锁被叉车震得天天误报,工人拿胶带把门磁一贴了事,保安室里一片红。 怎么说呢。工业门禁系统面对的工况,跟商用环境根本不在一个量级上。 写字楼里,温度 18 到 26…

    投稿 6天前
  • 别再瞎买工业软件了,工业应用商店才是制造企业降本的真路子

    上周帮苏州一家做精密钣金的厂做数字化诊断,老板指着机房里堆的三套MES系统叹气——买的时候花了近两百万,现在两套半是废的,连车间报工都跑不顺。 之前我总觉得,数字化是大厂的专属游戏。直到去年跑了三十多家中小制造企业才发现,大家缺的根本不是什么高大上的系统,是能拿过来就用、花小钱办大事的工具。而这两年慢慢跑通的工业应用商店,恰好踩中了这个需求点。 别把工业应用…

    投稿 2026-10-27
  • 工业开源社区:为什么说它是中小制造企业的破局密钥

    我上个月跑了东莞三家中小型机械厂,撞见的事儿真的扎心。一家做3C自动化夹具的老板,花二十万买了某厂商的运动控制卡源码,结果适配自己产线的时候出了问题,上家说源码售出概不负责,二十万全打了水漂,扔服务器里吃灰。另一家更绝,核心工程师攒了大半年的检测算法,人一辞职,代码连一半注释都没有,新项目直接停了三个月,错过订单交货期赔了十几万。其实这些坑,只要找对工业开源…

    投稿 2026-09-10
  • 电火花加工(EDM):为什么它仍是高端制造躲不开的核心工艺?

    搞精密加工的,没人绕得开EDM。 最近几年圈子里总说,五轴铣削精度越来越高,EDM要被淘汰了。 放屁。 去年跑长三角十几家做高端模具、航天零部件的工厂,一半以上都在新增电火花加工(EDM)的工位。真要淘汰了,谁会砸钱扩产能? 为什么高端模具离不开放电火花? 五轴铣削确实能打,大部分结构都能直接铣出来。但碰到硬骨头,它还是犯怵。 比如洛氏60度以上的淬火钢、硬…

    投稿 2026-10-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息