先泼盆冷水。很多工厂上计算机视觉(CV)项目,第一个月很兴奋,第三个月开始扯皮,第六个月设备被推到角落落灰。怪算法吗?多数时候不怪。是没人愿意承认——缺陷定义本身就没说清楚。
我见过一个冲压件项目,客户开口就是“划痕超过 0.2mm 就算不良”。设备架上去,全傻了。零件表面有油膜,有拉伸纹,还有上一道工序留下的滚轮印。哪条是划痕?哪条是正常的?质检员自己要拿手电筒照着看,而且两个老师傅的标准还不一样。左边那个说这个是,右边那个说这个不是。你让机器怎么办?
先写清楚“什么算不良”,再谈模型

这行干久了就明白一件事:工业视觉项目的成败,七成在需求定义,两成在光学,剩下那一成才轮到算法。
所以我现在的习惯是,方案阶段先干三件事,不碰代码。
- 拉一份缺陷分级清单。致命、主要、次要,分开写。致命缺陷漏一个就可能整车召回,次要缺陷过检多了产线会被迫停线返工。两者的算法阈值压根不该一样。
- 收集金标准样本,也就是 golden sample。每个缺陷类型至少 30 到 50 张,来自不同班次、不同批次、不同原料供应商。
- 做标注一致性测试。让两个质检员各自标 200 张图,算一次 Kappa 系数。低于 0.7 的,先别做 AI,先做培训。
第三点最容易被跳过。可它偏偏最要命。人类自己都吵不清楚的边界,模型学出来必然是摇摆的。
问:我们厂没有 CV 工程师,能不能直接买一套现成的视觉检测设备?
答:能,但有前提。如果你的产品型号固定、缺陷类型少于五类、换型频率低于一个月一次,买整机是划算的。可一旦涉及多品种小批量,或者客户临时改验收标准,封闭式设备的参数你改不动,只能等供应商排期。这时候预留一个可二次开发的软件接口,比省下的那几万块值钱得多。
打光:八成项目死在这一步
说句得罪人的话。很多方案商吹嘘自己的深度学习模型多先进,你去看它现场的灯光布置——一个环形光,完事。
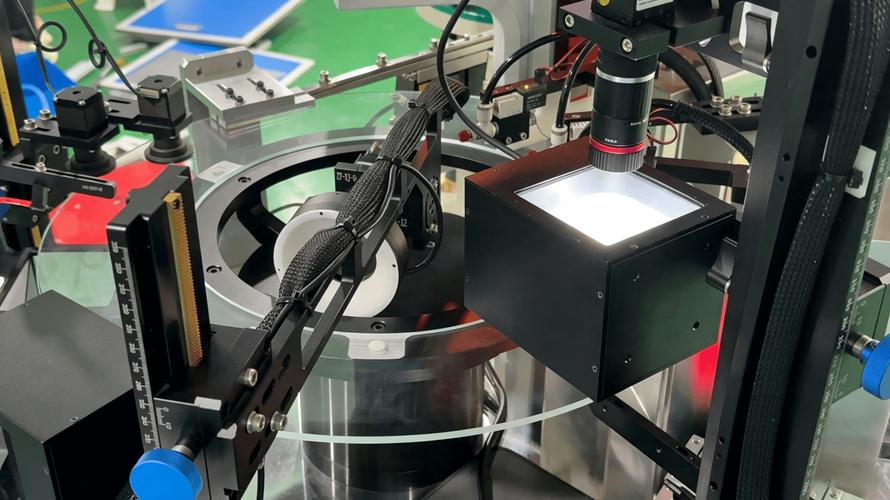
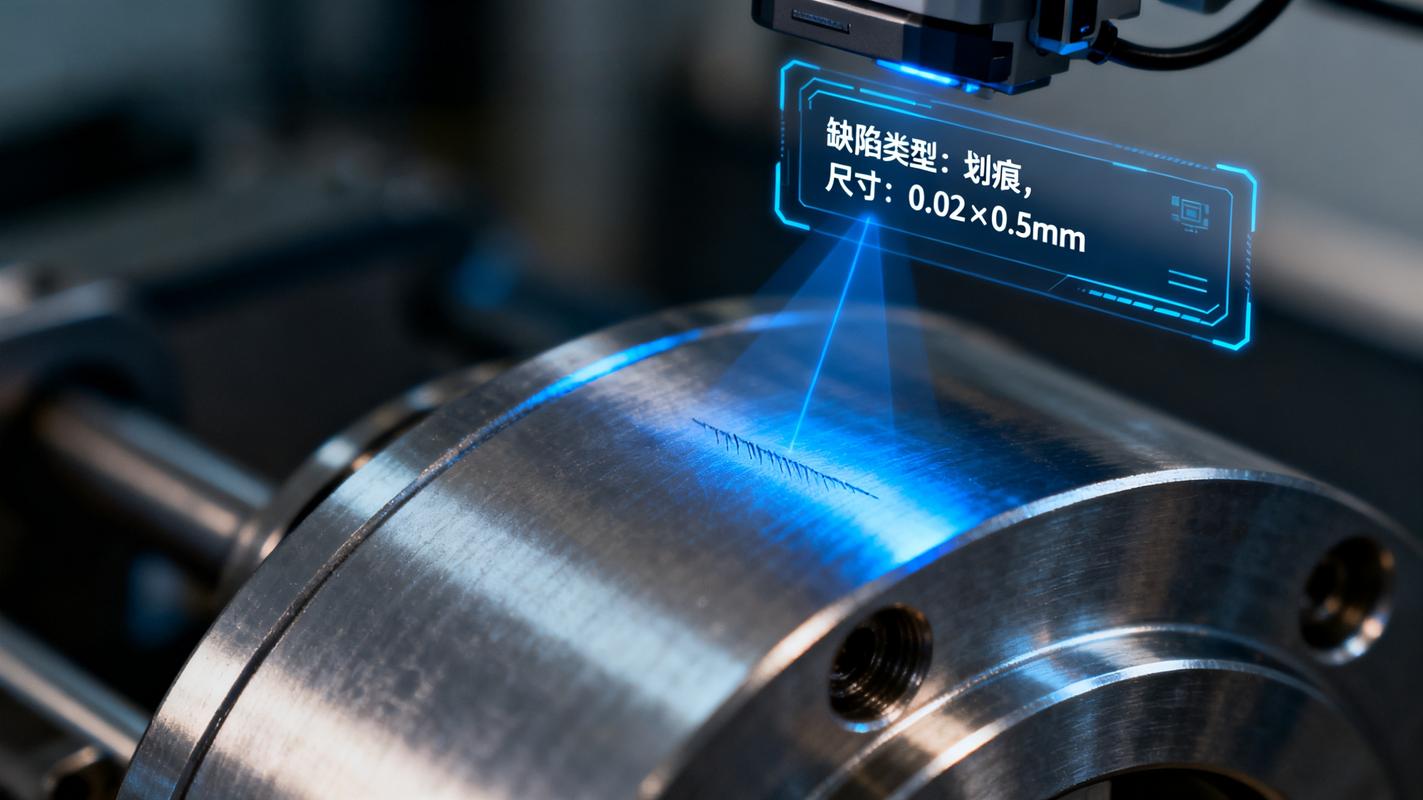
环形光能干什么?它连反光金属表面的划痕都压不下去。金属件用低角度暗场,划痕才跳出来。玻璃盖板用同轴光,才能抓住内部的气泡和崩边。透明薄膜得上背光,测轮廓边缘。至于那些颜色差异极小的异物,普通白光根本没戏,得换多光谱或者特定波长的窄带光源。
光源选错,后面的预处理、增强、迁移学习,全是在给一堆废像素做美容。白费劲。
还有个细节:相机和光源不能跟着产线抖。振一下,图像边缘就糊。要么加防振支架,要么把曝光时间压到 200 微秒以内,用频闪光源硬定格。全局快门是标配,卷帘快门在运动场景里会出鬼影,这个坑太多人踩过。
深度学习的边界,以及节拍这笔账
现在流行异常检测,就是只喂正常样本,让模型自己学“正常长什么样”,偏离了就报警。PatchCore、PaDiM 这类方法在冷启动阶段确实香,因为工厂最缺的就是坏样本。
但它不是万灵药。碰到结构性缺陷,比如虚焊、错装、缺件,纯无监督方法经常抓瞎。这时候还得靠分类检测或者分割网络。比较现实的做法是混合:先用异常检测兜底未知缺陷,再用监督模型精修已知的几类高频缺陷。两条腿走路。

不过话说回来,模型精度上去,节拍未必跟得上。一条汽配产线节拍 3 秒一件,留给视觉的完整时间窗可能只有 400 毫秒。这里面还要扣掉相机触发、图像传输、推理、结果回传 PLC、剔除气缸动作的时间。气缸从收到信号到推出,20 到 50 毫秒是跑不掉的。
所以推理预算实际只有 150 到 200 毫秒。一个 ResNet50 级别的网络在边缘盒子上跑,未必够。得做量化、剪枝,或者换轻量骨干。这时候你会怀念传统视觉——形态学加模板匹配,5 毫秒出结果,还不用买 GPU。
❗我的判断是:缺陷形态稳定、规则明确的场景,传统视觉依然是最优解。别为了 AI 而 AI。只有当缺陷表现千变万化、无法用几条规则描述时,深度学习的投入才划算。
问:客户要求零漏检,能做到吗?
答:物理上做不到。任何检测系统的召回率都有上限,而且漏检率每往下压一个数量级,过检率往往要翻好几倍。正确做法是谈一个双方能接受的双阈值区间——高置信度直接放行或剔除,中间灰区交给人工复判。这样总成本反而最低。
数据回流,才是长期省钱的开关

项目验收那天,模型准确率 99.2%,皆大欢喜。半年后呢?换了原料供应商,换了模具,环境温度变了,光衰减了。准确率掉到 91%,没人知道为什么。
所以从第一天起,就要把复判界面和 MES 追溯做起来。每一次人工改判,都是一条带标注的真实数据。这些数据回流到训练集,模型才能跟着产线一起漂移、一起进化。这叫闭环,说起来简单,真正落地的工厂不到两成。
还有一点,别忘了记录元数据。哪台相机、哪个工位、什么时间、哪个班次、哪批原材料。出了问题要能倒查。不然模型退化了,你连从哪儿查起都不知道。
最后给个务实的建议。别一上来就全线铺开。挑一个工位,一个缺陷类型,做三个月试点。把打光、节拍、误检率、人工复判工作量这些数据老老实实跑出来。跑通了再复制。工业现场从来不相信 PPT 上的 99.9%,只相信连续运转三个月不掉链子。
就这些。真要做,从今天下午去产线上站两个小时开始。看看质检员到底在看什么,比看十篇论文有用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业产线上的计算机视觉(CV):从打光到边缘部署的踩坑实录 https://www.dachanpin.com/a/tg/72915.html