极间间隙:看不见的命门
很多人觉得放电加工嘛,不就是电极怼上去,啪啪打火就行。天真。真正的功夫全在那个放电间隙上。这个间隙,通常也就0.01到0.1毫米,比头发丝还细,可它决定了你的表面粗糙度、加工速度,甚至会不会积碳拉弧。 我记得2018年接了一个涡轮叶片气膜孔的单子,孔径0.3mm,深径比20:1,要求孔壁无重铸层。一开始用常规参数,孔打一半电极弯了,整个工件报废——那可是Inconel 718啊,一件毛坯就小两万。后来逼急了,我们把间隙电压波形调成了窄脉宽、高电流的“轰炸模式”,配合每秒200次的高速抬刀,才把这硬骨头啃下来。所以啊,别迷信机床厂给的默认参数,那都是实验室数据,到了现场还得靠手感。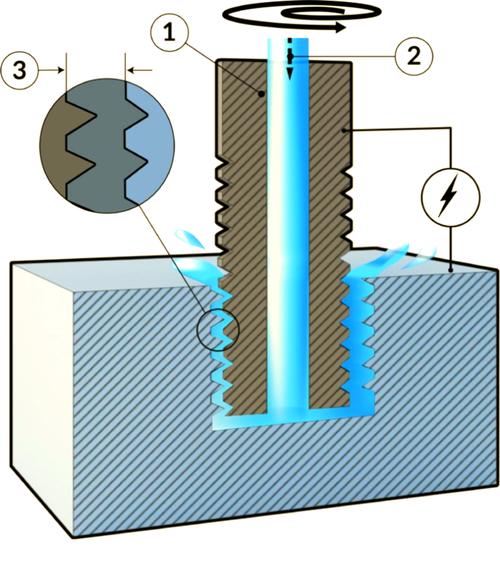
电极材质的陷阱
另一个大坑:电极选型。💡 市面上常说的紫铜、石墨、铜钨合金……各有各的脾气。紫铜导电好,损耗大些,但适合做精细电极;石墨耐高温,加工速度快,可粉尘污染让你恨不得把机床裹成粽子。 有一回赶工期,偷懒用了库存的石墨电极去打一个深槽,结果排屑不畅,石墨渣堵在槽里二次放电,表面打得跟月球表面似的,粗糙度Ra直接飙到6.3。客户当场脸就绿了。能怪谁?只能怪自己。从那以后,但凡深窄槽,我宁可多花点钱上铜钨合金,损耗低、刚性好,虽然成本是紫铜的三倍,但省下的返工时间够你喝两顿酒了。 问:那到底什么时候该用石墨,什么时候该用紫铜? 答:简单粗暴地说——大面积、少细节、不怕脏,上石墨;小电极、薄筋、表面光洁度要求高,老老实实用紫铜。如果零件带台阶或者清角多,那直接铜钨不纠结。另外,石墨牌号也很讲究,细颗粒的各向同性石墨价格是普通石墨的五倍,但用在镜面火花机上,能把粗糙度干到Ra0.2以下,像镜子一样。工作液里的门道
很少有人聊工作液,但它简直就是EDM的血液。早期都用煤油,现在主流是电火花加工专用液,燃点高,闪点高,但你别以为换一桶油就万事大吉了。油温、过滤精度、冲液压力……哪样没调好都会翻车。 有次夏天车间空调坏了,油温飙到38度,结果加工稳定性差得一塌糊涂,电极频繁短路回退,效率暴跌一半。后来装了油冷机,恒温25度,一切清净了。还有一个容易被忽略的点:油的粘度。有些老师傅为了省钱,用液压油替代专用液,粘度过大导致排屑困难,窄缝里积碳,最后电极跟工件焊在一起——那场面,拔都拔不下来。❗ 问:工作液多久该换一次?怎么判断该换了? 答:没有固定期限,看工况。但有个小窍门:每天开工前用折光仪测一下油品状态,如果氧化变黄或者闻起来有焦糊味,立刻换。另外,定期清理液箱底部的金属泥,那玩意儿不清理干净,会循环进入放电区,造成拉弧烧伤。我们有台机床曾经因为液箱太脏,把精密导轨都磨损了,修了八万。你说值不值?
平动与摇动:被低估的补偿艺术
别以为放完电就完事了。很多精密零件需要用到平动头或者多轴联动摇动来做间隙补偿,消除电极损耗带来的尺寸偏差。现在的数控火花机都带摇动功能,球形、矢量、圆形……可编程轨迹一大堆,但新手常常死盯着说明书上的轨迹图,忽略了实际放电状态的反馈。 我一般习惯在精加工末尾阶段,用“微细摇动+自适应控制”,也就是让机床根据实时间隙自动调整摇动半径。这样做出来的尺寸一致性,比固定轨迹好得多。曾经用一个直径2mm的铜电极,通过螺旋摇动加工出一个0.02mm公差的内六角,客户拿三坐标打了两遍都不敢信。有点小得意。✅ 不过代价是单件工时多了40分钟,老板心疼电费,但模具寿命提升了三成,想想还是划算的。 最后啰嗦一句:电火花加工是个经验活,理论归理论,上手才见真章。别怕出错,但要把心放细。这行当,越老越香——只要你脑子不僵。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)那点事儿:老师傅不愿透露的实操心法 https://www.dachanpin.com/a/tg/55033.html