凌晨两点,车间里刺耳的冲床声突然停了,电话那头操作工老李声音发紧:“陈工,零件毛刺大得能刮胡子!快来看看。” 我披上工作服冲进车间,果然——刚切下来的厚板件边缘泛着粗砺的银光,手指一摸,哎!这哪是冲压,简直是撕扯。说实话,冲压这行干久了,毛刺就好比牙疼,不算大病但折腾人没商量。
毛刺——冲压人的头号公敌
很多人以为调调模具间隙就能搞定毛刺,天真!间隙当然关键,单边间隙取料厚的5%~7%是常识,可现场哪有那么理想?材料批次一换,硬度跳几个HRC,间隙就得跟着变。有次我们冲一款DP780高强钢,按惯例放0.1mm间隙,结果毛刺像锯条一样。💡后来测了板材实际厚度,发现钢厂来的料超差了0.05mm,加上模具刃口刚修过太锋利,塌角区材料流动异常,毛刺瞬间失控。所以别光盯着间隙表,你得摸清材料的脾气。切削速度也捣乱,普通冲床滑块速度在200~800mm/s之间,速度太快,断裂带还没延展彻底,毛刺就粘在轮廓上。试过用伺服冲床减缓冲裁末段速度吗?效果立竿见影。
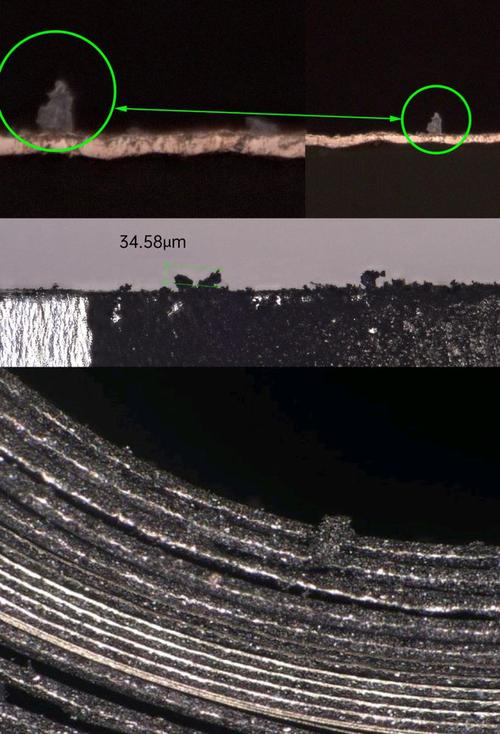
再说磨损。模具刃口钝化是个渐进过程,可缺陷爆发往往很突然。上周那套连续模,冲了五万件都漂漂亮亮,第六万件开始批量出毛刺,拆下来看,凸模圆角半径从0.02mm变成了0.12mm,比女人卸妆还快。❗ 这时最蠢的做法就是一味调闭合高度,会加速模具报废。正确操作是立即刃磨,并在允许范围内微增间隙。对了,凹模的直筒部位长度超过3mm时,摩擦指数急剧上升,毛刺风险倍增,所以我们常推荐2.5mm以内。
问:为什么冲压件有时突然出现严重毛刺,而之前生产一切正常?
答:别慌,八成是模具钝了,两成是材料搞鬼。先查刃口,用指甲轻划,感觉滑溜还是像锉刀?如果后者的,必须下机修刃。如果刃口锋利,立刻抽查材料硬度和表面磷化膜质量,我碰到过同一炉号钢板,因酸洗过度导致皮下氧化,冲切时产生二次撕裂。还有个小窍门:听声音。清脆的“咔哒”变成沉闷的“噗嗤”,十有八九间隙出问题。用塞尺沿刃口全周测一遍,尤其注意定位销磨损导致的偏载,那玩意儿能让间隙单边相差0.1mm以上。
拉深开裂的迷思——不是材料越强越好
有一回客户非要换超高强钢减重,结果拉深件侧壁裂得哗啦啦。他们纳闷:“我们买了进口板啊,延伸率40%呢!” 我差点没忍住笑。拉深不是光看延伸率,极限拉深比LDR和硬化指数n值比什么都实在。高强钢的n值通常低于0.15,普通深冲钢能到0.24,差之毫厘失之千里。我让他们算算拉深力,安全系数竟然卡在1.02,温度稍微低两度就超限。后来改模具,压边圈加氮气弹簧均衡压力,并在凹模圆角处做了激光微织构,这才稳住。
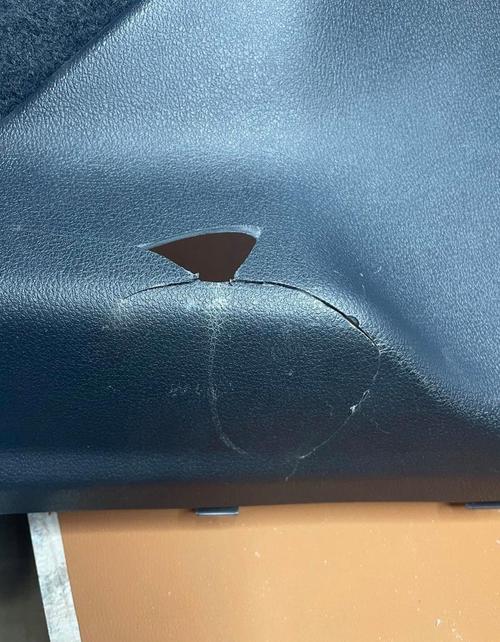
开裂往往不全是模具的锅。润滑油选择马虎不得。我们做过对比:同一批板料,用普通氯化石蜡油,杯突值8.7mm;换高强度合成酯型油,直接冲到10.1mm。💡 可现实是很多厂还在用手刷菜油,黏度波动极大。更隐蔽的杀手是压边力分布,尤其冲压复杂形状时,分块压边圈若不调平,局部进料阻力飙升,裂纹就从这个点炸开。
问:拉深件侧壁纵向裂纹反反复复,调整了压边力也没用,怎么办?
答:别老跟压边力较劲,看看凸凹模间隙和润滑条件。侧壁裂纹往往暗示材料流动不均,若间隙小于1.1倍料厚,材料会被过分拉薄。试试增大凹模圆角半径,哪怕只从R8改成R9,效果可能出乎意料。另外,伺服冲床可以编程滑块运动曲线,在拉深危险点减速保压,相当于给材料一个喘息机会。我们曾用这种办法把开裂率从12%降到0.3%,不过前提是模具表面粗糙度要降到Ra0.1以下,任何微凸点都是撕裂起点。
模具寿命?别只心疼那块钢
聊冲压必谈模具寿命,可话题总围着钢号转——DC53、SKH51、硬质合金,仿佛材料好就万事大吉。但说实话,润滑搞不好,再贵的钢也是白搭。去年我们一条线冲0.5mm不锈钢,模具寿命卡在15万次死活上不去,换粉末冶金高速钢只提到了18万次,成本翻倍。最后怎么突破的?往润滑油里加了纳米二硫化钨添加剂,同时把涂油方式从辊涂改成静电喷涂,油膜厚度从15μm降到6μm且更均匀,寿命直接冲到28万次。✅ 看到了吧,润滑经济学比单纯堆材料聪明得多。
还有一点常被忽略:冲床精度。机身刚度不足,导致动态变形,冲裁间隙在实际工作时变成个不确定的变量。我们测量过一台老旧开式冲床,满吨位时间隙变化量高达0.08mm,想想看,设计间隙总共才0.1mm左右,瞬间就可能变成负间隙或超大间隙。所以啊,别总骂模具不争气,先给设备做个全身体检。扭矩扳手校准螺杆、导轨间隙调整、滑块垂直度,这些基础保养比赌咒发誓管用。
冲压的魅力就在于:看似简单粗放,实则处处是微观博弈。伺服技术的普及让我们能控制速度曲线,但老师傅摸一把切边就能判断间隙的本事依旧值钱。下次碰上毛病,别急着调参数,静下心听听机床的节奏——它正在跟你抱怨呢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺实战笔记:毛刺、开裂与模具寿命的破局之路 https://www.dachanpin.com/a/tg/55515.html