上个月,产线上那台贴片机又停机了。
四个小时。
客户那边催货催得跟催命一样,所有人都盯着你呢——那种压力,懂的都懂。故障复现、换备件、恢复生产,一套动作行云流水。然后呢?填写《根本原因分析报告》。我亲眼见过不止一次,工程师在“根因”那一栏写下“操作失误”或者“传感器老化”就交差了。说实话,这叫啥根本原因分析?骗鬼呢。
RCA,全称根本原因分析(Root Cause Analysis),在工业界是个被说烂了的词。ISO 9001要求它,客户审核问它,出了大事故调查组第一件事就是做RCA。可真正做对的,少。大多时候它变成了填表游戏——一种让所有人暂时心安、却埋下更大隐患的仪式。毕竟,同样的故障再来一次,谁脸上都挂不住。

工具不是摆设,尤其是5 Why
5 Why大概是流传最广的RCA方法了。问五次“为什么”,听起来简单得可笑。但它的威力恰恰在于那种近乎冒犯的追问——像一个不依不饶的孩子,逼着你撕开第一层肤浅的答案。举个例子:轴承烧了。为什么?因为缺油。为什么没及时加?因为点检漏了。为什么漏检?因为新来的技工没收到排程。为什么没收到?因为ERP系统里他的权限设置错了。为什么设错?因为入职培训流程没有明确规定IT权限配置步骤。你看,从“轴承缺油”追到“培训流程缺陷”,这才是根儿。可现实中,太多人问到第二个“为什么”就停住了,要么是被生产压力逼着尽快结案,要么是潜意识里不敢再往下挖——再挖下去,搞不好就挖到自己部门了。
我特别想吐槽一种现象:把5 Why做成线性推导,然后得出一个唯一根因。复杂系统里,很少有单一原因能搞定所有事儿。这也就是为什么很多资深人士会搭配使用故障树分析(FTA)或因果图(鱼骨图)。鱼骨图其实特别适合在跨部门会议上用,人机料法环往那儿一摆,各说各话,最后总能揪出几个原本没人注意的交叉点。不过呢,鱼骨图也有个毛病:它容易变成一场集体甩锅的狂欢,每个分支都写上点不痛不痒的原因,结果主次不分,资源全撒胡椒面了。得有个明白人主持,死死抓住“哪些因素组合起来必然导致问题”这个核心逻辑。

问:什么时候该用5 Why,什么时候该拉鱼骨图?
答:这问题我被人问了不下十次。简单粗暴的经验法则是:如果问题相对单一,因果链比较直,比如设备直接停机、某个参数跳变,用5 Why顺藤摸瓜,效率高。一旦问题涉及多部门、多变量交叉,比如产品不良率突然波动,而且工艺、原料、环境都有嫌疑,马上转鱼骨图或者原因树分析。千万别死抱着一种工具不放。还有,别等到出了大事故才想起来RCA——日常的小故障、小偏差,做“轻量级”的事件因果分析,花二十分钟画个简易鱼骨,效果比事后兴师动众强十倍。预防嘛,永远是更省钱的。
那些会让你翻车的坑

第一个大坑,就是把RCA等同于“找出责任人”。一旦会议桌上弥漫着追责的味道,所有人都会本能地防御,信息就开始变形。你要找的是系统性的原因,不是替罪羊。第二个坑,过早地停止追问。很多人满足于找到一个“说得通”的技术原因,比如“密封圈材质不耐高温”,于是换个材质就完事。可你想过没有,为什么当初选材的时候没考虑到?是设计评审漏了?还是成本压得太低只能选这种?这种组织层面的底层原因,才是真正的金矿。第三个坑,纠正措施只有“培训操作员”五个字。培训是必要的,但它往往是管理懒惰的遮羞布。如果系统本身有缺陷,光靠人的警惕性是靠不住的,Poka-Yoke(防错法)才是正道。
再说个让人哭笑不得的真事儿:有家工厂做了个非常漂亮的RCA,鱼骨图画得密密麻麻,5 Why记录逻辑严密,根因直指“供应商来料硬度波动”。然后呢?整改措施竟然是:“加强来料检验,每批抽检比例从5%提高到20%”。这不是根因解决,这是把压力转嫁给检验部门。根因是要去和供应商一起改善工艺、或者换掉不靠谱的供应商。用抽检去堵一个系统性变差的窟窿,不翻车才怪。对吧?
问:RCA报告最难写的部分是什么?
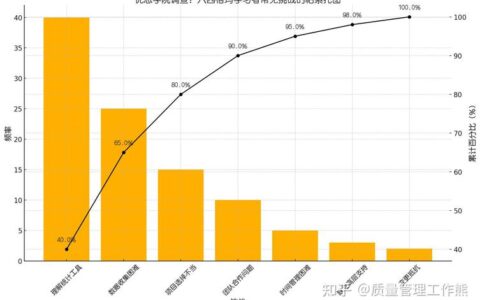
答:依我看,不是分析过程,而是“验证根因”和“评估纠正措施有效性”那段。太多报告里这部分是空的,或者写个“措施已完成,跟踪一个月无复发”就蒙混过关。你得拿出数据来啊!措施实施前后的失效概率对比、MTBF(平均故障间隔时间)变化、过程能力指数对比——没数据,你的RCA就是一纸空文。而且,验证要有时间维度,有的措施短期有效,长期却引入新风险,需要设一个持续监控期。建议用帕累托图跟踪措施执行后的效果,那种“问题真被干掉了”的视觉冲击,比你写满两页纸都管用。再一个,写报告时多用照片、截图、趋势图,文字能少则少。事故分析不是写小说。

让RCA活进日常里
最后聊点实际的。想把RCA做好,光靠工程师的自觉性不行,你得在系统里下点功夫。比如,强制要求所有停机超过一小时的故障都必须启动RCA程序,并且把报告质量纳入绩效——不是看报告有多厚,而是看同类故障有没有减少。可以搞个“故障经验库”,把每次分析出来的系统漏洞、认知盲区放进去,新人入职当教材,老员工定期回顾。另外,千万别藏着掖着,好的RCA案例要全公司分享,特别是那些差点犯了大错但被及时揪出来的“未遂事件”,价值往往比已发生的故障更高。说到底,根本原因分析不是一种技术,而是一种文化——承认问题、拥抱复杂性、持续改进的文化。说起来很虚,但做起来,就是一次会议、一张图、一次真诚的追问。
哪怕今天这文章,能让你下次写报告时多追问一层,也就值了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:根本原因分析(RCA):别让“找根因”沦为一场表演 https://www.dachanpin.com/a/tg/55687.html