状态监测(CMS)的“听诊器”与“心电图”——预测性维护实战录

好多工厂上线状态监测(CMS)之后,第一件事就是盯着屏幕上的绿色对勾✅发呆——设备都在正常运行,报警灯也不亮,然后呢? 然后就坏了。 对,你没看错。前年浙江一家注塑件厂,CMS显示一切正常,可一台630吨的液压机突然拉缸,油液里飘满了金属屑,整个系统瘫痪三天。事后复盘,CMS确实在“监测”,但振动探头贴在无关紧要的泵壳上,油液传感器只测水分和粘度——磨损颗粒?压根儿没考虑。这就像给病人量体温,却不知道他心脏已经缺血。 所以,状态监测远不是装几个传感器,拉几条趋势线就完事。它是一整套语言体系。设备的“肢体语言”、润滑介质里的微观战争、电气参数的微小抖动……都得读懂。

振动是设备的“母语”,但你会听吗?

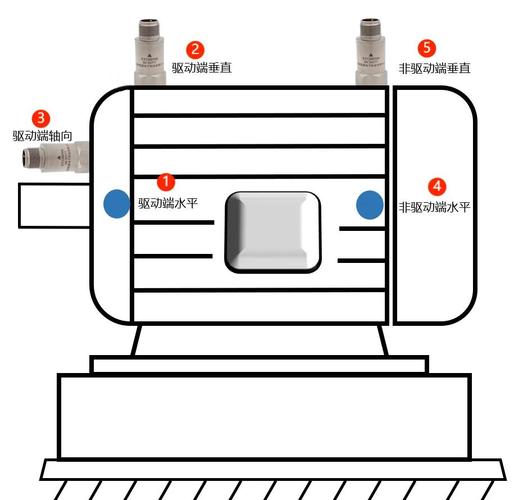
工业减速机振动传感器精准安装点示意图
工业减速机振动传感器精准安装点示意图
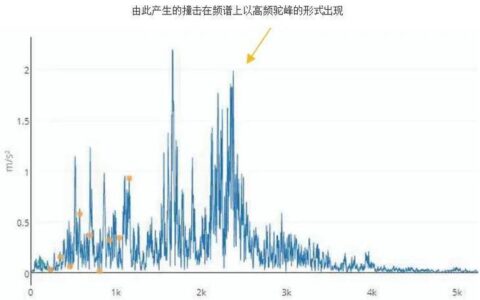
搞振动分析的老手,一不看总值,二不轻信频谱。为什么?因为总值0-1000Hz,一个轴承早期点蚀的能量可能淹没在齿轮啮合频率的谐波里。曾经有个案例,江苏的风机厂,CMS振动速度通频值始终在4.5 mm/s,低于ISO 10816标准的7.1 mm/s报警线。可每周拆检发现,轴承内圈已经有了5mm长的剥落!后来把高通滤波调到5kHz以上,冲击脉冲📈才原形毕露。 说白了,你得先知道这台机器的“方言”。齿轮箱关注啮合频率边带,滚动轴承盯着高频包络,流体激振要看轴心轨迹。没有一招鲜。❗ 更坑人的是,很多CMS供应商硬推“自动诊断”,给你一堆红灯绿灯,却不说逻辑。某个风电场的CMS报告,连续三个月提示“发电机后轴承中期损伤”,拆开一看——润滑脂干得像石灰,根本是后期失效。算法死板,不懂油液劣化对振动信号的影响。 问:状态监测系统上线后,为什么还会突发故障? 答:最要命的原因就三个字:测不到。传感器装错了位置,测的不是关键部件;监测参数选型错误,比如用速度传感器去抓高频冲击;或者阈值设定僵化,设备工况变了(比如从连续运行转频繁启停)报警却不变。还有一种情况——系统能测,但没人看。某化工泵群的CMS报警被值班员随手消音,他以为又是虚警……最后烧了轴瓦。 问:振动传感器布置在哪个位置最有效? 答:永远记住:负载区!轴承座承载区,径向比轴向更敏感(除非推力轴承)。减速机的输入轴传感器要尽量靠近啮合点,但别装在检查盖的薄壁处,那会放大共振。风电机组主轴承,最好用两只传感器呈90°安装,捕捉不对中和平行不对中信号。💡做过模态测试的就知道,贴错了点,连固有频率都测不准。

油液分析:黑乎乎的润滑里藏着什么?

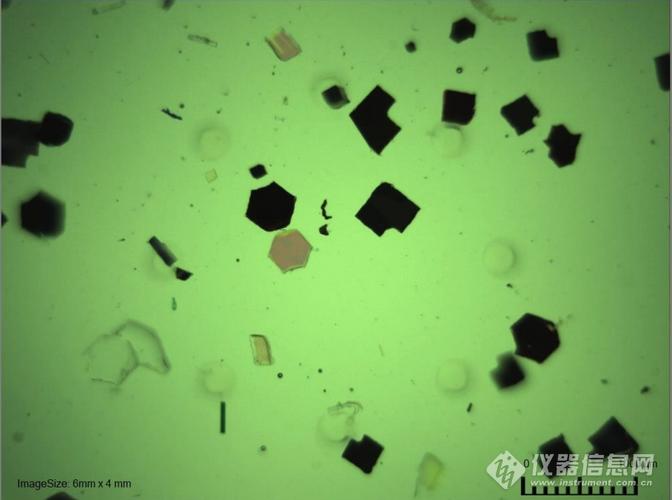
实验室铁谱分析磨损颗粒显微成像图
实验室铁谱分析磨损颗粒显微成像图
去年接触一家变速箱再制造企业,他们把CMS和离线油液分析打通了。在线粘度、水分、颗粒计数器实时传数据,每500小时取一次油样做铁谱和光谱。看起来挺全面,对吧?结果有一批返工箱,齿轮点蚀严重,CMS在线颗粒计数却一直正常。 把油样送到实验室,铁片上满是薄片状磨粒,尺寸20-80μm——典型的滚动接触疲劳。可在线颗粒计数器用的是光阻法,对大于100μm的磨粒检测精度才高,再加上油里气泡干扰,小磨粒被当成背景噪声。这一下全暴露了:在线油液监测的“盲区”,得靠专家经验补上。❗ 现在有些前沿玩法,用机器视觉直接给磨粒成像,深度学习识别疲劳、切削、滑动等类型,准确率超过92%。但这需要海量标记数据,小厂玩不转。 问:如何避免CMS虚警? 答:虚警是慢慢磨掉信任的。首先从硬件上,做好屏蔽和接地,别让变频器干扰淹没了真实信号。其次,阈值设定要用自适应统计模型,比如让系统学习机组启停机、变负荷工况下的振动基线,而不是死守一个绝对值。某纸厂复卷机,速度从800m/min升到1200m/min,振动值自然跃升,如果还用800m/min时的门槛,肯定天天报警。用了工况分区报警后,虚警率降了70%。

别让预警变“狼来了”

别让预警变“狼来了”
别让预警变“狼来了”
传统CMS的致命伤:阈值报警。你设了4.5 mm/s,当磨破达到4.6时它才叫——可那时已经晚了。真正的智能预警要抓趋势。 有一回,西南一个水电站的推力轴承瓦温缓升,CMS没报警,因为没到85℃的绝对上限。可连续三天的温升率悄悄从0.5℃/天变成了2℃/天。幸好运行班长多了个心眼,手动停机,发现冷却水管有絮状物堵塞。要是等到85℃才跳机,瓦面合金都流了。💡 现在比较火的方案是边缘计算+机理模型。在采集器里嵌一个简单物理模型,实时估算剩余寿命,一旦加速劣化就推送信息,而不是单纯比较数值。但这玩意儿调试起来复杂得要命,参数稍微不准,模型就飘。 所以,状态监测的核心永远不是硬件,更不是软件——是懂设备的人。传感器是听诊器,频谱分析是心电图,油液颗粒是血检报告,可看病的医生还得是你自己。没有了现场的“老法师”,再好的CMS也是一堆废铁。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS)的“听诊器”与“心电图”——预测性维护实战录 https://www.dachanpin.com/a/tg/55849.html

赞 (0)
剩余使用寿命(RUL)——别再瞎猜了,设备还能撑多久?
上一篇 2026-06-06 04:44:46
故障诊断的“玄学”与科学:当老师傅的耳朵遇上机器学习
下一篇 2026-06-06 05:22:45

相关推荐

  • 精益生产落地:中小制造工厂别搞虚的,要抓实在事

    跑过二十多家长三角珠三角的制造工厂,见过太多对精益生产的误解。有人觉得这是万人大厂玩的东西,我们几十人的小厂庙小,玩不起。有人花几十万请咨询团队,搞了三个月,标语贴满墙,产能一点没涨,浪费一点没减。钱花了,水漂了。 很多工厂做精益生产,第一步就错了 绝大多数人对精益生产的理解,从根上就歪了。不少老板觉得,做精益就是搞5S摆工具,做流程重构,上自动化系统,反正…

    投稿 2026-08-15
  • 循环经济在机械制造中的再制造,到底有多难?

    上个月我去了一趟山东的再制造产业园,说实话,比我预想的要——怎么说呢,既振奋又有点沮丧。你看到一条完整的发动机再制造产线,旧件进去,经过拆解、清洗、检测、修复、再装配,出来一台性能不低于新品的机器,那种感觉真的很奇妙。可是再看另一边,堆成山的报废齿轮箱,因为当初设计时根本没考虑拆卸,现在只能当废铁卖掉。啧。 这就是循环经济在工业领域最真实的画面。循环经济不是…

    2026-06-21
  • PCBA 打样:产品落地前的 “试金石” 与 “校准仪”

    PCBA 打样绝非简单的电路板制作环节,而是电子设备从设计图纸走向实体产品的关键枢纽。它以小批量生产的形式,将电路设计方案转化为可测试、可验证的物理样品,为后续量产提供最直接的性能参考与风险预警。对于电子研发团队而言,忽视 PCBA 打样的深度价值,等同于在产品落地环节埋下隐性炸弹,即便设计方案理论上完美无缺,也可能因忽视实际生产中的细节偏差而功亏一篑。 P…

    2025-09-15
  • 精益六西格玛:从工具到文化的蜕变——一位工业老兵的十年观察

    08年刚入行那阵子,我对精益六西格玛顶礼膜拜。觉得它就是制造业的救世主。什么DMAIC,价值流图,方差分析……学了点皮毛,就天天在车间里画图,逮着谁都要聊标准差。现在想想,真傻。 十年过去了,见过上百家工厂,推行成功的有几个?屈指可数。大多数,花了几十万培训费,最后留下一堆没人看的项目报告,还有墙角落灰的看板。问题出在哪?不是工具不好。是我们太迷恋工具本身了…

    2026-06-25
  • 出租屋的灯,藏着多少未眠的梦

    推开那扇贴着褪色福字的防盗门时,走廊里的声控灯恰好亮起。暖黄色的光晕裹着隔壁厨房飘来的番茄炒蛋香气,在地板的裂纹上轻轻晃动,像极了三年前第一次搬来的那个傍晚。我弯腰换鞋,鞋架最下层那双磨破鞋底的帆布鞋,还留着去年雨季踩过的泥渍。 出租屋的面积刚够放下一张床和书桌,朝南的窗户却给了房间最好的馈赠。清晨的阳光会顺着窗帘缝隙爬进来,在墙壁上投下格子状的光斑,落在书…
    2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息