干了二十年焊接,我最大的感受是——这行当,越干越觉得自己无知。刚入行时以为能烧好一道焊缝就算出师,后来才发现,焊接工艺这四个字,简直就是个无底洞。材料、参数、环境、手法……哪一个环节掉链子都能让你抓狂。
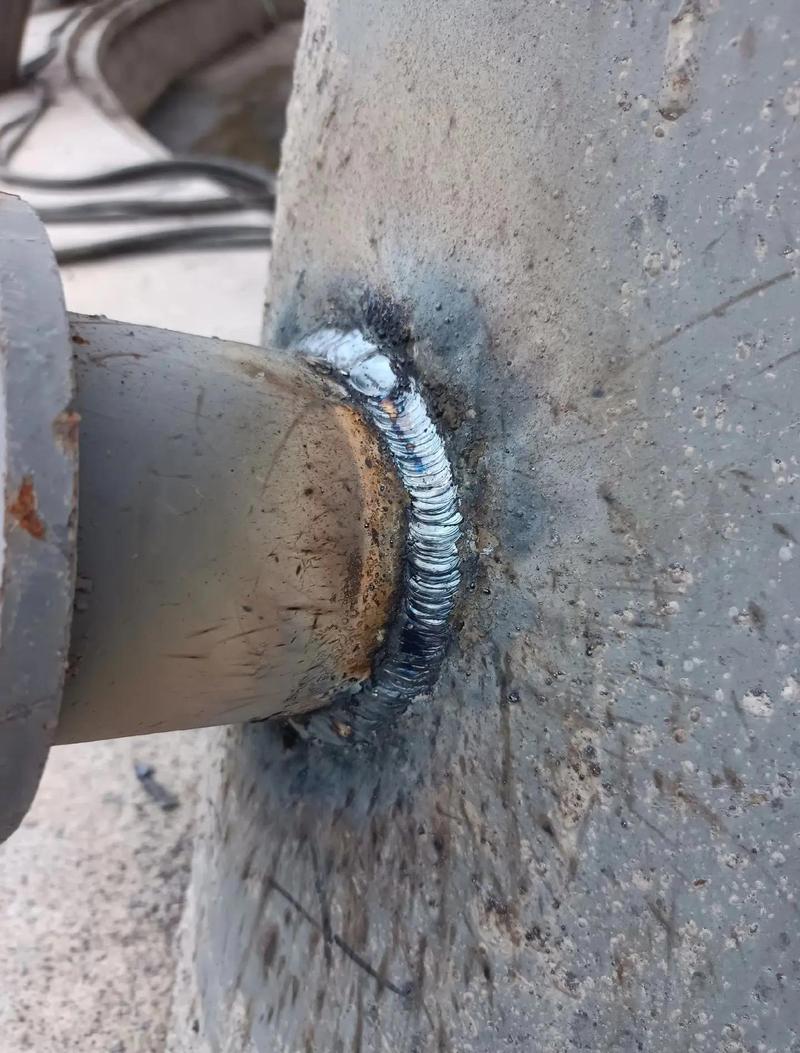
上周厂里接了一批不锈钢薄板,0.8mm的厚度,客户要求氩弧焊,而且必须单面焊双面成型。徒弟上手就干,结果焊缝背面全氧化了,乌黑一片。他挠头问我怎么回事,我说你保护气流量调对了吗?一看,7L/min——薄板焊接,这么小的电流,7升的气流反而把空气卷进去了。说实话,很多干了五六年的焊工,连保护气的层流和紊流都分不清。
焊材没选对,神仙也白费
踩过的坑太多了,最冤的一次是焊316L管道,用了ER308的焊丝。看上去都是不锈钢,颜色也差不多,结果焊完后在酸性介质里用了三个月就穿了。其实那批工况含氯离子较高,应该用ER316L或者更高级的——就为了省那点材料费,整条管线重新返工。焊接工艺这事儿,省钱就是最大的浪费,这话一点不假。
不过话说回来,现在很多设计图纸上标注的焊材也未必合理。我见过一个项目,Q235的架子非要配E5015焊条,说是强度高。问题是Q235本身就普碳钢,屈服才235MPa,你拿500MPa级的焊材去填,刚性大了,反而容易在热影响区开裂,对吧?这就是典型的书呆子设计,真该让他们到车间闻闻烟尘。
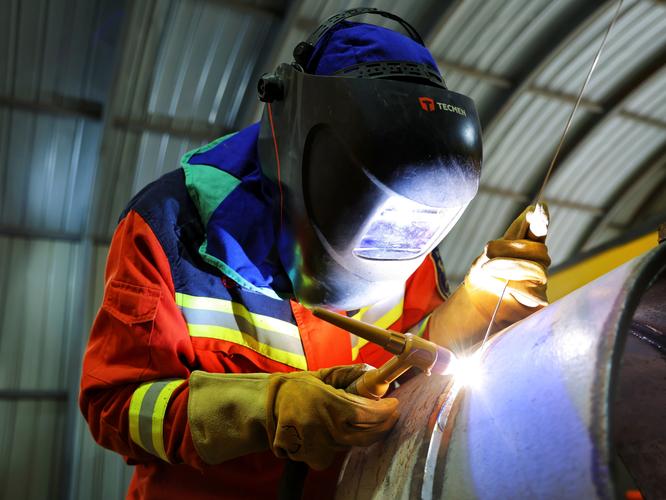
自动化焊接就万事大吉?大错特错
这几年都在推机器人焊接,我们车间也上了两台六轴机器。起初大家高兴得不行,以为能坐着吹空调了。结果呢?编程示教累个半死,产品稍微有点变形,焊缝轨迹就偏了,一天到晚不是撞枪就是漏焊。更崩溃的是,机器人对坡口精度要求极高,上一道工序的冲压下料要是误差超过0.5mm,机器人焊出来就全是缺陷。人还知道调整一下,机器就认死理。
我去培训时,老外讲师说他们的机器人焊接良品率能达到99%。我当场就笑了——那是在国外恒温恒湿、材料标准一致的车间吧?我们面对的铸件毛坯,砂眼气孔随机分布,你就是把激光跟踪焊的灵敏度调到最高,它照样给你烧出个气孔来。所以自动化不是万能的,工艺匹配和过程控制才是核心。现在很多工厂盲目上自动化,结果沦为摆设。
说到过程控制,最近我们引进了一套视觉检测系统,焊后直接扫描焊缝外观,什么咬边、未熔合、焊瘤都能判读。好东西是好东西,就是数据库训练还不够,经常把飞溅颗粒误判为缺陷,警报乱响。软件工程师说要多采集样本,娘的,这又不是拍照片,每条焊缝都是真金白银堆出来的,哪来那么多废品让你训练?
实战问答,解决你最头痛的焊接问题
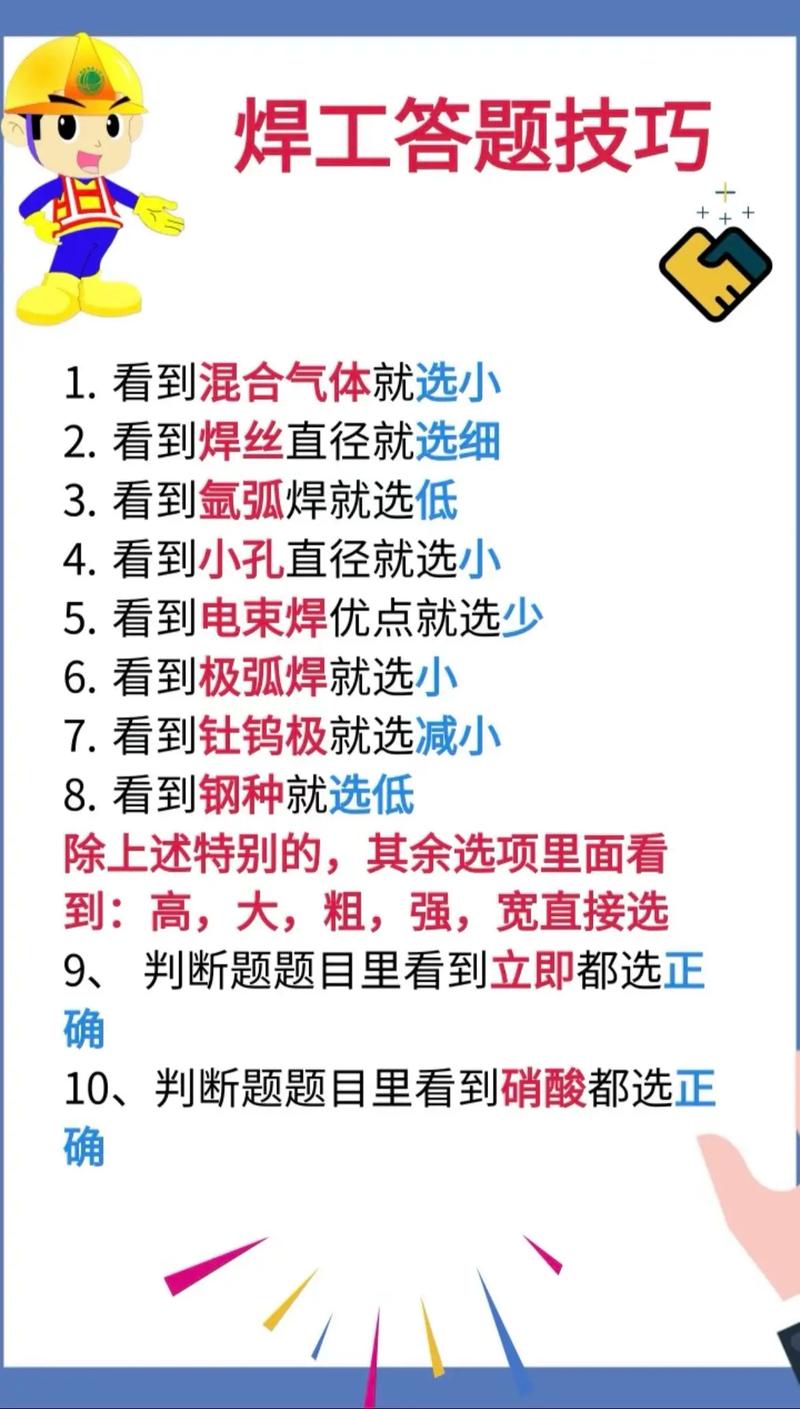
问:焊铝件的时候,为什么总是出现密密麻麻的气孔?
答:这个问题太常见了。99%是因为材料表面没处理好。铝特别娇气,表面那层氧化膜吸水性强,焊接时高温一烤,水蒸气进去就形成氢气孔。你光用刷子刷两下可不行,得用不锈钢丝刷,而且这个刷子只能刷铝,刷过钢再刷铝,铁屑沾上去反而加重污染。另外,母材和焊丝要拿丙酮擦,擦完最好在半小时内焊掉。如果环境湿度超过70%,建议用双脉冲MIG焊,通过交替电流把熔池搅动一下,气泡更容易逸出。不过最彻底的办法还是先做工艺评定,别偷懒,否则你焊三百件可能两百件过不了探伤。
问:管道焊接时,打底焊总是烧穿或者背面成型不良,怎么破?
答:打底焊是检验焊工真本事的试金石。烧穿多半是电流过大或者间隙问题。你如果是手工TIG焊打底,记住几个诀窍:第一,钝边留1-1.5mm,组对间隙控制在2.5-3mm,小了铁水过不去,大了容易烧穿;第二,电流要根据壁厚来,比如3mm管子,60-70A足够了,看到熔池就能适时送丝,千万别把钨极戳进熔池里;第三,一定要用内保护气,在管子里充氩,背面充气流量不用太大,5-6L/min就行,但必须确保空气排干净,充气前先把管口堵住下口,从上口充,感觉有气流溢出再开始焊。如果条件允许,用可溶性纸堵两侧,形成一个小气室,效果更好。还有一点,焊枪摆幅要均匀,频率快一点,慢了很容易形成过大的孔洞。
焊后处理,藏着太多猫腻
焊接做得好,焊后处理跟不上也是白干。就说酸洗钝化吧,有次给食品设备焊储罐,内部卫生级要求,必须做酸洗。外包队图便宜,用了不知道什么牌子的酸洗膏,涂上去时间太长,罐壁都腐蚀出麻点了。后来我们自己买钝化液,严格控制浓度和时间,用pH试纸测到中性再冲洗。这事儿马虎不得,否则设备交付后产生铁锈污染,全责在你。
应力消除也是大课题。去年一个大型结构件,焊后没做热处理,结果在吊装时直接从焊缝旁边断裂了。幸好没伤着人。力学性能分析出来,残余应力接近屈服强度,还有淬硬组织。后来我们加了振动时效处理,但有些关键部位还是得进炉子。老板心疼电费,我说这笔账要算长远——出了事故就不是电费的问题了。
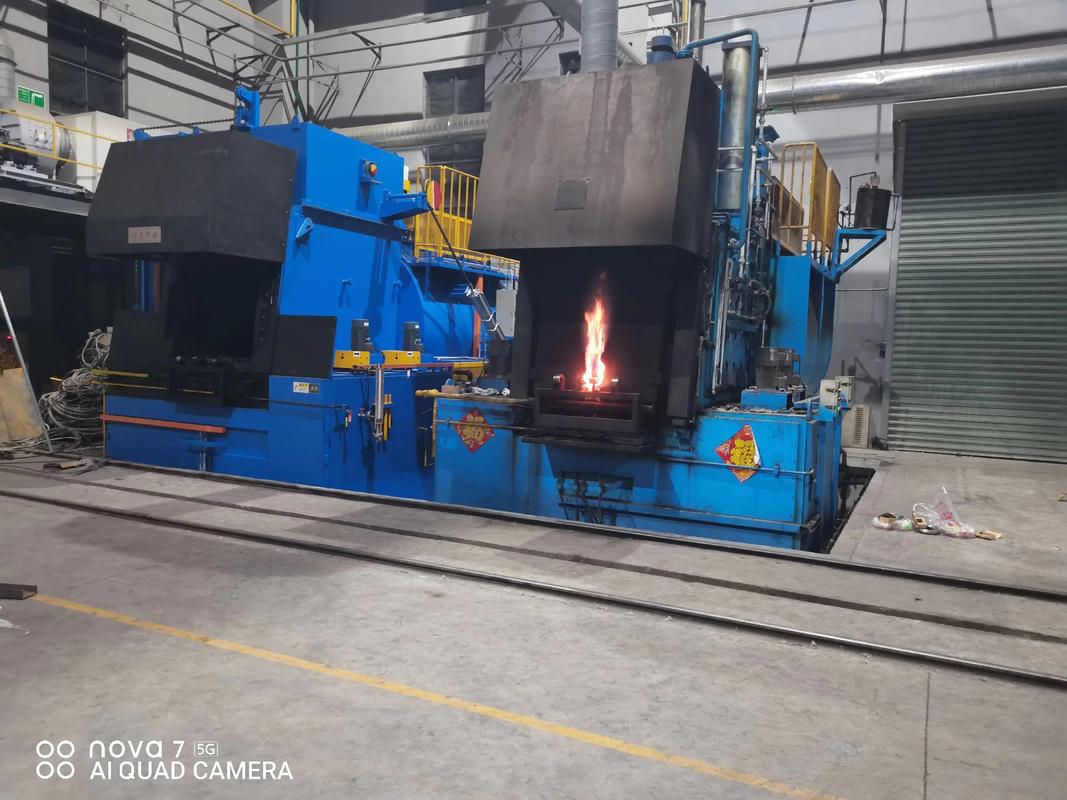
写了这么多,其实焊接工艺远不止这些。这几年新材料、新工艺层出不穷,像搅拌摩擦焊、激光复合焊,甚至电子束焊,让人学都学不完。但万变不离其宗,焊好一条缝,那只是入门;能提前预防问题、出现问题找到根因、并把经验固化到工艺文件里,那才叫专家。可惜现在年轻人沉不下心,嫌焊接又脏又累,招个焊工比登天还难。真的,这个行业不缺技术,缺的是认真对待技术的人。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺这潭水到底有多深?20年老焊工的经验之谈 https://www.dachanpin.com/a/tg/56095.html