干数控这行快二十年了,经手的设备少说上百台——国内国外的,高端经济型,能走刀的都摸过。说实话,这几年行业吹的“智能制造”“无人车间”把我耳朵都听出茧子来了。
但走进多少车间,五轴机床在那儿落灰?主轴轰轰响,精度早跑姥姥家去了,厂长还在报表上吹设备利用率95%。看不过眼,今天必须说几句大实话。
五轴别瞎买,先闯过这三道鬼门关
五轴联动,听着就高端。展会上各种叶片、叶轮切得飞起。但你真要买,销售嘴里的“全闭环”“纳米插补”能把你绕晕。结果呢?买回去加工个支架,尺寸超差能让你哭。
第一,RTCP精度不是静态指标。哪怕激光干涉仪打出全行程定位精度2μm,动态精度呢?快速走圆弧,五个轴联动时那个滞后、过冲,全靠系统补偿算法撑着,差点的系统直接给你轮廓误差干到0.1mm。
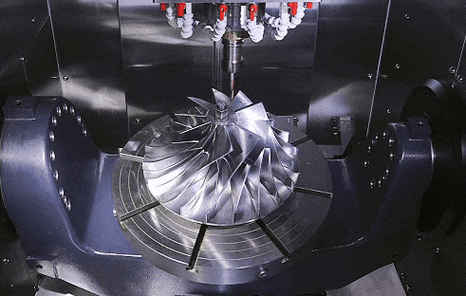
第二,摇篮式还是摆头式,不光看你工件。重型工件用摇篮,离心力一大,C轴刹车片几个月就磨得不像样;摆头式主轴重心高,高速摆动时床身都能感到晃。我见过有家厂,买了个进口摆头五轴,结果地基没灌浆,干一个月,机床自己“走位”了3mm——重新调水平,又花两万。
第三,工艺匹配度才是王道💡。你别看宣传能铣能车,换个叶盘试试?刀轴矢量突变时,机床抖得像筛糠,工件表面振纹一道一道。这真不是机床不行——是你的CAM后处理跟不上,或者操作电工根本调不好伺服参数。
问:为什么有些五轴机床标称精度很高,实际加工一塌糊涂?
答:因为“标称”的都是静态几何精度,走个ISO 230-2标准,在20°C恒温下像蜗牛一样慢慢挪着测量。实际切削有热变形、切削力、加速度冲击。关键要看RTCP动态精度和轮廓误差,这个很多厂家干脆不提供数据,或者只给个理想值。买之前带个标准试件——NAS 979圆锥台,切一刀三坐标检,这才是照妖镜。
主轴刚性好,就真耐用?动静刚度那点玄学
一说主轴,大家张口就是“BT50,刚性强”。可你没想过,静刚度好不代表动刚度够。粗铣时主轴鼻端受力,静刚度撑得住;一旦高速铣削,激振频率靠近主轴固有频率,共振起来可能直接振碎刀片。
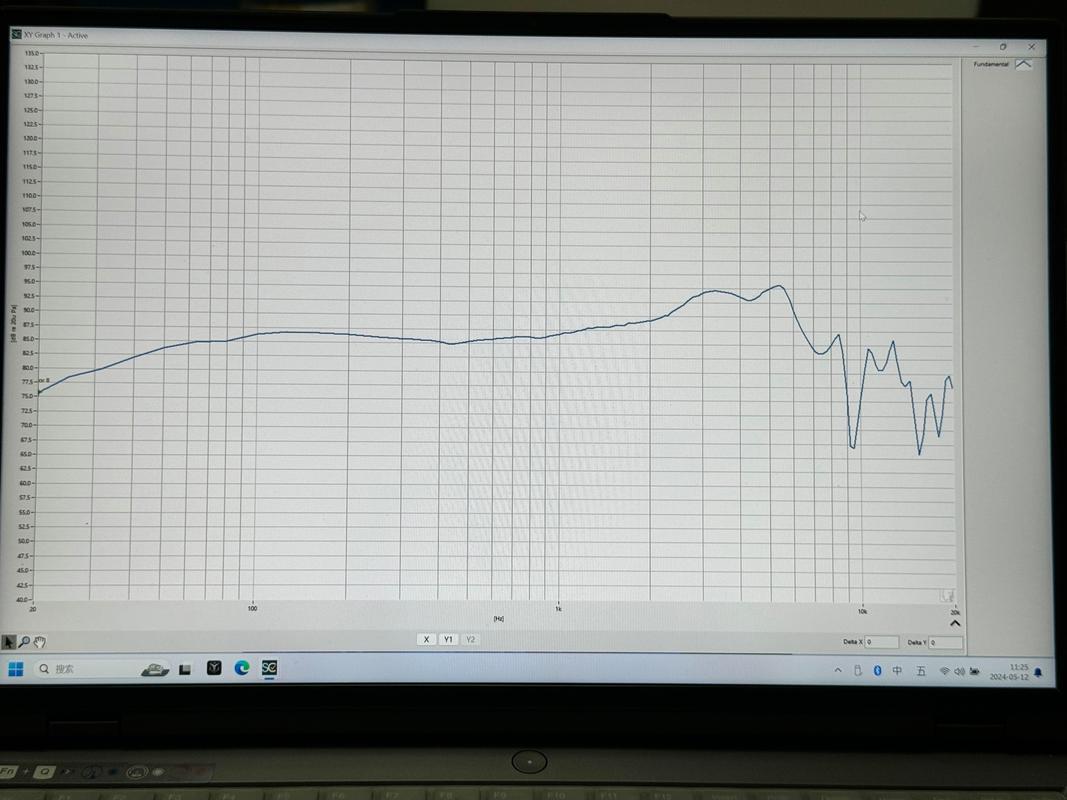
有次调试个立加,换了个大直径面铣刀,S12000,切深1mm——整个Z轴都在尖叫。测了下频响,发现主轴-刀柄结合部刚度不足,HSK63的夹紧力没调好。换了把热缩刀柄,问题立马改善。就这么玄。
还有个坑:平衡与精度圈。高速主轴出厂平衡G1以上没错,但装上刀柄刀具,残留不平衡造成的离心力,能把轴承预紧力整没。所以,别说主轴不耐用,先看看刀具动平衡做到G2.5没?❗
问:国产主轴寿命短,是轴承不行还是装配问题?
答:都有,但润滑和预紧力控制是命门。进口主轴用陶瓷球轴承,油雾润滑精度到每分钟几滴,国产有些连油气比例都稳不住。另外预紧力——重切削时觉得松了要调紧,结果高速一发热,轴承直接抱死。现在好的主轴都有实时温度-预紧力自适应,但价格你懂的。所以耐用与否,一半在设计,另一半在你怎么用。
数控系统:进口棒还是国产香?只有用过才知道
发那科、西门子、海德汉,这三座大山压了多少年。但最近华中数控、广州数控甚至科德都用起来了,各种政策补贴,价格确实诱人。实话实说,国产系统进步巨大,但细节体验,我还是要吐个槽。
做模具的高速精雕,海德汉的TNC平滑路径控制,拐角自动减速圆滑得要命,表面光洁度Ra 0.2μm轻松。换成某国产系统,同样的G代码,棱边那儿就一道痕迹,得靠CAM手动增加过渡圆弧——累死编程的。
可要是干大批量铝件,三轴铣槽,国产系统绝对够用,界面全中文,工人上手还快。而且售后随叫随到,换个驱动也不贵。✅
最怕的是买机床时,系统给你配了个不上不下的版本——功能锁死的经济型软件:没有高速高精功能、没有扭矩限制、连M代码都砍了一半。后期想上探头、对刀仪,对不起,加钱解锁。这点进口国产一个德行。
问:到底该选发那科还是西门子?
答:看你干什么活。发那科皮实,伺服从没掉过链子,维修满大街都会;但开放式二次开发弱,界面操作有点复古。西门子828D往上,界面灵活,CYCLE循环巨省编程时间,可一旦驱动器报警,不找个代理工程师来查手册你都搞不定。模具曲面用海德汉,难度级别不是一回事。总之一句话:不要只盯系统,要把伺服驱动、电机整套看,有些低配系统搭的电机动态特性差得远。
智能产线?先治好设备“亚健康”再说
现在时髦数据采集、数字孪生、预测性维护。可实际车间里,机床本身精度状态都模糊不清。加了一堆振动传感器、温度探头,没人会分析频谱,最后只当报警器用。😅
我帮一家做汽车零部件厂做过诊断:十几台加工中心,每天产量报表漂亮,可只用雷尼绍球杆仪测一遍,六台圆度误差超10μm,反向间隙大的吓人。操作工常年只调刀补,从没想过机械间隙已经让G0每次定位都过冲。
所以,底子打不牢,上层智能就是空中楼阁。建议先做好:定期球杆仪检测、螺距误差补偿、反向间隙补偿、甚至温升曲线标定——这些基础活,再谈CPS和OEE。
问:小厂有必要上MES和机床监控吗?
答:没必要一开始就大而全。但机床最基础的监控值得做:主轴负载、伺服电流、润滑压力。一个几百块的工艺振动传感器,贴主轴上,能抓到崩刃、缠屑的异常,减少撞机风险。数据不用上云,本地报警灯亮就行。实用主义永远是第一位的💪。
写了这么多,真不是要砸谁饭碗。只是这些年从进口机床调试到国产替代,从加工工艺到车间管理,见太多冤枉钱打水漂。无论技术多炫,最终要听刀具切入材料那一声稳不稳。真要买设备,带自己最刁钻的零件去试切,带卡尺千分表去测,比看一百页参数表都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床深水区生存指南:老师傅打死不说的6个真相 https://www.dachanpin.com/a/tg/57523.html