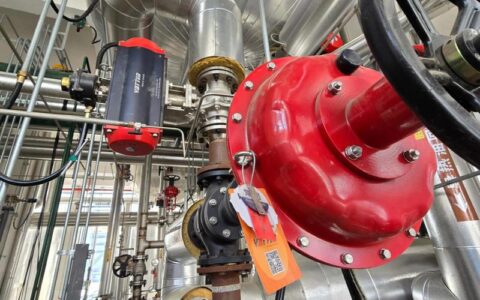
上个月去一家汽车零部件厂做能效诊断,车间主管指着空压站电费单苦笑:“气动系统吃掉了我们近三成的电,可谁也不知道钱跑哪去了。” 我拿着超声波检漏仪走了一圈——好家伙,光一个处理工位就找到6个漏点,嘶嘶声像在放气。说实话,这种场景我见了太多。大部分工厂的气动系统,就是个看不见的筛子。你说心疼不?
很多厂把注意力放在空压机本身,认为选个一级能效的机器就万事大吉。可气动系统的能耗是个全链路问题,从压缩空气的洁净度、管路压降、接头泄漏,到气缸、阀门的匹配效率,再到末端使用的合理性——哪个环节掉链子,都会让你的电费单上多一个零。我见过最夸张的案例:一条生产线因管道弯头过多,压降达到了1.2bar,空压机不得不提高输出压力,年电费多花8万块。8万!就为了几个弯头。
看不见的能耗黑洞——泄漏与压降
先聊泄漏。✨ 根据我们团队的实测数据,一般制造业工厂的气动系统泄漏率普遍在20%-35%之间。20%?意味着每产生5立方气,就有1立方直接跑掉了。你花真金白银压出来的气,就这么在接头、软管、电磁阀排气口偷偷溜走。而且泄漏点非常狡猾,有些只有用超声波仪器才能听到。我建议工厂每季度做一次泄漏扫描,尤其是节假日停工期间,关闭用气设备后观察空压机启停频率,简单粗暴但有效。

压降的问题同样阴险。很多老师傅在设计管路时习惯性缩径,觉得管子细点不碍事,结果流速超标,压降飙升。💡 一个简单的原则:主管路流速不要超过15m/s,支管不超过10m/s。要是你发现过滤器两端压差超过0.3bar,滤芯就该换了——别省那点耗材钱,能耗成本远超滤芯价格。还有软管!你肯定见过车间里蛇皮软管绕来绕去,明明3米路径用5米管,压降至少多出0.5bar。弯一个圈就是钱啊。
问: 如何快速估算泄漏造成的经济损失?
答: 有一个经验值:一个1mm的泄漏孔,在7bar压力下,一年泄漏量约等于3000度电耗。按工业电价0.8元/度,就是2400元。如果你在车间找到10个这样的漏点呢?赶紧去买个好点的检漏仪,两个月回本。另外,利用周末停机做“压降保压测试”:管网易封闭端加压力传感器,关闭气源后观察压力下降速率,能定量评估总体泄漏水平。别光听我说,马上动手算算自己工厂的账。
元件选型不是越贵越好,匹配才是王道
阀门和气缸的选型,是另一个浪费重灾区。我经常看到设计工程师抱着“安全余量”的想法,气缸选大一号,阀的通径也放大。结果呢?气缸动作速度用调速阀硬生生压下去,阀的流量能力闲置60%,而初始投资和耗气量却实实在在增加了。😤 一个直径63mm的气缸,在相同行程和频率下,耗气量是50mm气缸的1.6倍。如果你只需要50mm就能完成动作,为什么要给空压机增加无谓的负载?

问: 不小心气缸选大了,有没有补救措施?
答: 不一定非得换气缸。如果动作频次不高,可以调节供气压力——把减压阀设定到刚好满足出力需求的最低值,甚至低于铭牌压力。大多数气缸的设计安全系数足够,在2-3bar下就能正常推进。比如我见过一个移载机构,原来用6bar供气,实测3.2bar就能可靠动作,气压一降,耗气量直接砍掉近30%。当然,前提是必须验证出力余量和速度要求。另外,阀的选型配合也很关键,如果阀的Cv值远大于需求,可考虑加装调速阀限制流量,但最好还是下次改造时统一优化。
千万不要盲目追求进口一线品牌。说实话,某些国产气动元件这几年进步神速,密封寿命和响应时间不输国际大牌,价格却只有一半。我们帮一个长三角的包装产线做替代,把20多个日本品牌电磁阀换成国产同规格,年降本12万,故障率反而下降——因为旧阀已经老化,内漏严重。关键还是看工况。粉尘大的场合,阀芯密封结构必须选金属硬密封而不是软质橡胶,否则三个月就卡死。
数字化让气动系统“开口说话”

近几年,我强烈建议有一定规模的企业上气动系统数字化监测。不是说上套几十万的SCADA,而是采用低成本的智能传感器。现在市面上有带IO-Link通信的流量传感器、压力传感器,一个采集点硬件成本不到两千块,却能实时看到每条分管的用气量、压力波动。我们在一个家电厂安装后,发现某条总装线的用气规律完全异常——午饭时间耗气量居然比正常生产高20%,顺藤摸瓜查出一处主管路破裂。没有数据,这种隐形泄漏可能会存在好几年。
💡 未来两年,我认为基于边缘计算的气动能效管理会爆发。每个阀岛、每个FRL(过滤调压润滑单元)都成为数据节点,系统自动分析泄漏特征并定位,甚至根据生产节拍自适应调整供气压力。但这需要工程师跳出传统机械思维,主动拥抱IT技术。不跨界,就被淘汰。这绝非危言耸听,我见过45岁的设备科长自学Python分析能耗曲线,半年时间给工厂省了60万电费。很拼,真的。
问: 老旧气动系统怎么低成本实现数字化改造?
答: 可以考虑外夹式超声波流量计和无线压力记录仪。无需切割管路,直接夹在管道外侧就能采集流量和压力,数据通过4G上传云端。我们给一个铸造车间做了试点,发现凌晨非生产时段仍有大量用气——原来是喷砂机的手动阀门没关严。系统自动发送报警到班组长手机,第二天就整改了。改造总费用不到4000元,第一周就追回800度电损耗。关键是要形成“测量-分析-改进”的闭环,不少工厂装完传感器就扔一边,那等于白装。数据得有人盯,有人行动,才有价值。
最后啰嗦一句:气动系统节能,是个需要持续经营的精细活。别幻想一夜暴降50%能耗,但通过泄漏堵漏、压降优化、动态压力调节和数字化监控,每年稳定降低15%-30%的压缩空气成本,我见证的例子多得是。💪 从明天开始,带上检漏仪去车间走一圈吧,你会惊讶于那些嘶嘶声里藏着的真金白银。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:气动系统能效提升:别再为泄漏和压降买单了! https://www.dachanpin.com/a/tg/57668.html