SPC被误读得有多深?
首先吐槽一下。很多工厂把SPC搞成了应付客户的表面文章,画几张控制图,算个CPK,就算完事。结果呢?过程该乱还是乱,不良品一个没少。说实话,我见过最离谱的——车间SPC图表永远受控,但客户投诉却五花八门。这简直是对休哈特博士的侮辱! SPC本质是什么?不是事后诸葛亮的检验报告,而是对过程变差的实时监控与预警。但太多人只盯着那个±3σ的判异准则,忘了更重要的事:过程稳态的前提是消除特殊原因变差。如果你连设备暖机、换刀周期这些都没标准化,控制图就是废纸一张。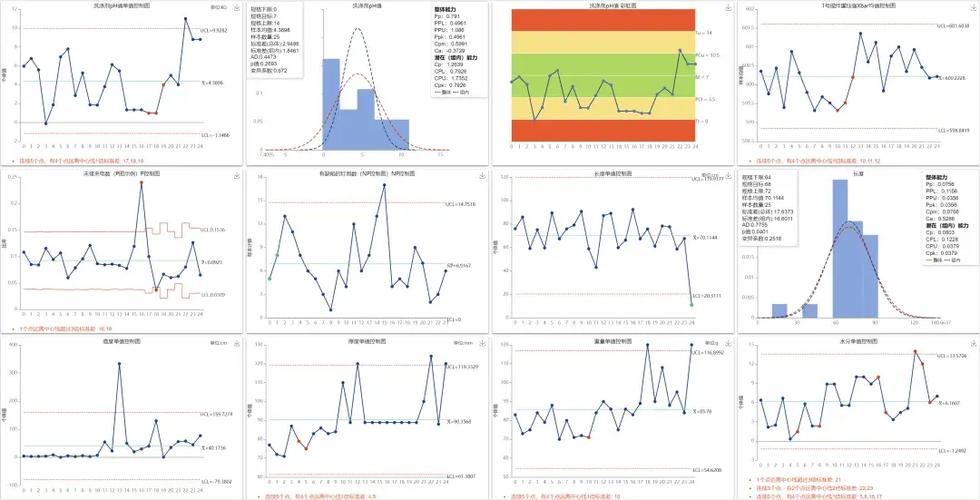
✅ 实时SPC:当控制图遇见工业物联网
去年我去一个汽车零部件厂,他们给压装工位装了力位传感器,数据直连MES系统。控制图瞬间活过来了。原本每周汇总一次的数据,现在每15秒刷新一次。你猜怎么着?第一天就抓到一个诡异的趋势:压力值在某个固定班次持续偏低。查了半天,是操作工嫌报警频繁,私自调了参数。这在传统SPC里可能几个月都发现不了。 这里有个关键点:实时SPC不是简单加快采样频率,而是改变了反馈回路。传统的“发现异常→停机排查→记录”模式太慢了。现在应该是系统自动报警,甚至直接触发反应计划——比如给设备发指令补偿刀具磨损。听着很科幻?其实很多日系企业早就在用了,只是他们不叫SPC,叫“工程能力自动维持系统”。 不过话说回来,技术再牛,人的因素还是第一位的。问答环节来了。问:实时SPC系统上线后,为什么操作工更困惑了?
答:因为大部分系统只做到了数据可视,没做到信息可解。你突然给一个没受过统计培训的工人展示一张布满红点的EWMA图,他当然懵。我遇到过一家企业,花了三百万上的系统,最后车间里堆满了纸质巡检表——因为工人说“还是打勾来得痛快”。这不是工人的错,是系统的设计问题。好的SPC系统应该像汽车仪表盘:温度高了亮红灯,而不是给你看热力学曲线。记住,推行SPC不是推广统计学,而是把统计思想转化成傻瓜式动作。✅💡 从“过程控制”到“过程诊断”的跃迁
这些年我越来越觉得,单纯的Shewhart控制图不够用了。特别是面对多品种小批量的制造模式。比如模具行业,一种零件就做几十件,你刚判稳过程就结束了。怎么办?得把控制的颗粒度从“产品特性”转向“过程参数”。 举个例子,注塑成型。传统SPC盯着注塑件的重量或尺寸,但真正源头是料温、模温、保压时间。这些参数每一模都在变化。用多变量SPC(比如Hotelling T²图)可以同时监控这些参数的关系。有一次我们发现T²图异常,但各个单变量图都正常——最后查出是料筒磨损导致温控系统振荡。单变量完全看不出来。这就像血压、心率单独看正常,但组合起来可能预示疾病。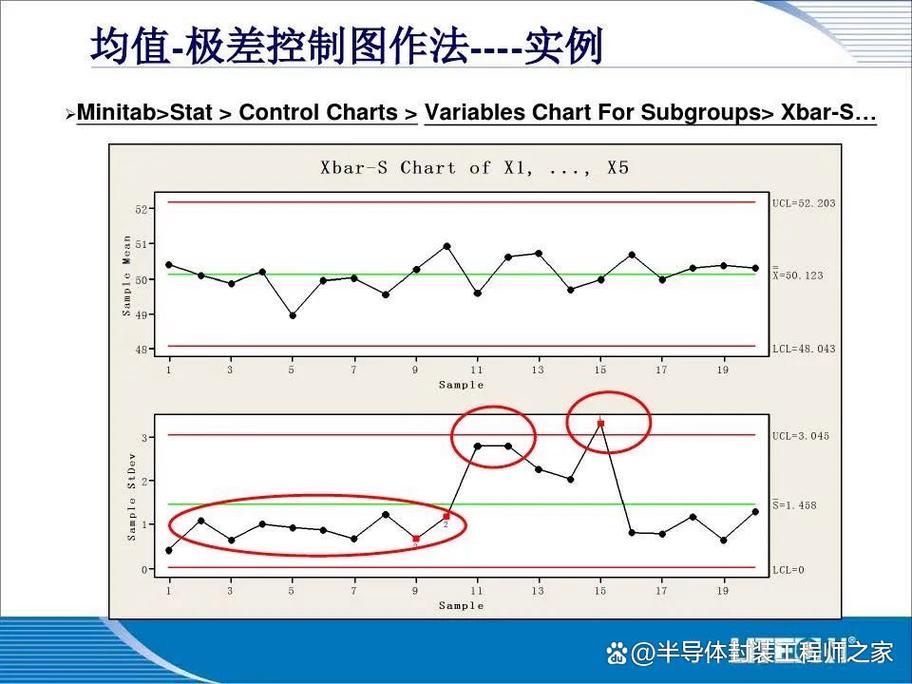
❗ 警惕SPC中的两个极端陷阱
搞SPC容易走两个极端:要么过度控制,要么控制不足。 过度控制就是看到控制图出界就调机,哪怕这个“出界”只是偶发的单点。这会让过程波动更大,典型的“瞎调”。我见过一个注塑厂,技术员每天调模温二十几次,就为了把控制限压窄。结果产品尺寸一会儿大一会儿小,CPK反而更差。记住,只有特殊原因才需要干预,普通原因变差是系统固有的。胡乱干预就是在系统中注入新变差。 另一个极端是控制不足。有些企业把控制限定得超宽,1.33的CPK就觉得高枕无忧。完全不顾及数据自相关。比如化工连续过程,数据流串行,常规控制图误报率极高。这时候必须用时间序列模型修正。 说到底,SPC是工具,不是目的。目的是持续减少变差,不是维持现有水平。我经常跟客户说:如果你的CPK半年没变,你就该警惕了。要么过程在退化,要么你的测量系统在说谎。边缘计算与SPC:让决策发生在现场
传统SPC的数据都是上传到中央系统分析再下传指令,延迟高。现在很多现场控制器本身就能跑SPC算法。比如西门子最新的PLC模块内置了控制图功能。数据在Edge端处理,秒级响应。这特别适合高速生产线。我见过一个罐装线,每分钟600瓶,靠云端分析根本来不及,他们就在本地PLC里做了简单的I-MR图,检测到灌装量趋势后直接微调阀门。这背后是控制理论的回归,不是花哨IT。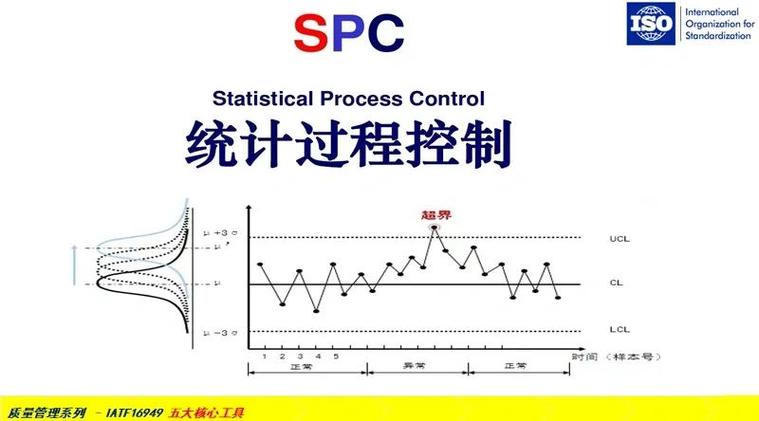
问:能不能不搞SPC统计那套,直接用100%自动检测替代?
答:老问题。自动检测是捕捉不良品,SPC是预防不良品。两者成本天差地别。而且有些特性根本没法100%在线测,比如焊接强度。就算能测,等你检测发现批量超差,已经做了上百件废品。SPC的最大优势是提前预警,让你在废品产生前介入。当然,两者结合最佳。比如视觉检测系统实时反馈尺寸趋势,SPC引擎分析趋势并触发预警。这才是智能制造该有的样子。 别把SPC供在神坛,它就是一个持续改进的起点。2025年了,该让它活在数据流里,而不是纸面上。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):2025年,你的控制图还在“假装受控”吗? https://www.dachanpin.com/a/tg/58075.html