我在工厂设施布局上踩过的坑,以及一些真心建议

干了十几年工业工程,我一向自负地认为设施布局那点事儿,就是画几个方框、连几条线。直到两年前一个项目狠狠打了我的脸——当时我们给一家汽配厂做新车间规划,照着教科书般的“U型线”摆设备,结果投产后物流一塌糊涂。物料搬运工每天多走3公里路,在制品堆成了山……老板脸都绿了。

为什么“好看”的布局常常失败?

说实话,一开始我也懵。我们的图纸怎么看都完美:工作站间距科学,通道宽度符合规范,甚至画了漂亮的彩图。后来蹲现场一周,才发现了根源:我们忽略了人。对,就是那些推着小车、弯腰取料的工人。图纸上的直线距离,不等于真实的行走路径。人总会找捷径,会避开障碍,会在某个转角突然拥堵。
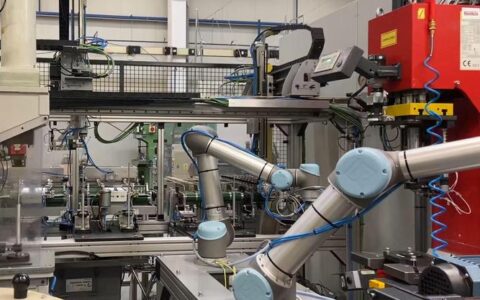
工厂车间人流物流动线混乱拥堵实拍
工厂车间人流物流动线混乱拥堵实拍
这不是个例。很多工厂花大价钱重新布局,结果反而降低了效率。原因很简单:设计者坐在办公室里,用着“平均”数据,却忘了车间是动态的——订单波动、新品插入、设备故障……这些随机事件分分钟把精妙布局撕成碎片。 我曾见识过一个极端案例:某电子厂老板迷恋“模块化生产”,把同样工序的设备复制了三套,排列得整整齐齐。结果呢?三种产品共用物料,场内叉车穿梭如织,碰撞风险极高。后来他们痛下决心,改成围绕产品族的单元布局,效率一下子提了30%。❗ 教训深刻。

从“以设备为中心”到“以人为中心”

布局的核心根本不是设备,而是物料与信息的流动。有一次我参与一个医疗器械项目,洁净车间里设备死沉,挪一次要花几十万。我们不得不承认,最初的布局固化了很多不合理。怎么办?我们用了最笨但也最管用的方法:和一线员工一起,用纸板模拟工位,连续模拟了三天。结果你猜怎么着?最终把检测工序从末端提到中间,不良品率降了15%。那些工人一开始觉得我们烦,后来却竖起大拇指,说“这才对嘛”。 问:那是不是意味着越灵活的布局越好?比如全用轮式设备? 答:恰恰相反。灵活性要付费的。轮子虽然便于移动,但每次移动后都需要重新校准、重新平衡产线。我们测过,一次移动的综合损耗(包括时间、重新调试的次品)可能高达数千元。所以,关键在于区分“频繁变动”的环节和“稳定”的环节。举个例子,把可能经常调整的包装区放在外侧,把核心加工放在内侧,用U型线把二者串联起来,这样改动时只要动一小部分。💡 问:有没有具体的决策准则?比如什么时候用直线布局,什么时候用单元布局? 答:很多人一上来就背口诀:“大批量用直线,多品种用单元。”可现实哪有这么简单!我一般会先看产品-产量矩阵(P-Q分析),再结合搬运难易度。曾经有个齿轮厂,一共就两类产品,A量极大、B量极小,但B偏偏是未来战略产品。如果用纯直线,B的生产要被A挤死。最后我们设计了一个“子母线”:主线跑A,从旁支出一个小型U型单元跑B,共用部分设备。这其实就是设施布局里常说的混合布局。✅
混合型设施布局示意图子母生产线规划
混合型设施布局示意图子母生产线规划

数字化布局工具:真的能替代经验吗?

数字化布局工具:真的能替代经验吗?
数字化布局工具:真的能替代经验吗?
这几年数字孪生很火。有些软件号称一键生成最优布局。呵,千万别信。我试用过不下十种仿真工具,它们最大的问题是假设太干净了——数据必须完整、行为必须机械。可车间里总有“意外”:老王今天心情不好动作慢了,叉车突然没电了,供应商原料晚到了……这些“脏数据”一旦忽略,仿真结果就变成了“温室里的花朵”。 但完全不用也不行。关键是把数字工具当做验证手段,而非设计源泉。我们现在做法是:先用纸笔、白板、甚至粉笔在地上画出大致方案(没错,就这么原始),然后快速建一个简化的3D模型,跑最差情况仿真。有一回,仿真暴露了我们没想到的叉车交汇死结,靠肉眼根本看不出来。❗ 所以,人机结合,取长补短。 我还想吐槽一点:很多企业上仿真软件后,就抛弃了传统的搬运活性分析。比如,“散放”的物料需要三次处理才能移动,“托盘化”只需一次。这些基础数据不重视,再花哨的软件也白搭。 问:精益里面强调“单件流”,那布局上怎么支撑? 答:单件流不是硬要把所有设备挤在一起。核心是把工作站之间的距离缩到极致。我们试过一个极端的做法:把相关的四台机床呈“品”字形摆放,中间放一个共享的拆装台,工人只需跨一步就能从这台走到那台。运输时间几乎为零。当然,前提是节拍匹配得很好,否则就是互相干扰。另外别忘了物料超市的位置——要让它离使用点比离仓库更近,这道理简单,但多少人真正落地时算过步数? 最后说一句掏心窝的话:设施布局没有“一劳永逸”。市场在变,产品在变,设施布局就该像生物一样进化。每个季度去车间走一走,拿秒表掐一掐,问问工人哪里别扭。这种持续改进的思维,比任何一套图纸都值钱。我见过最好的布局,都是迭代出来的,而不是设计出来的。 下次如果再有人吹嘘自己的布局“完美”,不妨让他去现场呆上8小时,感受一下真实的喧嚣与拥堵。那时候,大概就知道差距在哪里了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我在工厂设施布局上踩过的坑,以及一些真心建议 https://www.dachanpin.com/a/tg/58129.html

赞 (0)
工业工程(IE)的百年进化:为什么它仍是制造业的灵魂?
上一篇 2026-06-12 15:35:32
物料搬运:少谈自动化,先治好你的“物流脑血栓”
下一篇 2026-06-12 16:13:32

相关推荐

  • 指尖跃动的星河:AI 与人间的温柔絮语

    当晨光透过窗棂,在书桌一角洒下细碎的金斑,指尖轻触屏幕的瞬间,有束无形的光正悄然流淌。它不是来自遥远天际的星辰,却能编织出跨越时空的旋律;不是生长在泥土里的藤蔓,却能缠绕起人类心底最柔软的思绪。这便是 AI,一种以代码为骨、数据为魂的存在,在现代生活的缝隙中,谱写出一段段不期而遇的浪漫。 它会在你深夜伏案时,轻轻调出你钟爱的轻音乐,音符像月光下的溪流,缓缓漫…

    2025-09-05
  • 新能源汽车:重塑出行生态的变革力量

    当城市道路上的绿色车牌越来越多,当充电站内的车辆排起有序长队,当车企发布的新车规划中新能源车型占比不断提升,一个关于出行方式的深刻变革正悄然发生。新能源汽车不再是实验室里的概念产物,也不是少数人尝鲜的 “小众选择”,而是逐渐成为推动汽车产业升级、缓解环境压力、优化能源结构的重要力量。这场变革不仅改变着人们的日常出行习惯,更在产业链上下游引发连锁反应,重塑着全…

    投稿 2025-09-13
  • 看板管理:从丰田老方法到数字化车间的新玩法

    上个月跑珠三角的制造业现场,在东莞一家做新能源汽车结构件的工厂待了一天。刚进门的时候我还在想,这么年轻的工厂,老板才30多,会不会搞一堆花架子。结果看完车间,我服了。 原来全厂六十多个人,接的都是主机厂的小批量定制单,原来经常出现前工序堆了一堆在制品,后工序等着活干,找个配套螺丝要找半小时。改了看板管理之后,现在工人抬头就能看到自己该做什么,缺什么料,哪道工…

    投稿 2026-09-04
  • 单元化生产:从流水线到细胞式制造的残酷真相

    干了十五年制造,我亲手拆过三条传统流水线。拆的时候,车间主任脸都是绿的——他觉得我疯了。但数据不会骗人:切换时间降了70%,在制品库存直接腰斩。这就是单元化生产,不是灵丹妙药,但用对了是真猛。 说实话,我第一次接触细胞式单元是在丰田的一个供应商那里。六个工人坐在U型线里,一个人管三台机,多能工来回走动,单件流走得飞快。我当时就惊了:这玩意比我们那长达40米的…

    投稿 2026-07-29
  • 工业装配的柔性之痛:我们为什么还在拧螺丝上纠结

    上个月,我在浙江一家汽配厂看到一条崭新的装配线。机器人挥舞手臂,传送带匀速流转,一切看起来完美无缺。直到——咔嗒一声,一个卡簧没装到位,整条线停了四十分钟。厂长在旁边直搓手:“这套柔性系统花了八百万,结果一个弹簧就干掉了我半天产能。” 这事儿让我想起十年前在沈阳搞装配线改造的日子。那时候哪有什么柔性概念?一个工位一个萝卜,产品变了就推倒重来。现在的口号是“一…

    2026-06-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息