制造现场最大的坑:你盯错瓶颈了——再谈约束理论(TOC)

做生产管理这么多年,我发现一个怪现象:大家嘴上都说自己在用约束理论(TOC),可一到现场,十个有九个都在瞎忙活。 前几天去一家汽配厂,厂长拍着胸脯说:“我们早就知道盯瓶颈了!最忙的那台CNC,我们二十四小时不让它停。” 我过去一看——那台CNC后面堆着两天的料,可它前面三道工序的WIP(在制品)加起来够它干一周。这不就是典型的“局部效率”思维吗?和TOC的底层逻辑完全拧巴了。

你真的找到制约因素了吗?

制约因素(constraint),或者叫瓶颈,从来不是你工单上利用率最高的那个设备。 高利用率?可能是假象。它或许只是在消化前道工序过量的转来料,忙着做一堆眼下根本不需要的工件。真正的瓶颈,应该是那种——整个车间都在等它,而它一停,出货量就直线往下掉的东西。
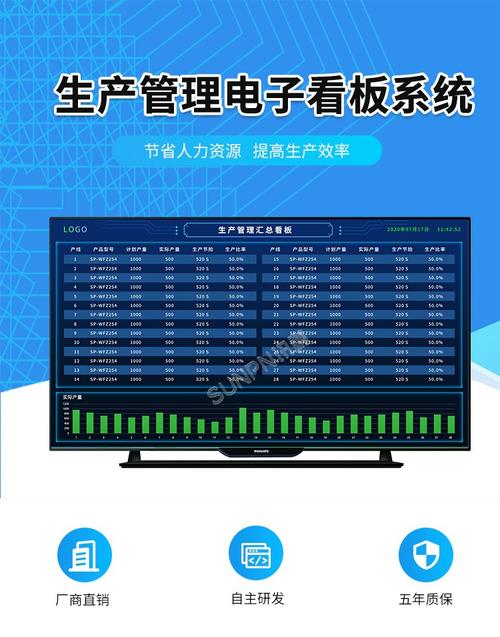
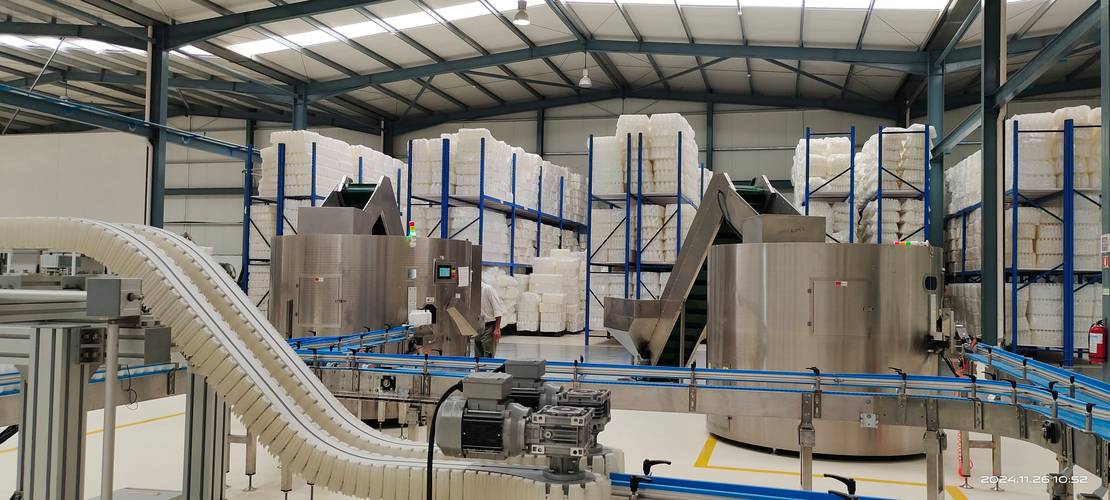
生产线非瓶颈工序堆积在制品实拍图
生产线非瓶颈工序堆积在制品实拍图
怎么找它?不少顾问讲一大堆矩阵,说实话,现场根本用不上。我自己的经验就两招:看出货口缺不缺料,看哪个工序前面老是堆着待加工品。 出货口今天缺A,明日缺B,你顺着缺件往前摸,十有八九能摸到同一个环节。那就是制约。💡 还有一个认知误区:浮动瓶颈。 当产品组合一变,瓶颈可能就蹿到别处去了。死守一台设备不放,那不是搞TOC,那是刻舟求剑。 问:是不是产能最小、节拍最长的设备就一定是瓶颈? 答:不一定。产能数据和实际负荷是两码事。有些设备理论节拍长,但如果它前面总是断料——因为前道故障率高、换型慢——那它再慢也没机会全速跑,反而不能算作第一优先级的约束。要观察的是系统有效产出被谁卡住了脖子,而不是看铭牌参数。另外,如果某设备前后都堆着料,它很可能不是瓶颈,而是虚胖——在加工错误的优先顺序。✅

DBR不是万能药,但缺了它万万不能

找到了制约,然后呢? 经典DBR(Drum-Buffer-Rope)理论上讲得很清楚:鼓点(瓶颈)敲多快,前面投料就多快——用绳子(Rope)拉。但真正在工厂落下去,你会发现全是坑。
制造执行看板显示DBR投料控制示意图
制造执行看板显示DBR投料控制示意图
去年帮一家注塑厂调排产,他们的“绳子”就是ERP的工单开立时间。结果呢,瓶颈前缓冲堆到了天花板,非瓶颈工序却因为缺模具干瞪眼。为什么?绳子系在了瓶颈,可资源争抢(好几个产品共用一套模具)没管住——非瓶颈工序互相掐架,拖慢了给瓶颈供料的节奏。 缓冲管理才是DBR的灵魂。不盯缓冲状态,绳子就是根普通麻绳。得动态看:瓶颈前的缓冲水位是不是在目标区间?高了就松绳子(暂停投料),低了就紧绳子(加速前道)。还得注意装配件的齐套缓冲——只要有装配,光管瓶颈前端不够,其他约束可能出现在共用件供应上。❗ 问:我们公司正在推DBR,但车间主任抱怨“老停机等料”,怎么破? 答:先检查绳子的拉法。是不是只给了瓶颈一个“优先投料”的标签,却没控制非瓶颈的投入节奏?很多企业把DBR搞成“瓶颈叫料制”,结果前道放得太多,到处拥堵,反而遮盖了真的制约。正确做法:建立可视化的缓冲状态图,让所有人看到瓶颈前的“水位”高低,然后定规则——水位低于绿区,前道必须全速供料;进了红区,立即停止前道投单。规则要简单,别整一堆KPI考核自相矛盾。✅

从局部最优到全局最优:有效产出会计的思维方式

从局部最优到全局最优:有效产出会计的思维方式
聊TOC如果不谈有效产出(Throughput),等于白聊。可惜大部分工厂的会计系统还在用成本分摊那一套,鼓励大家把设备利用率拉满——这恰好是伤害有效产出的做法。 举一个真实例子:某零件加工线,热处理炉是公认瓶颈。但财务考核“机器小时费率”,于是非瓶颈的铣床为了摊低成本,疯狂吃库存,做出一大堆半成品。结果呢,在制品资金占用飙升,热处理炉却因为换型太频繁(要处理急件)损失了宝贵时间。全厂核算下来,有效产出不升反降。 TOC的财务观很冷酷:只有卖出去换回钱的那部分产量,才算有效产出。 在制品堆在车间,那不是产出,是负债。聚焦有效产出,倒逼你做出痛苦但正确的决策——比如:为了释放瓶颈,主动让非瓶颈设备停着。 💡 怎么衡量决策对不对?问三个问题:有效产出增加了没有?运营费用降了没有?库存/在制品减了没有?三个都正向,就是好决策。牺牲局部利用率这事儿,需要管理者有颗大心脏,不过习惯了就好。 问:说服老板用有效产出来考核,难在哪? 答:难在摈弃“成本幻觉”。老板总觉得设备停了就是浪费,因为折旧、人工都得摊。你得用数据说话——拿一个月的产出、出货、利润算给他看,非瓶颈少干那一堆不增值的活儿,反而让瓶颈多跑出了多少有效产出。另外,别一上来就搞全域优化,先在一个关键产品族上试点,用结果打动人。 最后我想说,约束理论(TOC)不是一套工具,它是一种思维方式:永远盯着那个拖累整个系统的薄弱点,然后把所有资源都押上去改善它。 薄弱点会移动,你的注意力也必须跟着移。这需要持续观察、持续较劲,没终点。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造现场最大的坑:你盯错瓶颈了——再谈约束理论(TOC) https://www.dachanpin.com/a/tg/59174.html

赞 (0)
拉动系统实战:从超市看板到数字化升级,制造业的精准心跳
上一篇 2026-06-15 20:51:37
六西格玛(DMAIC)被妖魔化了?我在车间用它解决了一个10年顽疾
下一篇 2026-06-15 21:30:36

相关推荐

  • 粉丝经济:情感联结下的商业新图景

    在城市的繁华商圈里,一场偶像演唱会的周边售卖点前总能排起长长的队伍。年轻人们攥着手机,眼神里满是期待,只为抢到印有偶像形象的 T 恤、手办或是明信片。这些看似普通的商品,因为附着了粉丝对偶像的喜爱,价格远超同类普通产品,却依然能在短时间内售罄。这便是粉丝经济最直观的一幕,它以情感为纽带,将粉丝的喜爱转化为实实在在的消费行为,在商业领域开辟出一片独特且充满活力…

    2025-09-04
  • PCBA打样避坑指南:工程师们的 “痛并快乐着” 之旅

    PCBA打样这事儿,说起来像极了给电子设备做 “产前体检”,只不过体检对象是密密麻麻的电路板,而操刀的工程师们往往在 “惊喜” 与 “惊吓” 间反复横跳。有人抱着完美设计图坐等样品,结果收到的板子能当暗器飞镖;有人为了省几百块钱找小作坊,最后花几倍成本返工 —— 这圈子里的糗事,能攒成一本《电子工程师血泪笑话集》。 就拿隔壁工位老王来说,上月他给智能花盆做 …

    2025-09-18
  • 工业外骨骼:工厂里正在爆发的体力革命

    我上个月去苏州一家给主机厂做配套的汽配焊装车间调研,进门就看到那个干了28年的老班长王师傅,腰上套了个灰黑色的装置,举着12公斤的焊钳连续焊了三个工位,满头汗但是腰挺得笔直。换以前他干完一上午就得靠在休息区揉腰揉半小时。这个不起眼的装置,就是现在制造业圈子里火到不行的工业外骨骼。 说实话,我第一次上手试的时候也没抱太大期望,不就是个带弹簧的支架吗?弯弯腰搬了…

    投稿 2026-09-23
  • 代码深处的光:软件开发那些不为人知的日常

    键盘敲击声在开放式办公区此起彼伏,像一群沉默的乐手在演奏无形的旋律。李明盯着屏幕上跳动的光标,指尖悬在回车键上方,这已经是他今天第三次调整用户登录模块的校验逻辑。作为从业八年的后端开发者,他清楚每一行代码背后都藏着用户体验的温度,哪怕是一个不起眼的加载动画,都可能影响产品的留存率。 需求文档在屏幕左侧打开着,产品经理用红色标注的 “紧急迭代” 字样格外醒目。…

    2025-09-18
  • 工业设备远程改造中的MQTT协议应用:解决老厂转型痛点

    去年跑江浙地区的汽配加工厂,碰到个开厂的老周,对着一堆屏幕骂娘。几十万投下去上的远程监控系统,三天两头断连,车间的数控车床数据半天传不上后台,总部要产能数据根本拿不到活的。换了三个集成商,问题还是没解决。最后改成基于MQTT的通信方案,搞定了。 为什么传统工业通信搞不定现在的远程需求? 早年工业设备的通信,基本都是走Modbus串口、或者PROFINET这类…

    投稿 2026-09-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息