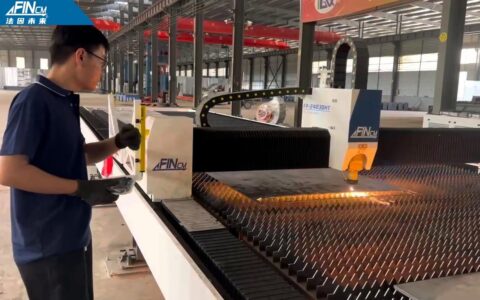
等离子切割的“倔脾气”
那天在车间,老张指着刚切完的钢板,满脸无奈:“这等离子切割,快是真快,可割缝偶尔给我来点‘艺术性’的波浪纹——简直要命。” 说实话,等离子切割这玩意儿,我接触了少说二十年。从最早那种笨重得需要两个人抬的机器,到现在手持式轻飘飘跟玩具似的。进步?确实有。但坑,一个没少。 等离子弧的稳定性,是直接决定切割质量的命门。别听销售吹得天花乱坠,什么“完美切割”“零缺陷”——你让他亲自切块50mm的不锈钢试试?遇到板材有锈、油污,或者电源稍微有点波动,切口垂直度立刻给你脸色看。我见过最离谱的一次,是学徒没检查喷嘴电极,已经烧蚀得不像样了,还硬切,结果……弧焰歪得跟喝醉了酒似的,差点把工作台烧穿。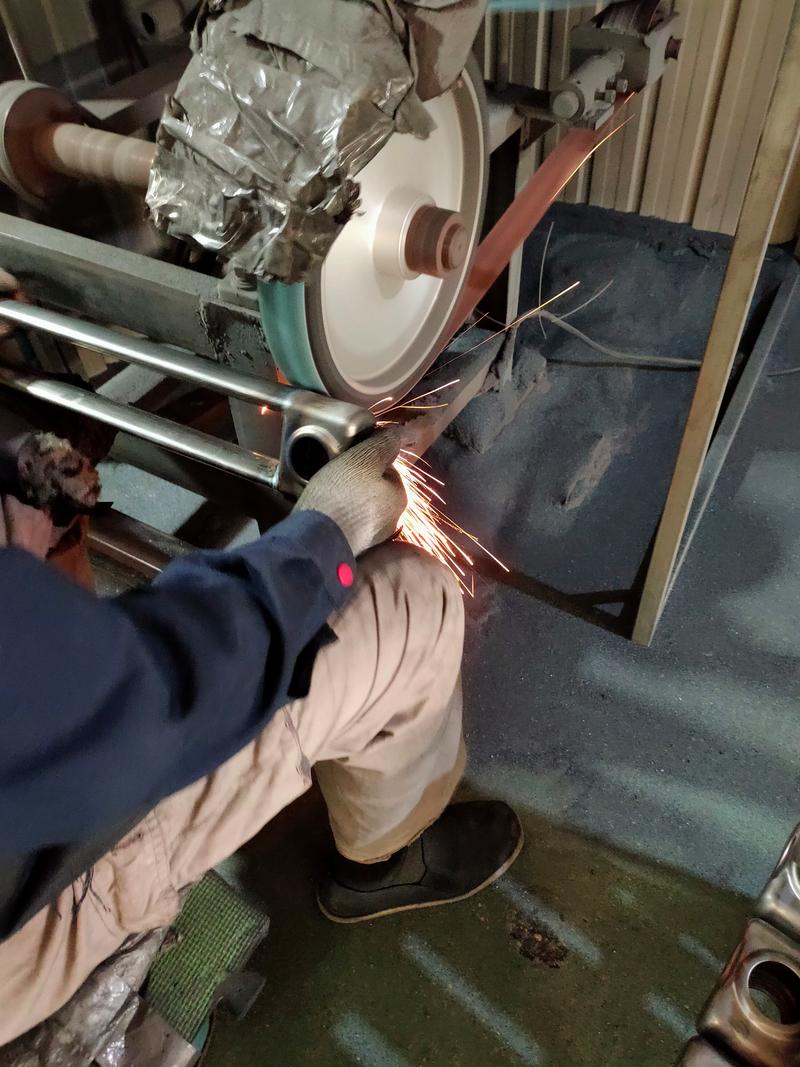
问:等离子切割和激光切割,到底选哪个?
问:我们厂里要上新设备,纠结等离子还是激光切割,能给个实在建议吗? 答:这问题,我每年都要被问上百次。直接说结论:厚板下料,等离子是王者;薄板精加工,还得激光。 看你干啥用。如果你天天切10mm以下的薄板,还要求公差控制在几丝以内,那老老实实上激光,别折腾等离子了,你会被那粗糙的切口气疯。但如果你面对的是20mm、30mm甚至更厚的碳钢、不锈钢,要求效率第一,成本压得住,那等离子就是你的印钞机。百万级激光切厚板?那速度慢得会让你怀疑人生,耗材成本更是心头淌血。等离子切割的性价比在厚板领域目前无人能敌。❗而且还有个隐性优势:等离子切割对板材表面的容忍度高。锈、氧化皮、粗糙度,它都能忍,激光可娇贵得很。所以,重工、船舶、钢结构这些领域,等离子依然是主力。💡 不过——注意这个“不过”——近年来高精度等离子(比如精细等离子)进步很快,对薄板的切割质量提升不少,有向激光靠拢的趋势。但成本也上去了。所以还是那个公式:看你产品定位和批量。千万别信这些“玄学”
逛论坛多了,总能看见些让人哭笑不得的说法。比如“等离子切割电流越大越好”。这纯粹是割嘴寿命杀手。我见过有人用120A电流切6mm薄板,速度倒是飞起,可割嘴几个小时就报废。过热烧蚀会急剧缩短耗材寿命,正确的做法是依据板厚选择合适电流,别图快。✅ 还有鼓吹“免维护等离子系统”的。任何跟你说设备不用维护的,不是外行就是骗子。等离子切割机最核心的耗材:电极、喷嘴、涡流环、保护帽,都需要定期检查和更换。特别是电极铪丝,一旦凹坑深度超过1毫米,切割质量和效率骤降。我们的做法是每天开机前,顺手旋开检查一下,也就两分钟的事。这习惯,能省下大笔停工损失。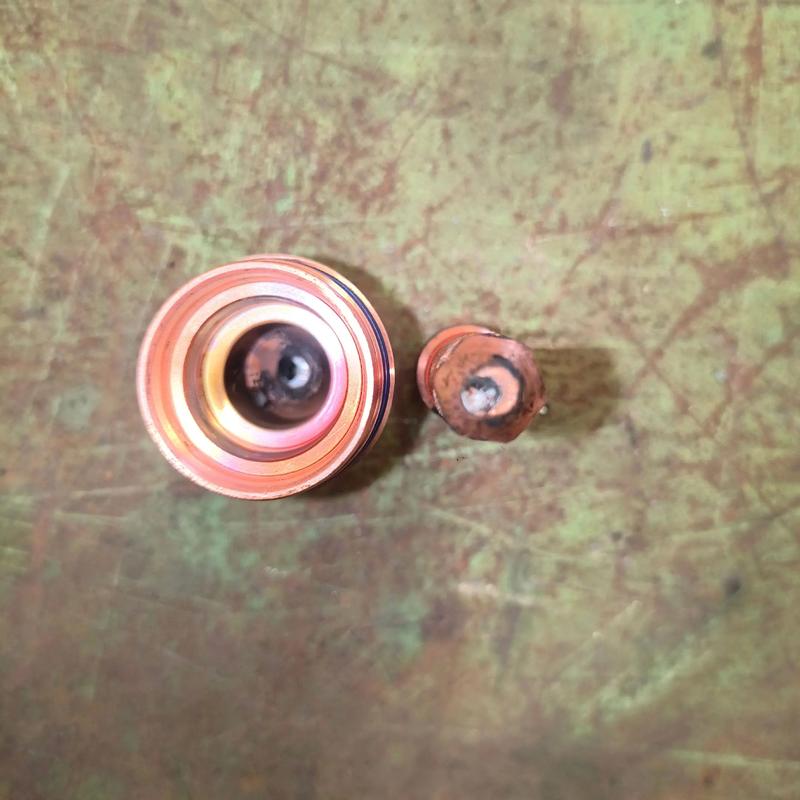
问:等离子切割能切铝合金、铜吗?效果如何?
问:我们做铝板加工,能用等离子切割吗?听说会反渣? 答:能切,而且效果可以很好——前提是你会调。切割铝、铜等有色金属,等离子要切换工作气体,通常用氩氢混合气或氮气,不能用空气。为啥?空气切割铝会产生高熔点氧化物,挂渣极难清除。而用特殊气体,切割面洁白光滑,几乎无渣。但问题来了,铝的反光特性对等离子弧有一定影响,需要更高的空载电压,并且切割速度要比同厚度碳钢快20%左右。否则容易“甩尾”。还有个注意点:铝的导热快,起始穿孔时要采用渐进式起弧或者边缘起切,防止熔渣向上飞溅堵住喷嘴。很多人抱怨等离子切铝没法看,其实大多是因为没有专用气体,或者用切碳钢的参数硬套。💡 不过切割铜就更挑剔了。紫铜高反射、高导热,需用氩气或氦气保护,功率要足够,否则切不透。黄铜相对容易些。总之,有色金属切割,等离子的门槛比碳钢高,但掌握后效率远超铣削、线切割。未来的等离子切割:智能、联网、更狠
上个月在德国展会看到的新型等离子系统,已经内置了物联网模块和工艺数据库。通过云端,可以直接下载针对不同材料、厚度的切割参数,甚至自动调高、调焦。割炬头上集成了摄像头和传感器,实时监测弧压、割缝宽度,自动补偿速度。这让我想起二十年前在旧车间里,为了调一个合适的穿孔高度,我们得趴在机器上盯着火花,一遍遍试。现在?操作工戴着AR眼镜,数据直接投射在视域里,手指在空中一划,参数就传过去了。——不是科幻,是已经商用的东西。 但话说回来,无论技术怎么变,切割的本质还是热力学和流体力学。等离子的核心依旧是高温高速离子气流将金属熔融并吹除。明白这个原理,就不会被花哨的表象迷惑。比如所谓的“双气流高精度”,其实就是在主等离子弧外面再套一层保护气,压缩弧柱,提高能量密度。原理不复杂,但实现可靠却很难,涉及到流场控制、电极寿命、涡流冷却等一系列工程难题。所以,一台看似简单的等离子切割机,集成了材料学、电力电子、流体力学等多学科成果。不得不感叹,工业的进步,就藏在这些不起眼的细节里。 最后想说,如果你正准备入手等离子切割,别光看报价。去供应商的演示车间,带几块你最常切的板材,亲自试切,用游标卡尺量一下割缝宽度、垂直度、挂渣量。再问清楚耗材寿命和价格,算一笔长期的账。✅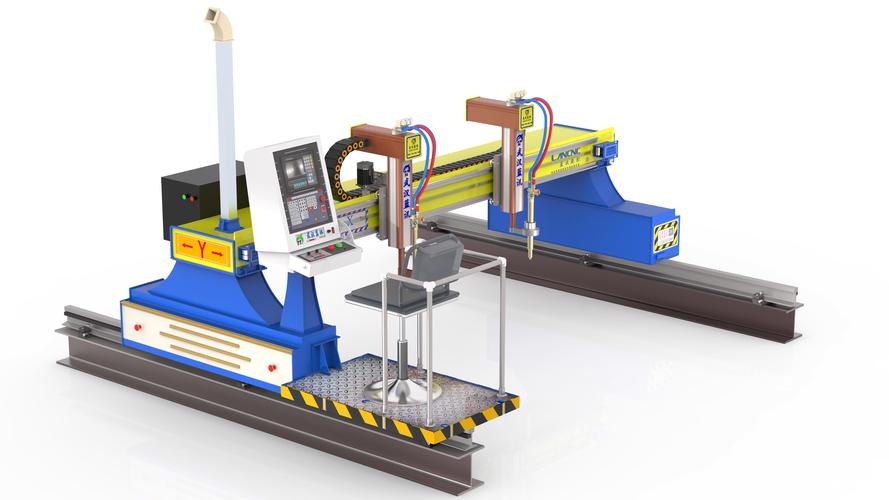
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割还值得投资吗?——从车间实战聊起 https://www.dachanpin.com/a/tg/59655.html