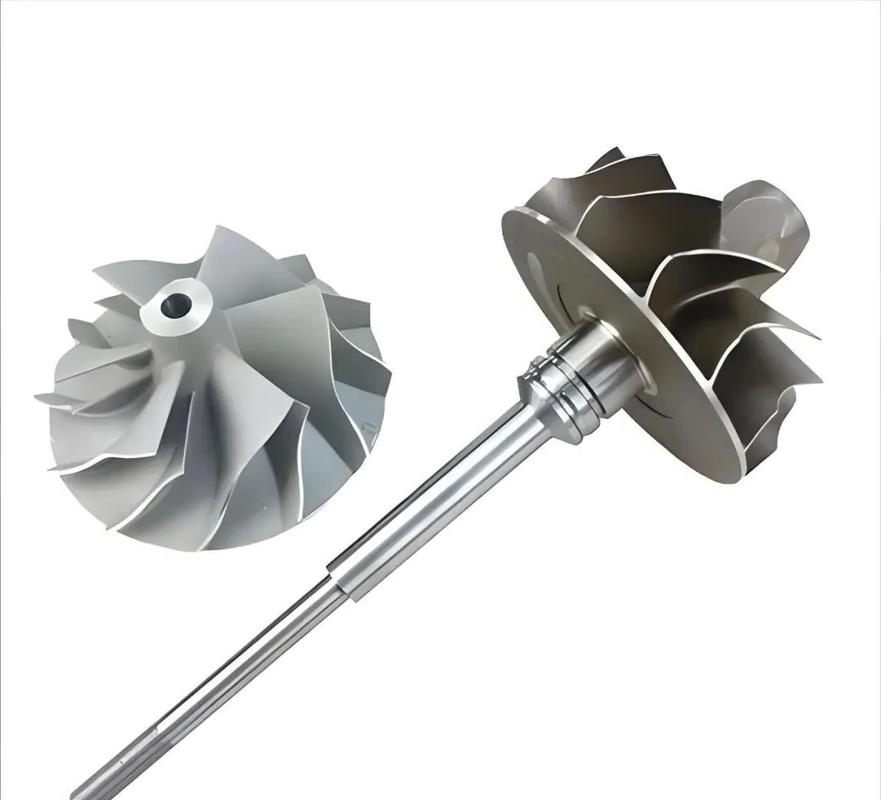
十年前我去东莞看模具厂,老板指着堆在角落半人高的报废试模料摇头。做一个新结构的注塑模,光试模打样就要十几万,光耗时就大半个月。一旦设计改了,整个模具就废了,前期投入全打水漂。那时候提增材制造,还只是实验室里的噱头。
现在不一样了。
国内至少有超过三成的中型以上注塑厂,已经用上了增材制造做的随形冷却模具。这个说法真不夸张。
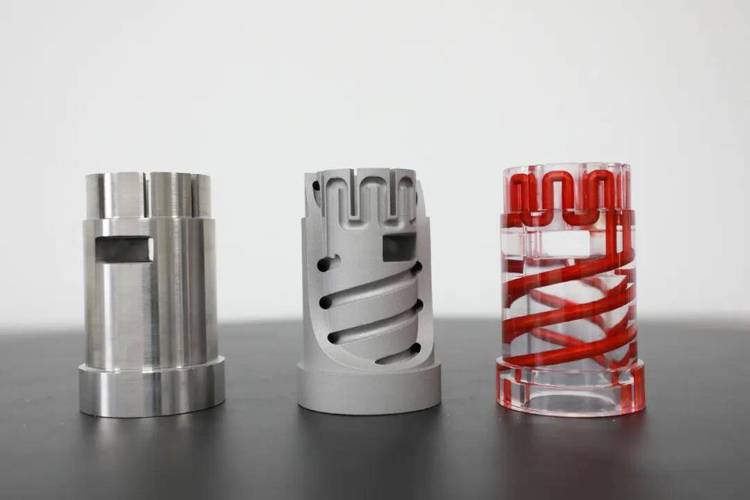
传统模具冷却水路,都是钻头钻出来的,只能走直线,型腔转角、深腔位置根本贴不到,降温慢还不均匀。做出来的塑件,不是这里缩痕就是那里翘曲,要改模折腾好几次,注塑周期还要拉长,一天下来少出好几千个产品。
增材制造做的水路不一样,完全跟着型腔轮廓走,想怎么走就怎么走,降温速度比传统水路快不止一倍。
我之前对接过一个做汽车后视镜外壳的供应商,改了增材随形冷却模具之后,注塑周期从23秒降到16秒,良率从87%升到99%。说实话,这数字第一次给我的时候我都不敢信,一年下来光是省下来的原材料和注塑机工时,就够覆盖掉打印模具的成本还多赚小二十万。
问:增材制造做模具成本比传统高好几倍,中小厂能用得起吗?
答:放在五年前,我肯定说你再等等。现在真不一样了。钢材增材的设备价格掉了快一半,打印一公斤模具钢的成本,从两千多降到八百多了。更何况要算总账,原来试模报废的料,改模耽误的交付期,量产之后每个周期省的几秒钟,一年跑下来,十几万的成本早早就能赚回来。我见过最快的,八个月就回收了全部前期投入。
很多人对增材制造的印象还停留在“打样”“小批量”,其实现在早就有年批量十万件以上的应用了。
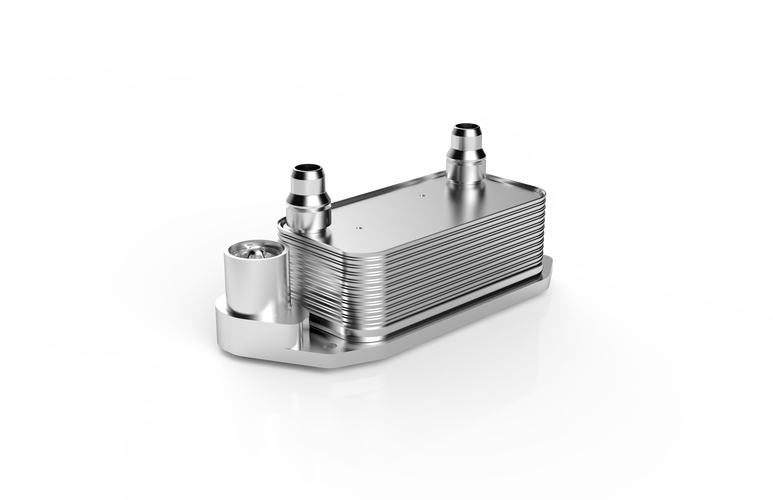
航空发动机的燃油喷嘴、骨科个性化植入物、赛车定制轻量化连杆,这些大家都听过了。说个离大众更近的,现在很多新能源车企,已经用增材制造做一体化热交换器了。一体成型没有焊缝,比传统拼接焊接的减重30%,换热效率提升15%,还不容易漏液,可靠性高太多。
💡 目前投入产出比最高的三类增材制造应用场景:
– 需要复杂内部结构的零件(比如随形水路、热交换器)
– 个性化定制零件(比如骨科植入物、定制工装夹具)
– 小批量新品研发的样件(不用开模,直接出成品,一周就能拿到手)
不过话说回来,不是所有零件都适合增材。别听那些卖设备的瞎吹,什么都能打。你要是做几分钱一个的标准螺丝,那肯定不如车床车出来划算。增材的核心优势就是三个字:
。传统制造做不出来的结构,开模不划算的小批量,要个性化定制的产品,增材才能发挥最大价值。
问:现在终端增材零件的精度和强度,能满足工业批量要求吗?
答:分材料说,大部分场景都完全没问题。金属件现在激光选区熔融工艺,精度可以做到±0.05mm以内,热处理之后强度不比传统锻造差,有些带拓扑优化的复杂结构,强度反而比传统拼接的更高。工程塑料件,像ULTEM这类高温航空级材料,打印出来的航空内饰件早就过了航标认证,批量装机用了好几年了。当然,要是你要求亚微米级的精度,那打印完肯定要后续机加,可增材已经帮你省了开模的几十万和一个月的时间,这点加工成本算什么?
我今年逛了三个工业展,最大的感受就是两个字:便宜。还有,快。
五年前一台进口金属增材设备要大几百万,现在国产的一百万不到就能拿下,打印速度比五年前快了三四倍。原来打印一个一米见方的结构件要两三天,现在十几个小时就能搞定。
还有一个很明显的趋势,就是混合制造。增材和减材做在同一台机床上,打印完直接精加工,不用转工序不用重复装夹,精度更高,还省了场地和人工。
很多人说增材会取代传统制造。我觉得纯扯。增材从来都不是取代,是补位。补传统制造做不了的短板,帮工厂赚原来赚不到的钱。现在国内头部的航空、汽车、医疗企业,都已经建了自己的增材批量生产车间,不是摆样子给领导看的,是真的天天开机生产。
再过五年,增材制造应用肯定会渗透到更多你想不到的细分领域。说不定你现在开的新能源汽车里,就有增材做的零件,只是你没发现而已。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造应用:从模具试错到批产,现在已经走到哪一步了? https://www.dachanpin.com/a/tg/69923.html