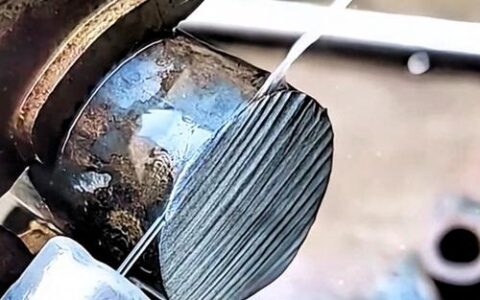
去年在东莞一家陶瓷基板厂,我亲眼看着工人用金刚石砂轮硬磨一块碳化硅板,火花四溅,噪声震耳,一天下来进度不到两毫米。后来他们咬牙上了一套超声波加工设备,同样的工件,半小时搞定,表面粗糙度直接降到Ra0.2以下——我当时真的呆住了,这差距也太离谱了。
不过说实话,超声波加工这玩意儿,在业内一直有点“叫好不叫座”的意思。很多人听说过,但实际用上的厂子并不多。为啥?信息不对称!设备厂商往往只讲优点,用户自己又缺乏系统的认知,导致很多本可以用它轻松解决难题的场景,却还在用老办法死磕。所以,今天咱们就把这事儿掰开揉碎了聊聊。
原理?其实没那么玄乎
很多人一听到“超声加工”,脑子里立马浮现出各种高大上的物理概念。其实核心就一句话:让工具以每秒两万次以上的频率振动,配合磨料悬浮液,就像无数把微型锤子高速敲打工件表面,一点一点把材料“敲”掉。这个高频振动怎么来的?靠的是压电陶瓷换能器和变幅杆——电信号变成机械振动,振幅被放大,最终集中在工具头上。
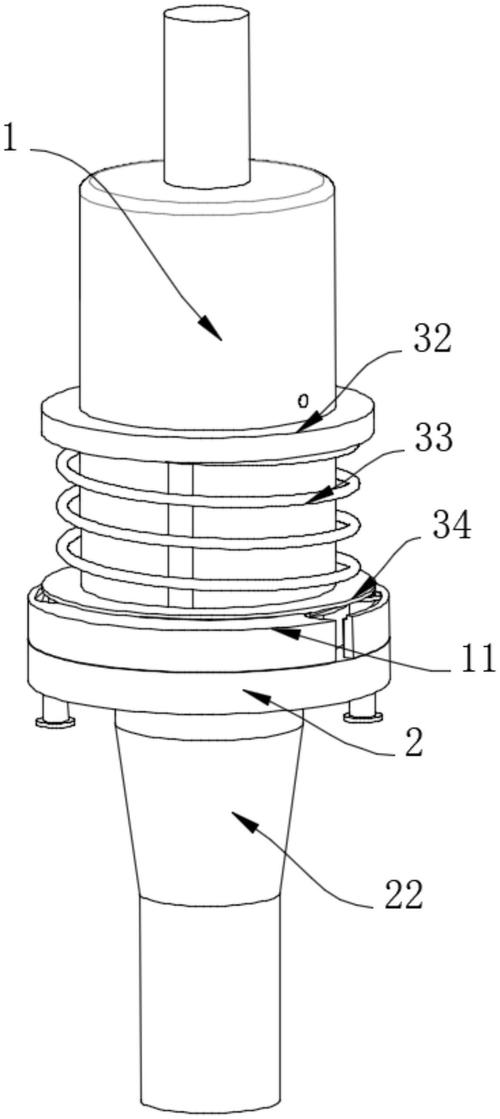
这个过程里,工具本身并不直接“切”材料,旋转也是低速的,主要作用是带动磨料。所以它特别适合那些又硬又脆的材料——玻璃、陶瓷、半导体硅片、碳化钨、甚至蓝宝石。普通加工方法要么崩边,要么效率极低,超声波加工却能像“雕豆腐”一样精细。记得有个做半导体设备的客户,尝试用超声波钻微孔,直径0.3mm,深度10mm,孔壁光洁得像镜子,传统钻头根本做不到。
行业里的小秘密:哪些场景非它不可?
不是所有硬材料都得用超声波。比如淬火钢,铣削加工就够了。但有些时候,你几乎找不到更合适的替代方案:
- 深微孔加工:喷油嘴上的微孔、航空航天传感器上的冷却孔……长径比动不动超过10:1,超声波加工排屑能力强,不易堵屑,还能保证入口出口的尺寸一致性。
- 硬脆材料异形轮廓:比如碳化硅反射镜的复杂曲面,用传统磨削,砂轮磨损快,成本吓死人。超声波配合数控,可以一次成型,省掉大量抛光时间。
- 薄壁件、易碎件:你试过在0.5mm厚的石英玻璃上开槽吗?微小进给都可能崩边。超声波加工的微观切削力极小,几乎无宏观应力,成品率能提到95%以上。
- 复合材料加工:像碳纤维增强陶瓷,各向异性严重,传统刀具极易分层,超声波加工则表现得稳得多。
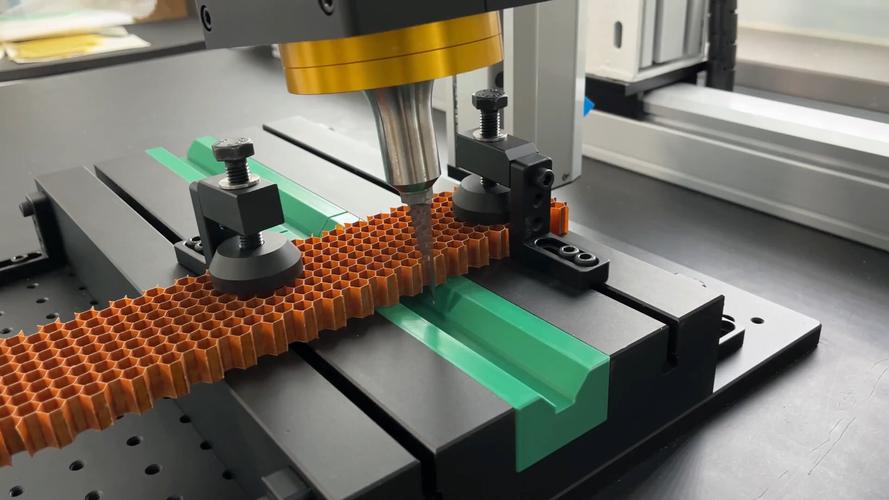
不过别高兴太早——很多厂家宣传“万能加工”,实际上超声波也有局限性。比如韧性金属,加工效率还不如普通切削呢。我有次碰到一家做钛合金零件的厂,听人忽悠上了套超声设备,结果发现完全不好用,工具头磨损严重,成本比线切割还高,气得直骂坑爹。
所以,选不选超声波,一定得先摸清楚材料的“脾气”。
搞超声波加工,这几个坑你得知道
既然要用,有些实战经验你必须清楚。别问我怎么知道的,都是血泪教训。
⚠️ 磨料的选择和浓度:这是成败的关键!不同工件材质对应碳化硼、碳化硅、金刚石等不同磨料,粒度从几百目到几千目,效果天差地别。浓度太低,切削力不足;太高,磨料容易堆积在工具端面,反而阻滞振动。我见过最离谱的案例:某厂用了大半年,效率一直上不去,结果发现是磨料悬浮液配比随性,工人凭感觉加,这能行?后来固定了比例,效率立马提升30%。
⚠️ 工具头的设计与磨损:工具头也是耗材!很多人以为买个好设备就万事大吉,却忽略了工具头的修整。振动过程中工具头也在磨损,形状变化会直接影响加工精度。现在有厂家推出在线监测和自动补偿,但价格不菲。小批量生产的话,做一盒备用工具头,定期检查,是性价比最高的办法。
⚠️ 频率跟踪与稳定性:超声加工最怕失谐。负载变化、温度升高都会导致谐振频率漂移,一旦失谐,振幅骤降,甚至停振。现在的数字发生器可以自动频率跟踪,但老旧设备或低端仿制品可能跟不上,导致加工效果忽好忽坏。买设备时,盯着这个功能,非常关键。
问:超声波加工设备贵不贵?中小企业上得起吗?
答:这几年价格确实下来了不少。前些年,一套进口超声主轴要三四十万,国产虽便宜但稳定性不行。现在国产头部厂商(比如北京的一些老牌研究所技术转化出来的企业)已经把性能做得相当不错,一套完整的桌面级超声加工系统,十几万就能拿下,再配个普通的立式加工中心改造,总投入二三十万。如果加工量不大,甚至可以找外协,很多精密加工服务站现在都有超声服务,按小时计费。反正别盲目买,先算算投资回报。
问:超声波加工表面质量真的那么神?会不会有亚表面损伤?
答:好问题!表面确实能很光,但在硬脆材料上,亚表面微裂纹风险还是存在,尤其是加工参数粗暴的时候。正确的做法是:粗加工用较大功率快速去除余量,精加工改用小振幅、细磨料,并且最后最好加一道“无损伤修整”——就是用极低的进给速度空振几分钟,能明显减少表面残余应力。我们做过实验,加工氮化硅陶瓷,参数没优化的确有5-10微米的损伤层,优化后能控制在1微米以内,不比传统研磨差。
最近我去无锡一家做MEMS传感器的公司,他们用超声波加工硅片微结构,成品率从70%拉到了95%,老板高兴得请我喝茅台。这种成就感,大概就是工业人的快乐吧。
说实话,超声波加工在国内还处于爆发前夜。随着硬脆材料在新能源车、半导体、光学领域越来越普及,它的用武之地只会更大。别等到同行都用上了再去追,那时候可就晚了。
最后啰嗦一句:技术虽好,也别神化。前期的工艺试验一定要做扎实,磨料、频率、振幅、进给速度这四个参数,记牢了,它们之间的匹配比设备本身还重要。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:那些厂家不会告诉你的硬脆材料加工内幕 https://www.dachanpin.com/a/tg/59664.html