看板的本质:拉动的载体
干了二十年制造,说实话,我第一次看到看板卡在冲压车间像蝴蝶一样飞来飞去时——心里冒出的第一个念头是:这玩意儿能行?没想到它彻底颠覆了我对“计划”的认知。看板不是简单的生产指令单,它是让后工序到前工序“取货”的信号媒介。💡 这套逻辑的精髓在于:只有被消耗了,才允许补充。丰田当时用纸卡、铁牌、甚至塑料小球,把在制品库存压到了我们难以想象的程度。
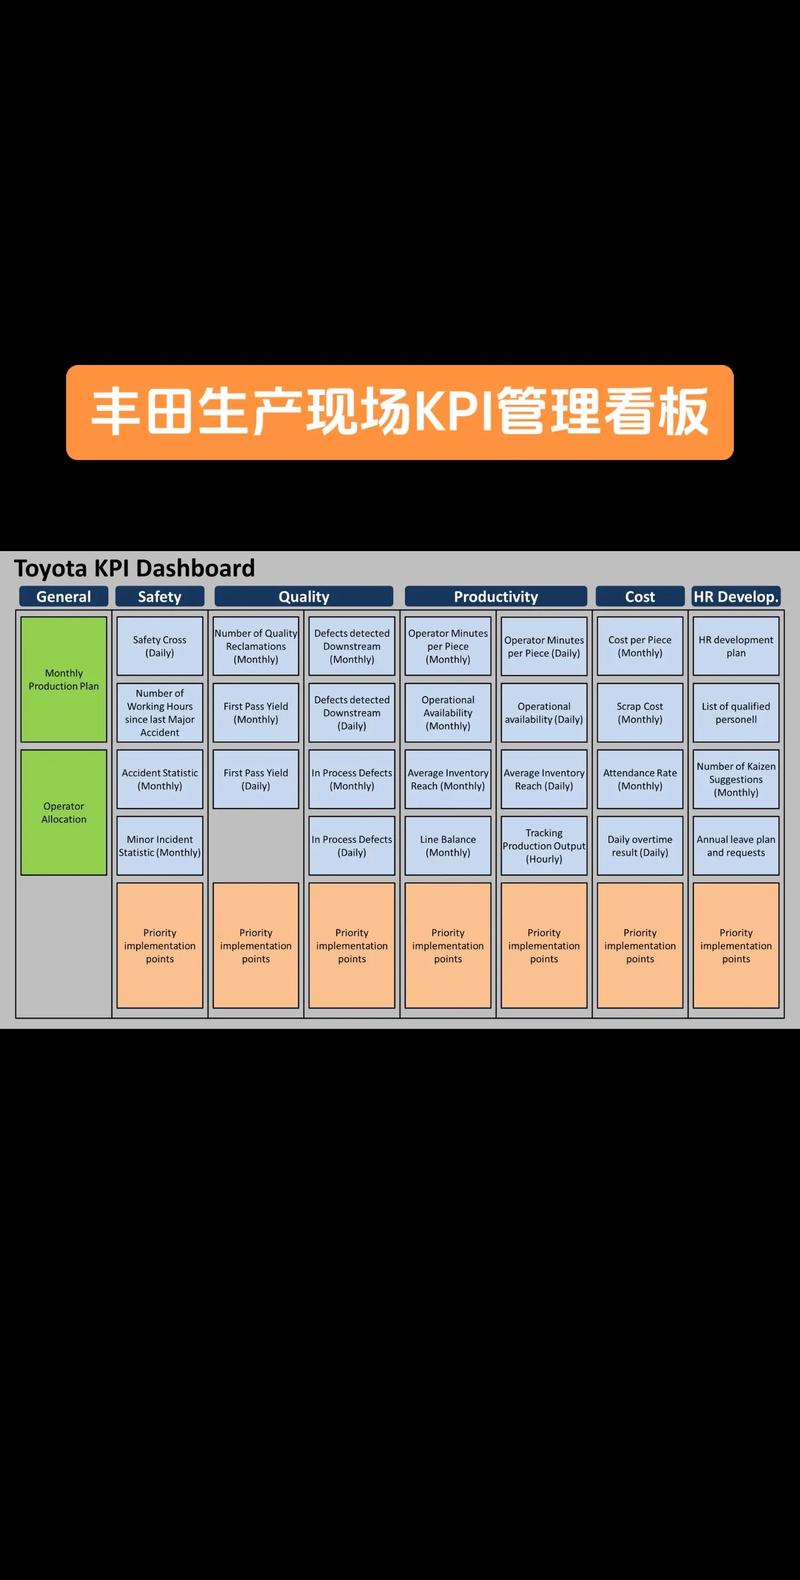
不过话说回来,很多人学了形没学到神。我见过不少老板,花大价钱做了一堆精致卡片,结果车间班长还是习惯吼一嗓子:“老张,再冲500个!”看板沦为摆设。其实核心是规则——没有空看板绝不开工、不良品绝不挂看板、看板数必须与实物一致。这三条做不到,就别怪看板没用。
物理看板的“中年危机”
物理看板曾经是个英雄。在重复性高、批量稳定的年代,它用极低的成本解决了过量生产的顽疾。但现在呢?我们的产线一天换型七八次,订单批量小到令人发指,插单更是家常便饭。这时候,挂着那块涂改得面目全非的循环看板,怎么看都有种悲壮感。
更抓狂的是数据断层。你有没有这种经历?为了统计一个零件的实际生产周期,得派人拿着秒表在产线蹲两天,然后把看板回收记录手动敲进Excel……结果出来的数据,财务说不对,计划员说没用。❗ 这就是物理看板的先天缺陷:信息滞后、无法追溯、难以动态优化。不是说它一无是处——对于某些极致稳定的工序,白板加磁扣依然挺好用的。
问:我们工厂产品种类多,批量小,是不是看板管理根本不适合?
答:这是最大的误解。看板并不是只能用于大批量。关键是设定合理的缓冲区。比如说,对于C类通用件,可以维持物理看板双箱系统;但对于A类定制件,必须上电子看板,并且和ERP的物料需求联动,实现动态计算看板张数。我去年帮一家液压阀块工厂改造,就是这么干的——关键件电子看板拉动,辅料用传统双箱。效果?切换时间减了40%,因为信号传递不再靠腿了。所以你完全可以混合模式,别一刀切。
数字化看板:不止是电子白板
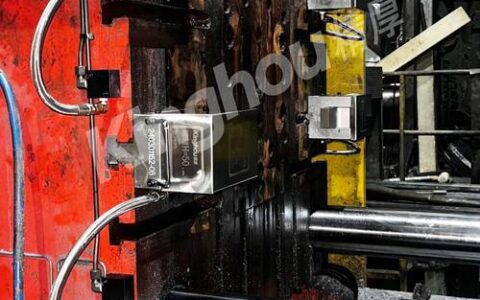
一提数字化看板,很多车间主任就皱眉头:“不就是把卡片换成屏幕吗?造价还死贵。” 如果是这种认知,花十几万上系统确实冤枉。我理解的数字化看板,核心是实时传感+算法决策。比如说,我们在桁架机械手和注塑机上加装传感器,当模具开始下一循环时,系统自动生成电子看板信号,同时根据实际节拍动态调整安全库存。这不是取代人,是把人从计算中解放出来。
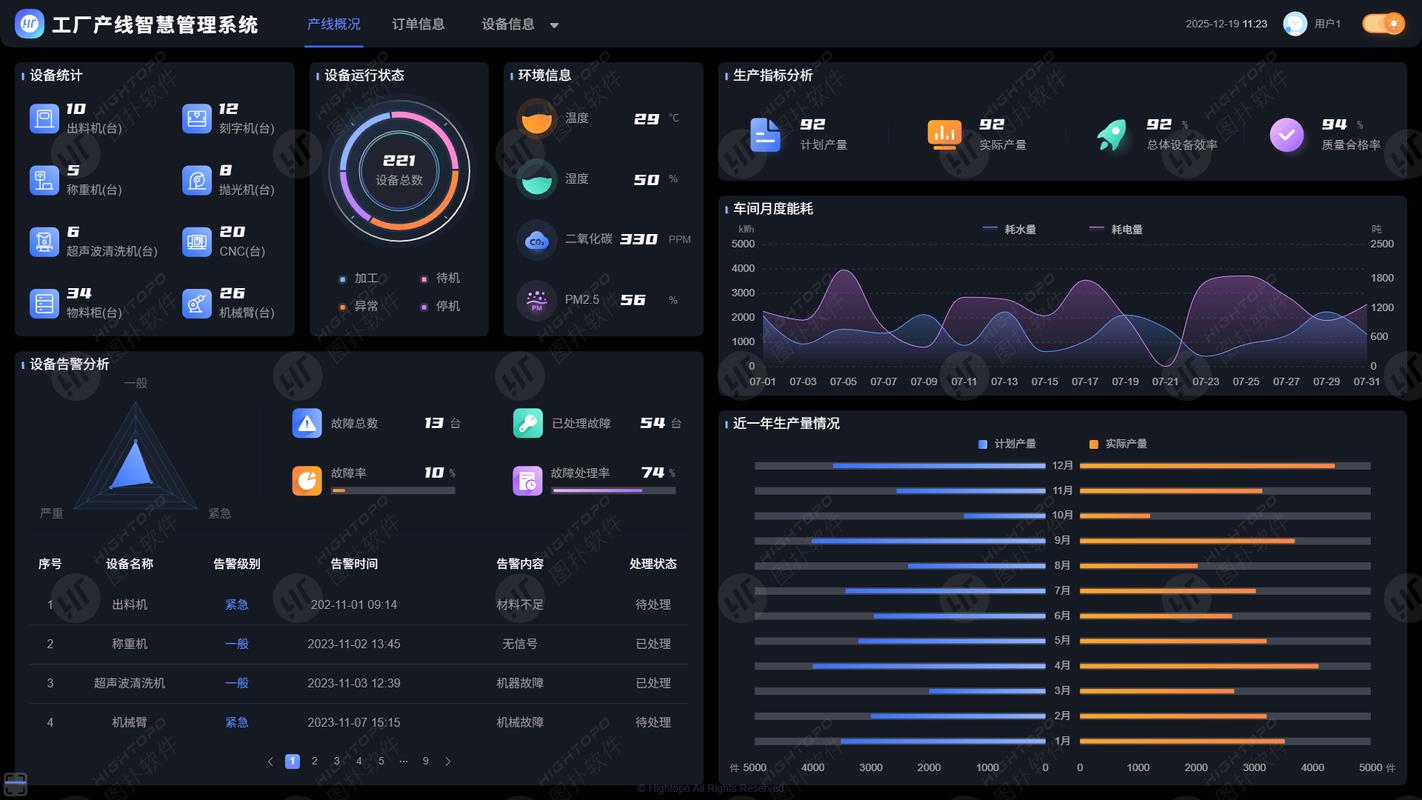
❗ 一个血泪教训:千万别贪大求全。我见过某汽车零部件厂,上了套高级MES,把所有工序全部纳入电子看板,结果现场操作工根本不鸟屏幕,还是照着纸质流转单干。后来我们改成只在瓶颈工序和分叉流程用电子看板,其他保留物理信号,反而跑顺了。✅ 所以,数字化要“打补丁”,别搞剧烈变革。
问:不少同行反馈,上了电子看板之后,员工抵触情绪很大,怎么破?
答:哎,这个问题太真实了。说到底,是忘了“看板是给人用的”。首先,UI一定要直观——最好是工人扫一眼颜色就知道该干什么:红色断料、绿色正常、黄色预警。其次,要让一线受益。比如扫码报工后,工资自动核算,少扯皮,他们马上就觉得这玩意儿香。最后,初期必须有人“伴跑”,班组长带头扫码、处理异常,别扔给IT就完事。💡 我们那个项目组,头两个月专门有两个现场IE,手把手教,直到大家发现“不用跑腿领料了”才真正接受。
关于看板数量,一个简单到被忽略的公式
搞看板管理,最头疼的就是算“到底该挂多少张看板”。教科书上的公式是:看板数 = (日均需求 × 生产周期 × (1+安全系数)) / 容器容量。这公式没错,但现实比公式复杂。需求天天变,周期也忽长忽短。如果你还在用月均需求算,生产出来的全是库存。
我现在的习惯是:先根据历史出库数据拉帕累托图,对Top 20%的物料做动态看板计算,每周更新一次。其他80%要么用固定双箱,要么干脆MTO。别怕缺料,缺几次正好暴露问题,比窝在库存里强。❗ 记住,看板的终极目标不是零库存,是让流动变快。库存降了,流动没快,白搭。
还有一个绝招:把看板数量当成车间改善的晴雨表。如果某工序看板数量越挂越多,说明生产稳定性在恶化——这时候该刀刃向内,去追根因,而不是再加两张了事。✅ 我们每月开看板诊断会,就盯着看板数量变化曲线,比看报表直观多了。
四步走,让看板在你车间落地生根
讲了这么多,到底怎么干?我不爱给标准答案,但基于这些年踩的坑,有四个动作可以试试:
- 选对试点:别一上来就在总装搞看板,那里变数太大。选一个前道工序,比如机加工或冲压,物料种类不多、节拍相对稳定。跑顺了再延伸。
- 先手工模拟:哪怕你最终要上系统,也先用纸卡或黑板跑两周,让团队理解拉动的逻辑。这一步省不得。我见过太多项目,直接上软件,结果连“空看板”概念都没搞清。
- 设定刹车线:书面规定,看板张数的调整权限在谁手里。不能班长一叫就加。我们当时规定,增加看板必须经CI工程师和计划员双签,还要写原因。
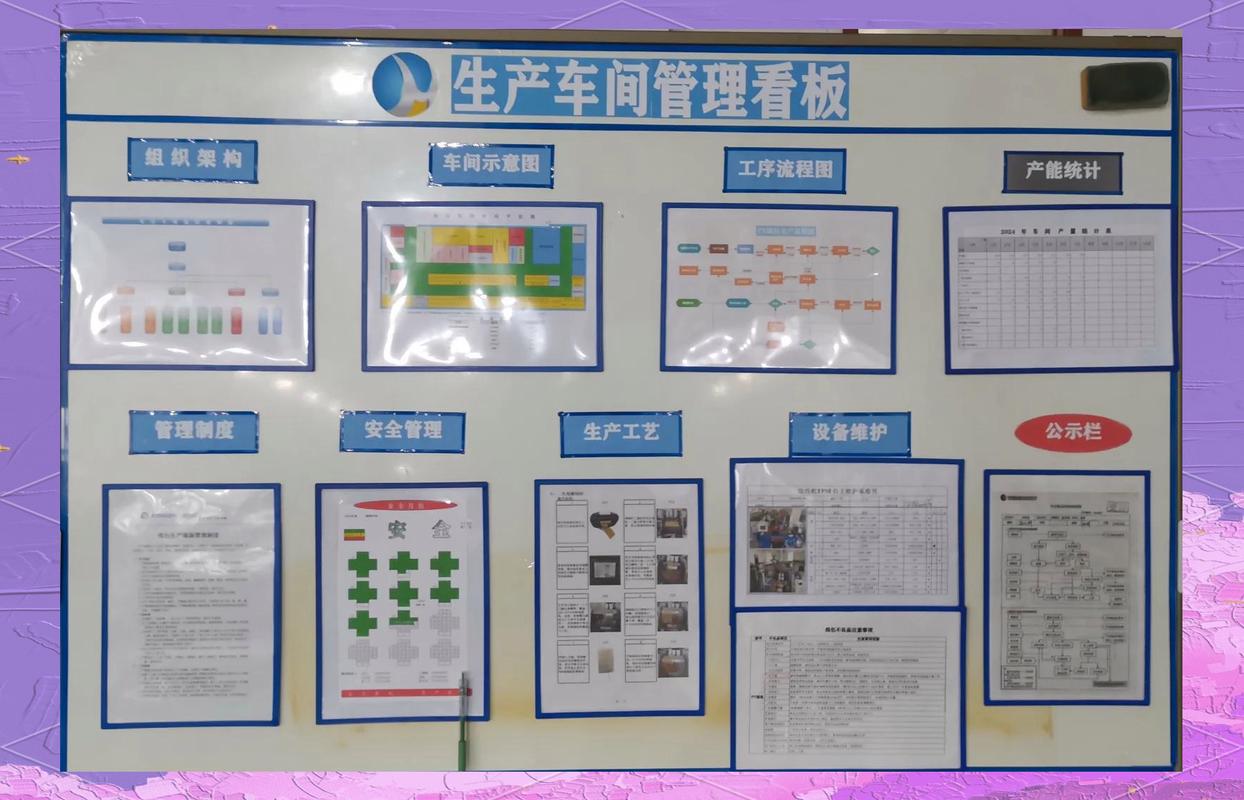
- 闭环可视化:搞一块实物展示板(或屏幕),把各工序看板达成率、缺料次数、看板异常卡滞数公之于众。别怕难看,工人自会较劲。
💡 最后说句掏心窝的话:看板管理不是什么高级技术,它是一面镜子,照出你运营里的所有拖延和将就。如果你觉得它没用,那一定是走偏了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理:从丰田生产到工业4.0,为什么你车间的白板该扔了? https://www.dachanpin.com/a/tg/59697.html