
上周去一家老铸造厂,车间主任拽着我袖子,压低声音说:“那台3D打印机,三个月干了我们半年的活儿。” 眼里的光,像捡了宝。 但话锋一转—— “可我的造型工怎么办?” 啧,这就是现实。
铸造这行当,几千年的老手艺了。 砂型、蜡模、金属液,玩的就是火与土。 突然蹦出个“打印砂子”的玩意儿,谁不懵? 说实话,我刚接触时也觉得,这不就是个大号喷墨打印机嘛。 但深入了解后……嗯,真香! 不仅仅是快,关键是—— 它把不可能变成了可能。
传统砂型铸造:痛点多到不想说

你如果去过老铸造车间,绝对忘不了那味儿。 湿沙、煤粉,混着铁锈。 造型工弯腰一天,腰都直不起来。 一套复杂砂芯,七八个师傅折腾一周,稍不注意,尺寸跑了——废品! 而且啊,木模成本高得离谱,修改一次扒层皮。 单件小批量? 根本没门。 客户要个异形件,设计改三次,模具费就够喝一壶。 更别提那些内腔弯弯绕绕的零件,分型面定得脑壳疼。 咋整? 浇不足、气孔、夹砂……缺陷防不胜防。 质量全靠老师傅经验,一退休,全线瘫一半。 这就是传统砂型铸造的日常,累且低效。
问:为什么传统工艺做复杂件这么难?
答:核心在模具和起模。 传统砂型铸造必须用模样或芯盒来成型砂型,模样得能从砂中顺利取出,所以形状受限。 倒扣、深腔、内部弯曲流道,基本无解,只能拆分成多块分型,累加误差。 而且木模或金属模制造周期长,一旦设计变更,模具就废了,响应极慢。 还有个隐藏痛点:浇注系统设计全靠经验,打样试错成本极高。
3DP打印砂型:直接掀桌子
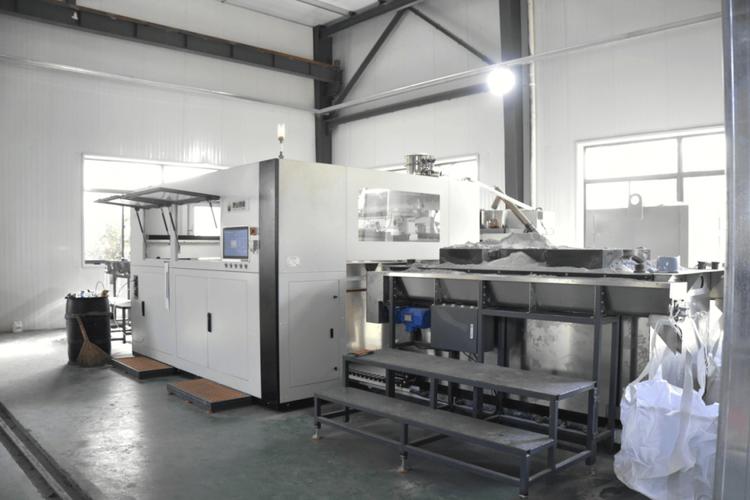
3D打印砂型,专业叫增材制造砂型,原理粗暴:铺一层砂,喷一层粘结剂,激光或喷头选择固化,一层层堆出砂型或砂芯。 完全不需要模具! 数字模型直接驱动。 这什么概念? 上周客户发来一个涡轮壳体图,下午三点收到,第二天早上砂型就打好了。 传统得先做木模,至少三五天。 傻眼了吧。 而且打印精度能到±0.3mm,表面光洁度比手工造型好得多。 最要命的是,它解放了结构设计——任意扭曲的内腔、随形冷却流道、拓扑优化的轻量化结构,随便来。 以前浇口只能直愣愣的,现在可以螺旋渐进,充型更稳。 这直接颠覆了浇注系统设计思路。
不过话说回来,3DP也不是万能药。 目前打印砂型用的陶粒砂或硅砂,发气量控制要特别注意。 粘结剂遇高温金属液会产生气体,如果排气不当,容易气孔。 这是新坑。 但业界已经在搞低发气树脂。 另外,设备死贵,一台工业级砂型打印机三五百万起步,小厂玩不起。 可——那些咬牙上的,都尝到甜头了。
问:3D打印砂型能和精密铸造比吗?
答:这俩其实不直接竞争,更像互补。 精密铸造(熔模铸造)做极小件、极高表面要求件,还有优势,比如涡轮叶片。 但中大件、复杂流道件,3D砂型简直吊打。 比如发动机缸盖水套,熔模做起来要命,砂型打印不仅快,还可以集成复杂随形冷却。 还有消失模铸造,白模容易变形,做大型件吃力,而打印砂型刚性足,尺寸稳定。 所以现在很多厂把3D砂型用于高附加值、小批量复杂铸件,精密铸造守好原来的领地,相安无事。
现实车间里的魔幻故事
说个真事儿。 浙江有家做泵阀的,出口单子,老外要求铸件流道内壁粗糙度Ra≤6.3,传统工艺老达不到,因为芯子接缝飞边多。 上了3D打印,一体成型砂芯,内壁光洁如丝,一次浇铸成功,废品率从15%降到2%以下。 老板乐得合不拢嘴。 还有个做工程机械的,一个多路阀铸件,传统方案要23个砂芯组合,误差累积吓人。 用打印,直接整体打印一个超级砂芯,24小时搞定,尺寸精度±0.5mm。 省了多少? 人工减半,工期从四周缩到五天。 你说这账算得过来吗? 更夸张的是,设计部门开始“放飞自我”了——他们把铸件厚度渐变、晶格减重结构全用上,以前根本不敢想。 这算不算工业4.0在铸造界的小火花? 我看是。

但是,别高兴太早。 问题仍然存在:砂子回收! 打印砂型含粘结剂,旧砂回用性差,环保成本上来了。 还有,那么大个打印机,厂房恒温恒湿,养起来跟老爷一样娇贵。 当然,这些都在进步。 有人开始用无机粘结剂,可溶于水,砂子能回用。 所以啊,革命尚未成功,师傅仍需努力。
剩下的槽点与希望
你会问,那普通业务员懂这技术吗? 很多根本不知道3DP能干啥。 你去铸件采购网逛逛,还在扯“优质灰铁HT250,量大优惠”。 信息差巨大。 所以,铸造业的数字化改造,不光买机器,脑子也得换。 说实话,我最烦那些把3D打印吹成神的人,什么“无模铸造颠覆一切”——呸! 它得和熔炼、清理、热处理配合好,不是孤岛。 但作为一个工具,它确实撕开了固化工艺的一道缝。 尤其对于创新设计、快速迭代、备件生产,价值巨大。 如果哪天中小厂也能共享打印中心,那才是真变天。
终究,铸造工艺没变,还是熔化、浇注、凝固。 变的是砂型的制造方式。 人嘛,总得学着跟机器共舞。 那些能驾驭新工具的老师傅,价值反而更高,因为经验无法替代。 打印出来的砂型,还是得您判断浇冒口放哪,温度怎么控。 所以,别焦虑被替代,拥抱它,利用它。 这才是手艺人该有的底气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺的暗黑创新:3D打印砂型如何让老师傅们又爱又恨 https://www.dachanpin.com/a/tg/66942.html


