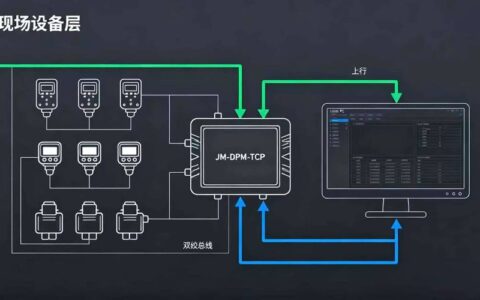
上个月,在宁波的一家注塑工厂,老板指着设备对我说:“我这机器,每次停机再启动,废品率就飙升。后来发现,是数据传回阿里云再回来的那200毫秒,让温控反应慢了半拍。” —— 就200毫秒!损失每年几十万。他后来怎么解决的?没上什么大平台,就在车间角落加了台“不起眼”的工业计算机,运行雾计算节点。
雾计算不是云的山寨版
很多人一听“雾”,就觉得是云计算的廉价替代。大错特错。雾计算(工业)这个术语,最早是思科在2014年提出的,但真正在工业里生根,是最近三四年的事。为什么?因为工业现场的确定性需求太变态了。一个运动控制器,必须在1毫秒内响应,你敢把指令绕道公有云?
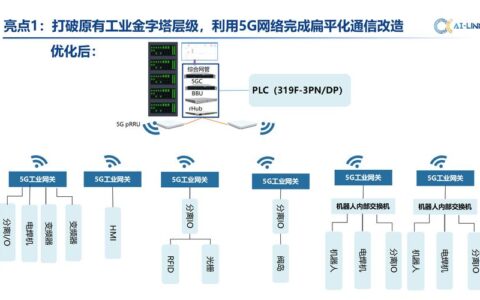
说实话,我第一次接触雾计算架构是在一家汽车焊接车间。几百台库卡机器人,传感器每秒产生数万条数据。如果全送云端分析,带宽先崩,延迟更别提。他们做了什么?在每一条产线旁部署了雾计算网关——不是什么高级服务器,就是加固型工控机,运行着轻量化的数据分析模型。它只把异常事件上传,比如焊点温度偏离标准差,而海量的正常数据,根本不出车间。这叫“就地消化”。
这让我想起一个老自动化工程师的吐槽:“我们搞PLC的时候,就已经在雾里了,只是你们IT人非要换个名字。” 话糙理不糙。PLC、DCS本质上就是最原始的雾计算节点,只不过现在加上了通用计算能力和IP通信。
“比边缘多一步,比云快十倍”——到底怎么定义?
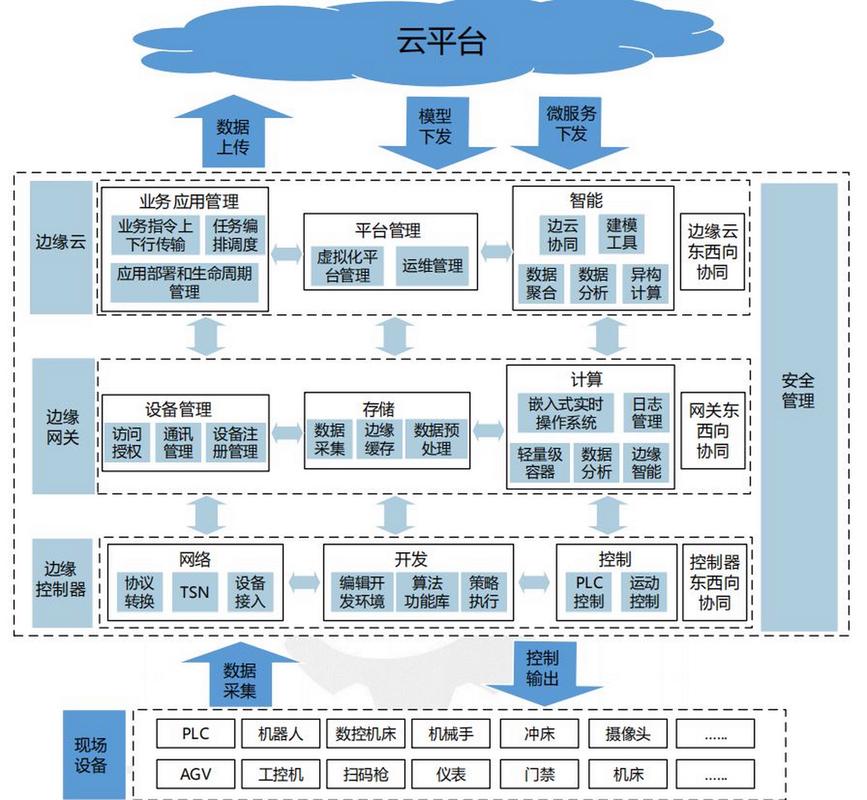
当谈边缘计算和雾计算,界限确实模糊。根据OpenFog联盟(现在并入IEEE)的参考架构,雾计算强调的是从云端到物端的连续计算层次,而边缘计算更聚焦在终端设备或网关上。你可以这样理解:边缘是触角,雾是局部大脑,云是全局大脑。
但工业场景下,这个“局部大脑”往往要干很多脏活累活。比如协议转换——底下设备说Modbus TCP,上面MES系统要OPC UA,谁来翻译?雾节点。再比如,当网络中断时,生产不能停。雾计算必须能离线自治,缓存数据,等网络恢复后同步,同时保证工艺参数不漂移。这一点,纯边缘设备往往做不到,因为它算力不够跑完整的机理模型。
去年我参与过一个锂电池涂布机改造项目,就栽过跟头。最初方案是边缘侧直接做厚度PID调节,但电极材料特性随批次变化,固定参数不行。后来我们在车间级加了一个雾服务器,在线训练小规模神经网络,动态调整边缘的PID参数。效果?横向厚度变异系数从1.2%降到了0.3%。这个案例里,雾计算做了边缘做不了的跨设备协同和模型自学习。
问:既然有雾计算,是不是可以淘汰PLC了?答:完全不是。我常跟团队讲,PLC的确定性实时控制无可替代,雾计算擅长的是非确定性的智能化任务,比如预测性维护、质量追溯、能效优化。你可以把雾节点想象成一个“贴在产线上的AI助手”,它默默地看着PLC和传感器,发现问题就调参,但不会直接插手安全联锁。实际部署时,我们往往通过边缘网关桥接OT和IT,雾节点运行在更上层,比如像Docker容器里的微服务。
什么时候该用雾?三个让你无法拒绝的信号
大多数工厂其实不需要雾计算。如果你只是采集些OEE数据做看板,边缘网关上传云就够了。但出现以下情况,雾可能救你的命:
1. 闭环控制延迟要求低于50毫秒——比如高速视觉检测剔除系统,火花塞打火时刻调整。这时云端指挥来不及,连本地5G MEC可能都勉强,需要更近的雾节点。
2. 数据量太大,但价值稀疏——比如振动频谱分析。一台风机每秒采集10KHz的高频数据,全上传的话,工业网络直接被堵死。雾计算在本地做FFT,只上传特征频率和报警。
3. 多设备协同决策——典型如AGV集群调度。每台AGV有自己的边缘避障,但全局路径规划和交通管制,需要一个车间级的雾调度器,它要融合生产计划、设备状态、电池剩余寿命,做出最优派发。这个智能体不能离现场太远。
当然,坑也不少。最大的坑是运维复杂性。原本车间里没几个IT设备,现在多了几个雾节点,谁管理?IT和OT部门打架我见得太多。所以现在很多厂商推“超融合一体机”,把虚拟化、网络、存储、还有工业协议栈都打包好,插电即用。像华为的Atlas 500、西门子的Industrial Edge Management,都是这个思路✅。
问:雾计算节点一定要买专用硬件吗?能不能用现有的服务器?答:理论上可以,但工业环境高温、粉尘、振动,普通服务器撑不过半年。我曾在东莞一家铸造厂见过,他们用一台戴尔R740跑雾计算,结果三个月后内存金手指氧化,死机不断。后来换成IP65防护的无风扇工业电脑,问题消失。所以硬件上必须考虑宽温、抗腐蚀、冗余电源。此外,如果只是轻量级应用,比如数据过滤和协议转换,有些网关已经内置了容器引擎,能跑简单的雾功能,成本低很多。但要做像样的大数据分析,最好还是上具备GPU加速的工业计算机💡。
从标准到落地——2024年的几个新变化
我注意到,自从IEC 62264-3标准扩展了制造运营活动的功能层级,雾计算被更明确地定位在“监控与监控”与“自动化”之间。另外,OPC基金会去年发布了OPC UA over TSN的规范,这为雾节点之间的确定性通信铺平了道路。这意味着什么?不同厂商的雾节点可以实时交换控制级数据,而不是仅仅交换信息。这是一个巨大的进步,它让分布式实时控制成为可能。
还有一个趋势:AI在雾侧推理的轻量化。TensorFlow Lite、ONNX Runtime等框架已经能很好地裁剪模型,跑在ARM架构的低功耗设备上。我们团队最近测试了在树莓派4(工业宽温版本)上运行基于振动信号的轴承劣化预测,模型只有500KB,每推理一次耗时8毫秒,准确率98%。这种成本,让很多中小企业有了尝试的底气。
不过话说回来,雾计算并不是银弹。有的场景下,一个强大的边缘控制器就够了;有时直接把数据拉到私有云更简单。我提倡“合适的算力放在合适的地方”。工业的多样性决定了没有一统天下的架构。但至少,在追求极致的质量、效率、柔性的路上,雾这层薄薄的“计算层”,确实成了一块不可忽视的基石。
最后分享一个细节:去年德国汉诺威工博会上,我看到多家传感器厂商直接推出“雾就绪”传感器,自带OPC UA Pub/Sub和MQTT,可以直接与雾节点对等通信。这表明,产业链已经在向前整合。对于我们这些搞工业的人来说,是时候重新审视自己的网络拓扑了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:雾计算(工业):当车间里每一毫秒都算数,凭什么还指望云端? https://www.dachanpin.com/a/tg/60913.html