一次惨痛的换型教训
上个月,我们给一条老旧的发动机缸体装配线做改造,差点没把团队逼疯。停线三天,调整了上百个工装定位销,最后还报废了二十几个试产件——就因为一个新品的内腔多了一道加强筋。说实话,这种事在传统工业装配里太常见了。刚性产线的设计哲学就是“一次定型,终身不变”,但现在的市场呢?小批量、多品种、短交期,简直是在打脸。
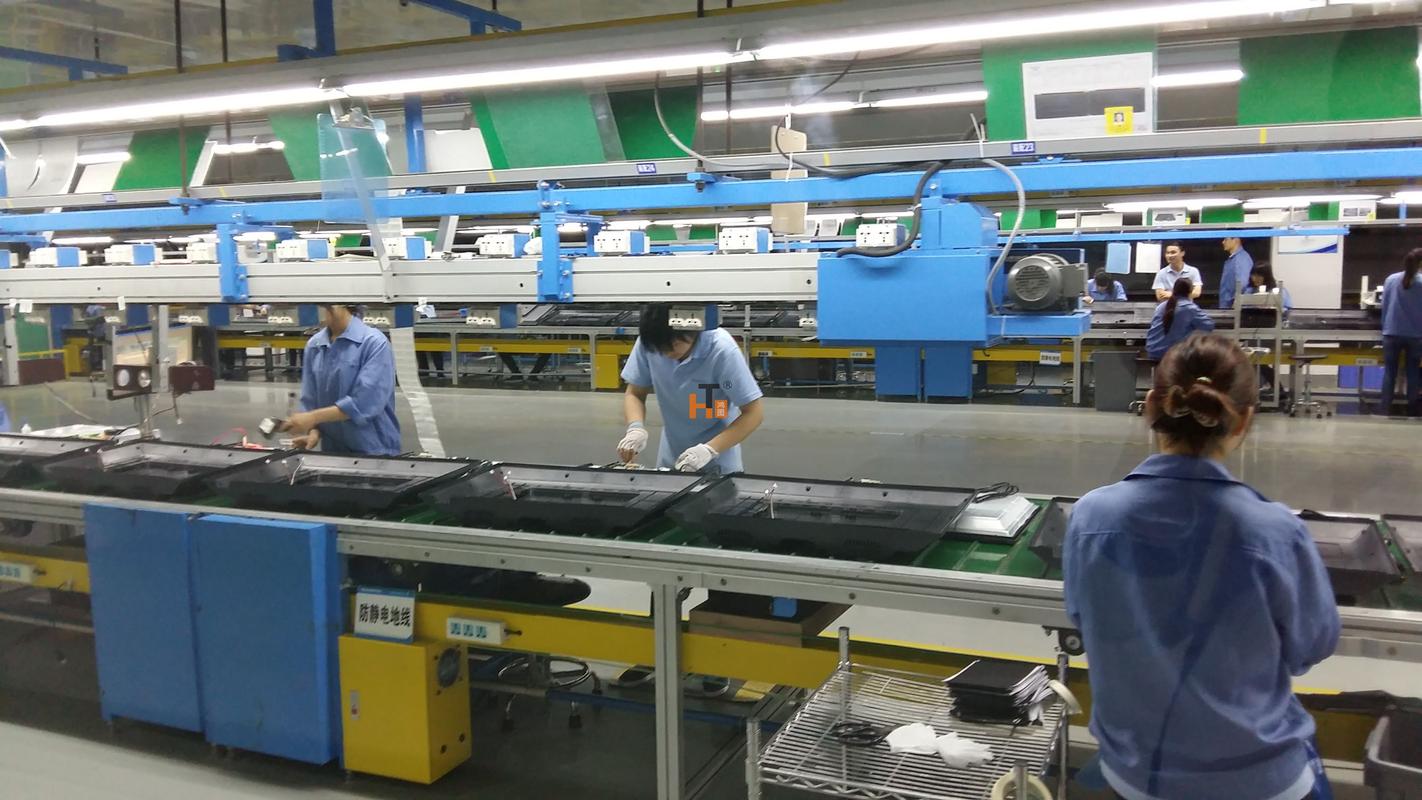
你可能会问,就不能一开始设计得灵活一点?当然可以,但成本呢?十年前,一套柔性工装的价格可能是刚性的三到五倍,而且可靠性还未必好。不过现在不一样了,传感器便宜了,算法强了,更重要的是——人的观念变了。我们开始接受“变化才是常态”。
✅ 什么才配叫“柔性”?
很多人以为装上几台六轴机器人就算柔性了,其实差得远。真正的柔性工业装配,得从工艺规划就开始数字化。比如我们用的三维装配仿真,可以在虚拟空间里把工装、人机工程、甚至物料供应完整跑一遍。这样一来,换型时间能从几天压缩到几小时——不是吹牛,是有案例的。
但问题也来了:仿真模型准不准?现场数据能不能实时喂回去?这就是数字孪生要吃的苦头。有一次,我们信誓旦旦地拿仿真结果给客户看,节拍 25 秒,结果一上线,实际 38 秒——因为没考虑工人取料时的犹豫动作。教训啊!工业装配里,“人”这个变量最难模拟。
问:我们厂刚上自动化,但老觉得机器人和人配合不好,问题出在哪?答:其实大部分问题在工序设计和工装快换上。机器人的重复精度没问题,但如果你让它频繁地识别散乱来料、做复杂的力控装配,没有合适的视觉和力觉反馈,它就“笨”了。我建议先搞定零点定位系统和末端快换盘,这是工业装配里性价比最高的投资。还有,别忽视人机界面的防错设计——工人一个误操作,机器人就歇菜,真不夸张!
数字孪生不是噱头吗?
坦白说,五年前我也觉得是噱头。直到亲眼看见一条产线在投建之前,用数字孪生把节拍从42秒优化到28秒,还提前发现了三个碰撞干涉点。现在很多工业装配的痛点是“建好了再改”,而数字孪生允许“改好了再建”。不过实施起来并不容易,模型精度、实时数据接入都挺要命的。
我们后来学乖了:先拿一小段工艺做验证,跑通数据闭环,再扩展。一条变速箱装配线,就这么从 0 到 1 搞出来的。💡 注意,别想一口气吃成胖子,供应商吹得天花乱坠,也得自己摸排一遍。工业装配的数字化,说到底是个细活。
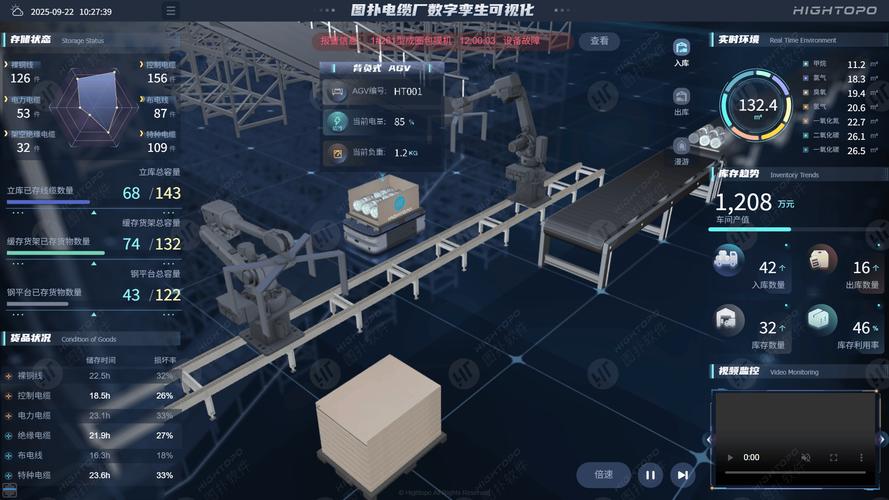
答:靠人的经验肯定不行。我们现在用在线视觉检测+扭矩-转角实时监控,把每个螺栓的拧紧曲线都记录下来,AI分析异常。工业装配里的零缺陷,得从数据闭环里去追。举个例子,去年帮一家减速机厂做智能产线,通过监控压装力位移曲线,提前剔除了三批不合格轴承,避免了整机组装后的故障返工。客户后来跟我说,光这一项,一年省了三百多万——听得我都心动!
协作机器人的真实价值
很多人吐槽协作机器人慢,确实,它不像传统工业机器人那么快。但如果你把它放在合适的位置——比如轻量化零部件的柔性供料、拧紧、涂胶——它会非常实用。我们给一家医疗器械厂做的工业装配单元,人机混线,没有围栏,安全性极高,而且换型时工人直接拖拽示教,十分钟搞定。但别指望它干搬运活塞的活儿,那不是它的菜。
说到这里,🤔 我想到一个有趣的现象:那些把协作机器人当传统机器人用的工厂,最后都后悔了。不是产品不好,是场景不对。工业装配中,有些工序就是需要人的灵巧,有些需要机器的耐力,没必要较劲。混合模式才是正道。
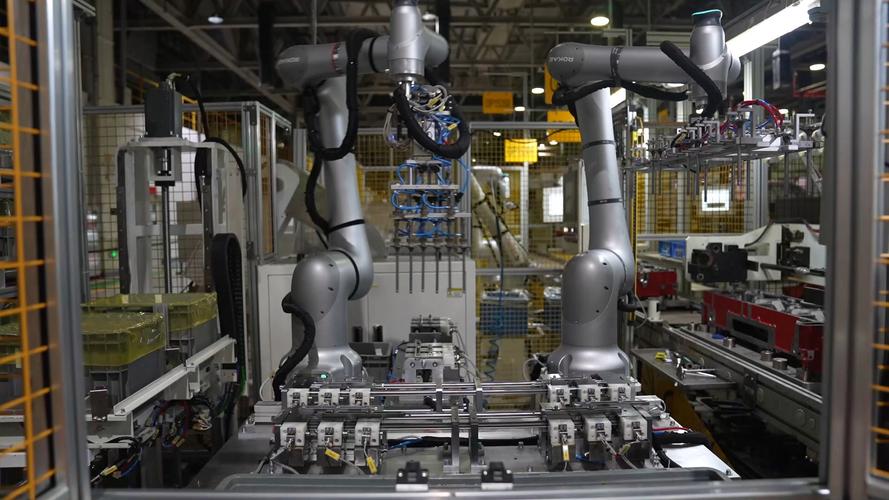
未来的工业装配,不再是铁皮流水线,而是像活的细胞一样,能感知、能调整、能进化。我这几年最大的体会是:技术是其次,思维转变才最痛。你得接受不确定性,用数据去对抗混乱,而不是用庞大的结构去压制它。这条路,我们才刚刚开始走。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的柔性突围:数字孪生、协作机器人和那些踩过的坑 https://www.dachanpin.com/a/tg/61290.html