粉末涂层?千万别一拍脑袋就上。说实话,我接过太多咨询电话,开头都是「王工,我们喷出来全是麻点,咋整」。一听就知道,前处理又糊弄了。粉末喷涂这玩意儿,下限低,上限极高。干得好是艺术品,干不好是灾难片。
粉末涂层的真正优势,根本不在「环保」
一提粉末,销售张口就是零VOC、环保。这话没错,但没说到点子上。我实战十几年,最让我上瘾的其实是它的膜层可塑性。液体漆你能喷多厚?35微米顶天了,再厚流挂给你看。粉末呢?轻松上60-80μm,边角覆盖率高得离谱。记得有一次给农机厂做犁头涂层,客户要求耐碎石冲击,我们直接上到120μm,固化出来那手感,温润又硬朗,跟搪瓷似的。液体漆?想都别想。
当然,别高兴太早。厚膜意味着内应力大,脆性风险就来了。所以配方里的增韧剂很关键——这里划重点,树脂厂不会主动告诉你,国产羟烷基酰胺(HAA)体系那几年把人坑惨了,低温脆断,户外一冬全裂漆。后来换用进口Primid XL-552,贵三成,但值。
预处理:九成问题都出在你看不见的地方
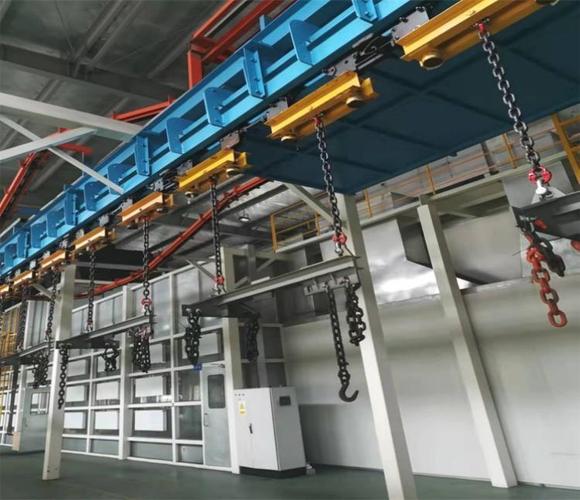
走到产线转转,看看前处理槽子,心里就有数了。有些厂脱脂槽里飘着油花,跟火锅底料一样,还指望涂层附着力?闹呢。脱脂、水洗、表调、磷化(或锆化),一步不能少,而且水温、pH值、喷淋压力都要盯死。尤其是表调,这步最容易省略。不做表调直接磷化,出来的膜结晶粗大,涂层附着力直接打七折。我们做过对比试验:同样板材,带表调,划格法零级;不带,二级开边。所以别信什么「免表调磷化液」,那就是糊弄鬼的。
还有个坑:挂具。挂钩上的绝缘层磨破了你不清理,导电不良,粉末上粉率直接腰斩。你看那一堆工件,有的地方厚成橘皮,有的地方漏底——别急着调枪,先查挂具!这事儿我骂过无数班长,最后让他们三班倒清挂钩,良率瞬间从82%飙到97%。
现场缺陷排查:看懂这几个信号能省几十万
问:粉末涂层固化后出现密集针孔,什么原因?
答:多半是气体憋里面了。三方面排查:①板材本身有微孔(铸件、热轧板常见),预热后喷粉能缓解;②粉末受潮了!特别是夏天,粉末从冷库拉出来马上开封,吸潮结块,喷上去一烤,水汽爆孔。需要回温24小时再开袋;③固化炉升温太快,表层先熔平封住底部挥发物——把升温速率降到8℃/min试试。还有个偏方:底粉里掺2%消泡剂,别问我原理,经验之谈。
问:粉末涂层光泽度忽高忽低,怎么稳定?
答:光泽不稳先别怀疑配方,查查炉温均匀性!我用数据说话:同一趟挂具,靠近加热管的那几个工件光泽明显低,因为局部过烘。拉一下炉温曲线,温差超过±5℃就得调。再有,回收粉千万别掺太多,超过20%光泽就往下掉,而且耐磨性变差。我知道你想省钱,但高端件老老实实全用新粉。
说到橘皮,真是一把辛酸泪。去年给一家电动车厂喷电池箱,出来全是短波橘皮,丑到没法交货。查了三天,最后发现是环境风速问题——喷房侧门开着,穿堂风把粉雾吹偏了,粉层不均。关门落锁,搞定。所以现场那些看似无关的细节,往往才是死穴。
还想吐个槽:现在市场上所谓的「低温固化粉末」满天飞,150℃/15分钟就能固化的那种。很多是加了大把促进剂,储存稳定性极差,夏天仓库放俩月就结块。真要用,一定做储存稳定性试验——40℃烘箱放7天,拿出来看能不能过筛。过不了?退货没商量。
选型思路:别被参数表忽悠
粉末厂给的TDS(技术数据表)看看就行,别全信。尤其耐盐雾那项,写个500小时轻而易举,但那是实验室挂板,平整试片。你拿个带焊缝的工件去测,200小时都扛不住。所以一定要用实际工件做型式试验,带焊缝、带折弯,做划叉腐蚀——这才是真实的。
户外耐候?超耐候聚酯说保10年不粉化,你让它在海南暴晒三年试试。我一般建议客户选氟碳改性聚酯,贵是真贵,但用在幕墙铝板上,十年后远看还真看不出旧。
最后啰嗦一句:粉末涂层是系统工程。设备、前处理、粉末、工艺、检验,五环缺一不可。别想着买个进口粉就万事大吉,线体不行照样废。有空多去线头蹲蹲,闻闻脱脂槽的味儿,摸摸固化炉出来的第一件活——那温度,那质感,骗不了人的。
就这样吧,该说的都说了。再有具体问题,带着缺陷样板来找我,一支强光手电,能讲一下午。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层避坑指南:从选型到缺陷排查,专家不说废话 https://www.dachanpin.com/a/tg/61789.html