上个月,车间里一批6061铝合金零件做阳极氧化,全废了。膜层起白霜,染色不均,客户当场拒收。老板脸都绿了……说实话,我干这行十五年,依然时不时被氧化槽「教做人」。阳极氧化这工艺,看似成熟,实则暗坑无数。
很多人以为,挂进去、通电、捞出来就行。天真。你试过夏天槽液温度失控吗?试过冬天前处理脱脂不净,膜层像牛皮癣一块块掉吗?咳,想起来就头痛。但没办法,铝件想耐蚀、耐磨、绝缘、着色好看,阳极氧化几乎是绕不开的路。
别急着上槽,先搞懂你的铝合金牌号
最常犯的错误,就是不管三七二十一,什么铝都往硫酸槽里丢。😓 铸铝ADC12,含硅量高,直接上普通硫酸阳极氧化,膜层发灰发暗,甚至局部烧蚀。你以为是电流太大?其实是硅在捣乱。硅不导电,形成微电池,局部过热。这时候,混合酸阳极氧化或硬质阳极氧化就得上了——用硫酸加草酸,或者脉冲电源,麻烦得很,但能用。
锻铝2A12,铜含量高,膜层容易发黄,耐蚀性也差。可有些航空件偏偏要用它,你得搞铬酸阳极氧化,膜薄但不影响疲劳强度。不过……铬酸致癌,环保查得严。现在很多厂被迫转型,用薄壁硫酸阳极氧化加封闭,勉强过关。但说实话,盐雾测试时间直接打折。💡
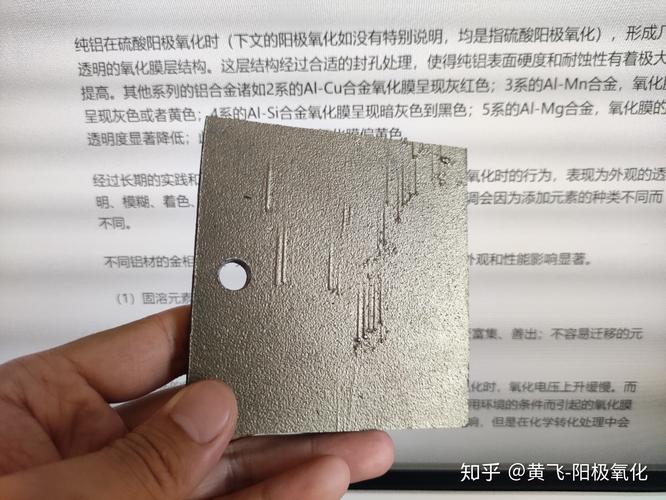
还有7075,这家伙锌多,阳极氧化后容易出「白斑」——其实是晶间腐蚀的前兆。得严格控制封闭工艺,最好用中温封闭剂,加点缓蚀剂。成本高?那也比整批报废强。上次我们试过用热水封闭,结果硬度倒是上去了,膜层却微微发雾,客户说像旧货,心塞。
前处理:九成问题出在这里
氧化膜好不好,一半看前处理。你不信?我刚开始也不信。😅 碱蚀时间多了一分钟,表面过腐蚀,亮度没了;三酸抛光配比偏了,铝件直接麻点。更可恨的是脱脂——特别是加工油重的,比如经过冲压拉伸的件。普通化学除油根本洗不净,得先用超声波,再电解脱脂。可很多人不舍得买超声波槽,结果就是挂上来一堆「彩膜」——不是彩虹色,是灰褐色的流痕,一擦就掉,底下根本没膜。
化学抛光后水洗不彻底,残酸带入氧化槽,槽液寿命缩短一半。我们车间吃过亏,三天换一次槽液,成本嗷嗷涨。后来强制要求四道逆流水洗,才稳住。还有,除灰一定要用硝酸+氢氟酸混合?不,现在有环保型无氮除灰剂了,但效果略慢。看你客户对环保要求了——出口件必须用,否则REACH过不去。
问:碱蚀后表面有黑灰,怎么快速清除?
答:别犹豫,立即用出光槽。常用30%-50%硝酸溶液,室温浸泡1-3分钟。对于含硅铝合金,可加少量氢氟酸(注意防护!)。黑灰主要是合金中的铜、硅不溶物,硝酸能溶解铜,但对硅效果差,所以实在不行就机械擦拭吧……别问我怎么知道的,擦过几百件的人在这里。😩
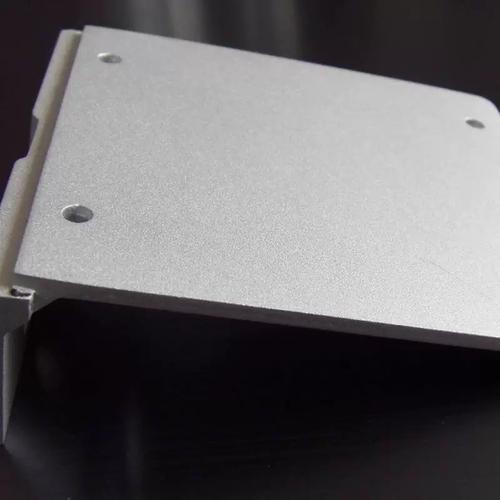
现在流行一种化学喷砂工艺,替代机械喷砂,消光效果细腻,还能填微坑。我们试过后,拉丝纹件做出来像苹果手机外壳,客户狂赞。但它管控更难,三氯化铁加氟化物,浓度温度时间错一点点,表面发花。有一次夜班工人打瞌睡,槽温高了五度,出来全废。我凌晨三点接到电话,那感觉……不说了。
氧化槽:控制住温度,你就成功了一半
硫酸直流阳极氧化,最核心的参数是温度。18-22℃,理想。到25℃,膜层开始疏松,染色时像海绵吸水,容易花;超过28℃,膜层粉化,指甲一刮就掉。可夏天怎么办?冷冻机要钱啊!我们厂用过冷却塔循环,但水温降不到18℃以下,后来咬牙上了工业冷水机。投资是大了点,但良率从七成升到九成五,算算其实赚了。
电流密度也讲究。一般1-1.5A/dm²,厚度每小时约20-30μm。但做硬质阳极氧化时,得用-5~5℃低温,电流密度2-5A/dm²,膜层硬度能达HV400以上,耐磨性爆表。不过内应力大,容易边角崩裂,所以零件设计时要避尖角。你看,工艺和设计总得配合。
槽液维护是持之以恒的事。铝离子含量超过20g/L,导电性下降,膜层质量不稳。以前我们靠经验排液,现在买了在线分析仪,自动补加硫酸。还有,空气搅拌绝对不能停,否则局部过热烧焦膜层。有一次空压机坏了,工人还继续干,结果整槽铝件像被火烧过,黝黑。💔
问:阳极氧化膜局部厚度不均,中间薄边缘厚,怎么办?
答:典型溶液分散性差。先检查阴极面积是否足够,阴极与零件距离是否均匀。然后,槽液循环要强劲,确保各处温度一致。零件形状复杂时,可加辅助阴极,或降低电流密度。实在不行,定制夹具,把高电流区遮挡一下。我们做过一个长管件,内孔膜层不够,最后设计了一个内置不锈钢丝阴极,问题才解决。
染色与封闭:功亏一篑的重灾区
好不容易膜层厚度均匀了,染色又翻车。酸性染料、有机染料,颜色选择上千种,但牢度差别巨大。红曲红褪色快,黑色用无镍染料环保但深亮度不够。我们给高端音响面板染色,客户指定潘通冷灰色,试了半年才调出稳定配方——因为氧化膜孔径、厚度、染料浓度、pH、时间,交互影响,简直玄学。
电解着色呢,就是把金属离子沉积在膜孔底部,色牢度极好,但颜色单一,只有古铜色、黑色之类。现在有的厂用两次着色:先电解着色打底,再有机染料套色,做仿不锈钢色。我们玩过,工艺复杂但利润高。只是槽液交叉污染风险大,得严格清洗。
封闭,最容易被忽略。醋酸镍封闭效果好,含镍废水处理麻烦。沸水封闭简单,但能耗高,膜层耐蚀性一般。现在流行无镍冷封闭,氟化镍体系,室温操作,省蒸汽,但要用纯水,否则氟离子沉淀。有一次我们纯水机坏了,用自来水,封闭后全是水渍,返工到哭。🥲
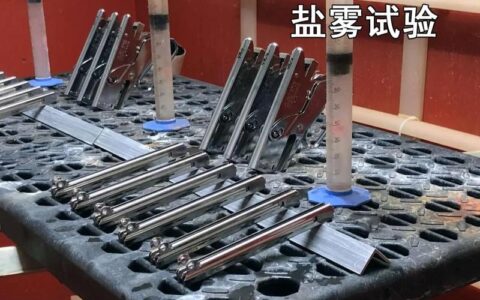
最后说测试。膜厚仪、盐雾试验、色差仪……这些是基本。我们还会做耐光色牢度测试,用氙灯暴晒。有一批户外灯外壳,暴晒200小时就褪色,最后查出是染料选型错误。更狠的客户要求做耐手汗测试,人工汗液浸泡,看有无变色。出口电子烟外壳的,全是泪。
阳极氧化,说到底,是电化学、冶金、化工交叉的脏活累活。新技术有,比如微弧氧化、脉冲阳极氧化,但传统产线升级不易。这几年环保压力逼着槽液零排放,我们又上了蒸发器,投资大但安心。反正,这行当就是不断填坑,再挖新坑,然后……变专家。😆
希望你的下一槽,能一次OK。千万别学我,半夜还在厂里叹气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化翻车实录:那些老师傅不会告诉你的坑 https://www.dachanpin.com/a/tg/61784.html