上周去一家小厂看样件,拿起一个镀锌件,手一摸,掉粉。老板在旁边脸都绿了。我倒是见怪不怪——表面处理翻车,太常见了。设计得再好,机加工精度再高,最后这一哆嗦没整明白,零件照样废。
说实话,干了十几年制造,我到现在还时不时踩坑。不是工艺不行,是细节太多。环境变一点、前处理马虎一点、甚至挂具接触不良,都能让你前功尽弃。今天就聊聊几个让我印象深刻的点,不系统,但都是真金白银换来的教训。
电镀还是化学镀?别再傻傻分不清
很多人把电镀和化学镀混为一谈,觉得都是“镀层”嘛。错!电镀靠外电源,化学镀靠自催化。这就导致它们在厚度均匀性上,完全是两种东西。
举个栗子。你有个细长孔,要内壁也镀上。电镀?深孔内壁电流密度低得可怜,镀层薄到几乎为零。化学镀镍就不同——溶液流到哪,镀层就到哪,均匀得像一层膜。💡 所以带盲孔、深槽的件,我从来不敢用电镀,那是自找退货。
但化学镀贵啊,沉积速度也慢。有次图省钱,把一轴类件拿去化学镀镍,一天一夜才长几个微米,交期拖了一礼拜。被客户骂得狗血淋头。现在学乖了,这类简单回转体,老老实实镀硬铬或者电镀锌镍合金。

当然,电镀锌也不是一无是处。量大、成本低、耐蚀性尚可,用在普通结构件上没毛病。就是注意镀后立即钝化,别露天放太久,否则白锈出来了你哭都来不及。✅ 我的习惯:镀锌件一出槽,十分钟内必须进钝化液。
阳极氧化,不是随便泡泡就行
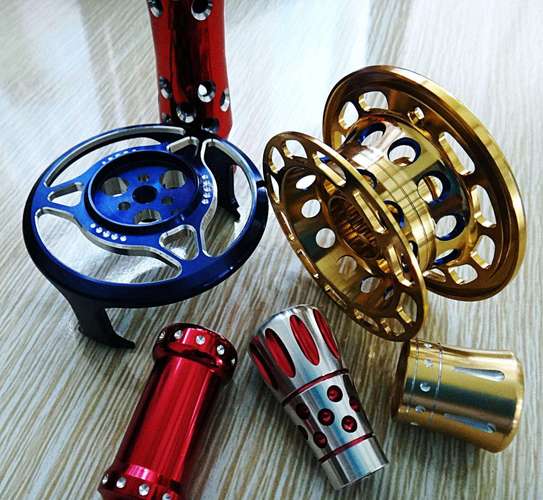
铝件肯定要氧化,这谁都知道。但同样是氧化,硫酸阳极氧化和硬质阳极氧化差远了。普通硫酸膜软,只能做油漆底层;硬质膜硬度能到HV400以上,耐磨又绝缘。去年给一个无人机云台做硬质氧化,膜厚要求50μm,结果厂家搞成了普通氧化,装机飞了俩小时,关节那里就开始发涩——膜层磨损,铝基体露出来了。
💔 这种事不是第一次了。很多供应商硬氧能力根本不够,全靠吹。下单前一定让出切片报告,别光看颜色。硬质氧化的色偏灰黑,普通氧化可以染得五颜六色,但染色膜耐光性差,户外件慎用。
问:阳极氧化后一定要封孔吗?
答:必须封!除非你想让膜层吸脏。特别是染色件,不封孔颜色几天就褪了。热水封孔简单,但耐蚀性一般;醋酸镍封孔效果好,环保要求高的用沸水或中温封孔剂。我一般要求盐雾试验96小时无锈点,封孔这一步绝对不能省。
问:硬质阳极氧化能用在所有铝材上吗?
答:天真。含铜量高的铝合金——比如2系列——硬阳难度大,膜层容易烧焦。含硅高的铸造铝,成膜不均匀。最适合的是5系和6系变形铝,6061、5052这类。碰到过客户拿ADC12压铸件要我硬氧,我直接拒了,劝他改微弧氧化或者喷陶瓷。
前处理没搞好,后面全白费
表面处理界有句黑话:七分前处理,三分真工序。你信不信?我亲眼见过,同一批磷化件,一半结白霜一半没事,就因为除油不净。除油剂浓度、温度、时间,稍有不慎,后续磷化膜就不一致。
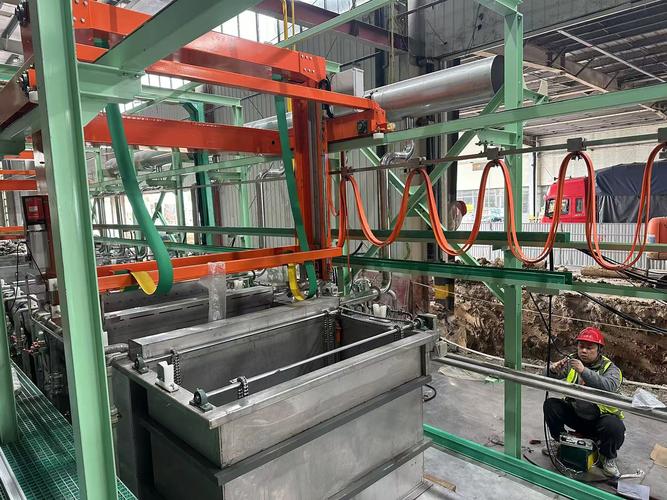
还有除锈。喷砂、抛丸或者酸洗,到底选哪个?喷砂粗糙度高,涂层结合力好,但薄板容易变形;酸洗不伤基体,但氢脆风险高,弹簧、高强度钢件慎用。有次一个12.9级螺栓镀锌后断裂,查了半天,酸洗时间过长,氢没除尽。后来全改喷砂,再没出过事。❗ 高强度件镀前尽量不要酸洗,实在不行必须立刻烘烤去氢。
表面调整也不可忽视。磷化前的表调剂,能让晶粒细化,膜均匀。别小看那几十秒,没它,磷化膜粗得像砂纸。我就喜欢用钛盐表调剂,比草酸的效果稳定得多。
最后说一句,返工件的表面处理最难搞。退镀重新来?尺寸变了,表面状态也变了。很多厂根本不乐意接返工活。所以,最好一次做对,否则成本翻番不说,质量也打折扣。
写到这,想起下午还要去盯一批达克罗产线。你们有什么表面处理的糟心事?欢迎留言,我看看能帮上什么忙。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:表面处理这点事:选不对工艺,好钢也白搭 https://www.dachanpin.com/a/tg/64984.html