
上周三,凌晨两点,车间里那台五轴机突然尖叫一声——刀片崩了,活废了。一件钛合金叶轮,毛坯三万块,瞬间打水漂。当时我盯着机床,心里骂了句脏话。说实话,机械加工(切削)这行,谁没交过学费?
崩刀的原因其实不复杂:切削参数太猛,冷却没跟上,刀片材质选错。但事后再分析,总觉得当时脑子进水。不过话说回来,干切削的,有时候就得靠直觉和经验,书本上的东西不能全信——对吧?

✅ 切屑的颜色会说话
我师父老张,干了三十年车工,他教我看切屑颜色。银白色,速度太慢,没效率。深蓝色、蓝黑色,温度正好,切削参数差不多到位。但如果切屑发红发亮——赶紧停机!刀具快烧了,工件表面硬化也来了。这招比任何传感器都快。现在虽然有了热成像仪,但老法子很多时候更直接。❗切屑的形状也有讲究:C形屑是理想状态,长条缠屑最烦人,容易伤人。一次我在调试不锈钢件,缠屑像铁丝一样绕在刀杆上,手套瞬间被勾住,吓出一身冷汗。从那以后,断屑槽的设计我特别上心。
🔧 刀具选型:别光看涂层,基体才是灵魂
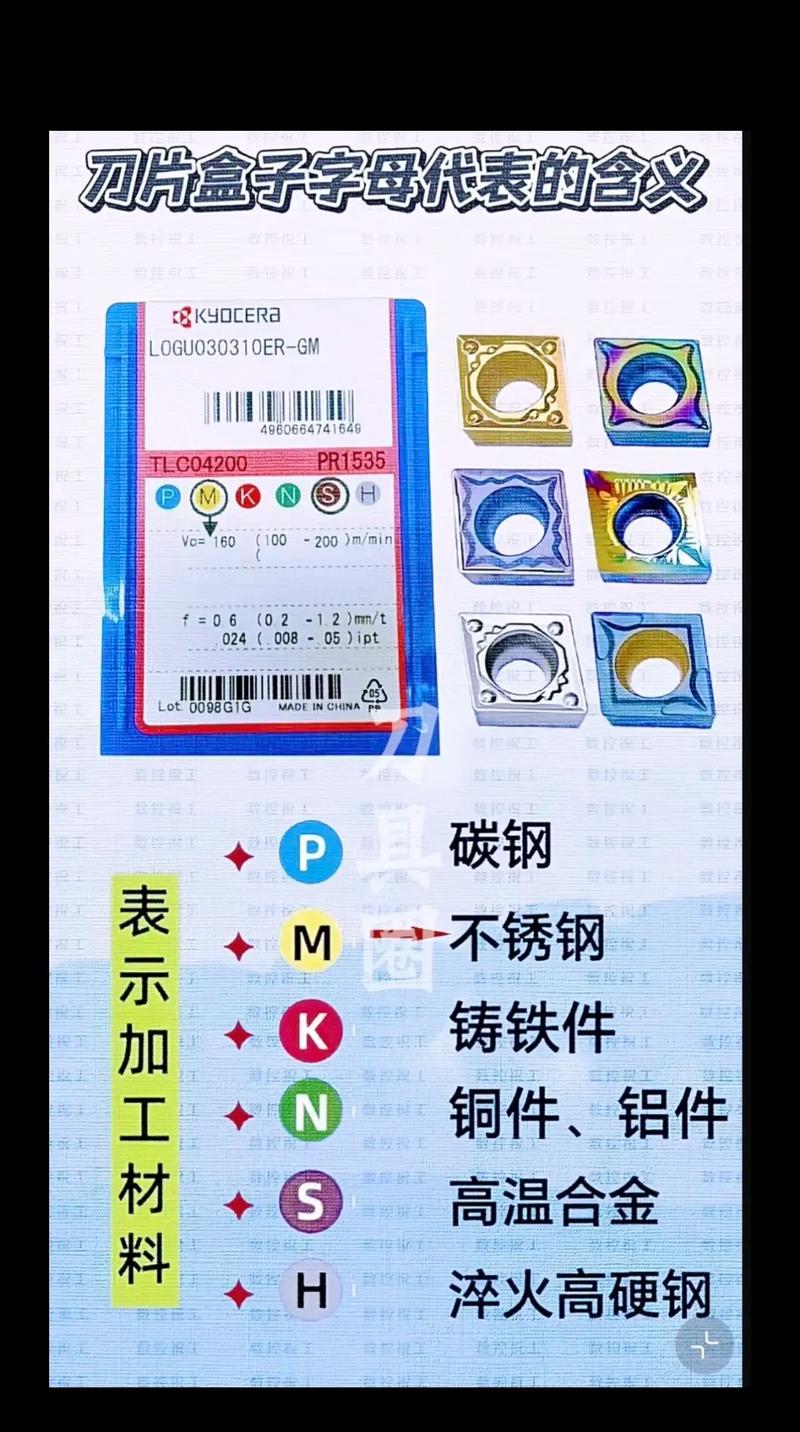
很多同行一上来就问:“这刀片是TiAlN涂层还是AlCrN?” 涂层确实重要,但基体决定了刀片能扛多大的冲击。比如加工模具钢,PVD涂层+细颗粒硬质合金,抗崩性好,但耐磨性一般;换成CVD涂层+粗颗粒基体,耐磨性上来了,可高速切削时容易崩。有一次我偷懒,拿加工铸铁的刀片去切淬硬钢,五分钟不到刀尖就没了,工件表面拉出深沟。那个懊恼!💡小贴士:刀片盒子上那些代号不是摆设,ISO的P、M、K分类一定要遵守,顺便看下厂家推荐的切削速度,先保守一点,再根据声音和切屑微调。
❓ 实战问答

问: 切削液到底该不该用?我听说高压内冷很牛,但小厂条件有限,用气冷行不行?
答: 这问题被问了无数遍。高压内冷确实爽,排屑好、刀具寿命能翻倍,尤其钻深孔时。但咱们搞机加工,得看菜吃饭。普通气冷对付铝合金还行,切钢件就不够。我试过把压缩空气对着切削区猛吹,结果切屑粘刀,搞出积屑瘤,表面跟狗啃似的。如果实在没条件,可以试试微量润滑(MQL),喷一点点油雾,效果可以,成本不高。不过,加工钛合金、高温合金,还得靠内冷,高压那种,至少70bar起步,否则就等着崩刀吧。
问: 振动太大怎么办?我那台老数控,一重切就抖,噪音像杀猪,工件表面全是振纹。
答: 振动问题,八成是系统和刀具的共振。先检查刀具悬伸是不是太长了?能短则短。刀杆用整体硬质合金的,比钢的重,阻尼大,减振效果立竿见影。再不行,调主轴转速,稍微偏离共振点,就几十转的差别,感觉完全不一样。记得有一次铣一个薄壁件,振得我怀疑人生,后来在工件背面贴了块橡皮泥——是的,橡皮泥!临时增加阻尼,勉强干完那批活。当然,这不是正规路子,有条件还是得上阻尼刀杆或者调整切削参数。
🚀 高效切削:不是跑得快就行

现在都提高速切削(HSM),但高效不等于乱跑。铣槽的时候,如果轴向切深很小,径向切深很大,采用摆线铣刀路,吃刀量均匀,刀具负载平稳,进给能飞起来。我用CAM软件模拟过,同样一个型腔,传统层切十分钟,摆线八分钟,而且刀具磨损还小。不过摆线对机床加减速要求高,老机床可能跑不动。还有动态铣削,那种刀路看着像蛇形,实际切削时间短了不少。但编程稍微复杂,后处理得跟得上。有一次图快,没用动态,结果在拐角处刀具直接撞满刀,主轴负载瞬间飙红,差点过载停机。所以,先进刀路要配合合适的切削参数,慢慢试,急不来。
最后唠叨一句:机械加工(切削)这行,没有万能公式。材料硬一点、软一点,刀具新一点、旧一点,结果都不一样。多摸摸切屑,多听听声音,比看手册有用。当然,安全第一,手套别戴,眼镜戴好,女孩子别留长发,这些都血的教训。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)的那些坑:刀片崩了、活糙了,咋整? https://www.dachanpin.com/a/tg/64989.html

