工业现场总线:别再拿稳定性赌明天了

干了15年工控,最怕听到一句话:“这个总线以前没问题啊。”——每次出诡异故障,排查一圈最后发现线缆被老鼠啃了或者接头松了,你还得陪着笑脸给客户解释。现场总线这玩意儿,说起来就是串行通信、主从站、实时性那一套,但真用起来,水太深。

通信协议选型:别迷信“最新”

前阵子一个项目,从站数量不到20个,更新周期要求也就50ms,供应商却力推EtherCAT,说这是趋势,配上百兆以太网,倍福的主站,多牛。我按住他们:用Modbus TCP不行吗?就这距离,交换机一划VLAN,干扰?根本不存在。最后省了将近40%的硬件成本。所以啊,Profinet、CC-Link IE这些是好,但别被宣传带着跑。什么“一网到底”,说得好听,一个第三方伺服不支持你的协议,加网关转接,实时性直接打八折——我踩过这坑,现场调了三天,差点崩溃。
工业现场总线协议对比表 自动化
工业现场总线协议对比表 自动化
问:RS-485转成光纤之后,波特率能跑到多高?原来的协议需不需要改? 答:硬件转换器只管电平信号,Profibus-DP跑12M波特率直接上光纤没问题,前提你的光端机得支持那么高带宽,别图便宜买那种几十块的,信号延时一上来,主站报从站丢失。协议层不用动,就是物理介质换了,但注意如果用了诊断功能,有些光端机会把诊断数据包给你“优化”掉,我就遇到过,最后还是靠硬接线报警才发现的。

布线:魔鬼藏在细节里

你信不信,90%的现场总线故障根源就在终端电阻和屏蔽接地。上个月甘肃那个风电场,CANopen总线隔三差五断线,远程重启又好了,每次都以为控制器死机。工程师跑过去测了一下,终端电阻两个头加起来才60Ω,中间某个节点进水氧化,阻抗漂移,波形全乱。说起来简单,谁都知道要装终端电阻,但手拉手拓扑上有人偷偷加了个分支盒…… 哎,这种事情气归气,还是得靠施工规范。
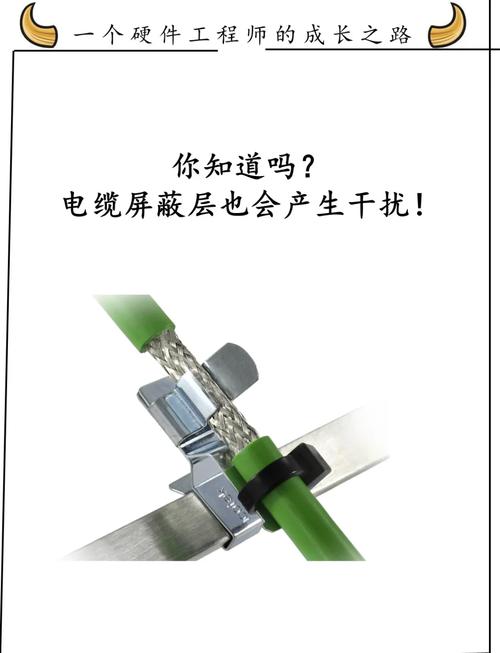
现场总线屏蔽电缆接地错误示例
现场总线屏蔽电缆接地错误示例
再说屏蔽层,见过太多单端接地接成双端的,工频干扰直接串进信号。走桥架的时候跟动力电缆并排,距离不到200mm,变频器一启动Modbus从站就掉线。别迷信“双绞线抗干扰”,屏蔽层那点事没做好,什么总线都白搭。 问:手头没专业诊断工具,怎么用万用表快速判断物理层好坏? 答:断电状态下,测AB间电阻,正常RS-485总线挂满了从站的话,阻值大概在30到60欧姆(取决于终端电阻和收发器输入阻抗)。如果接近0,肯定有短路或收发芯片击穿;如果超过120Ω,可能终端电阻缺失或者断线。上电后测直流偏压,差模电压应该在0.2~0.5V跳动,如果固定0V或者5V,收发器坏了。别小看这几分钟,有时候能省你一整天。

诊断工具:花点钱省大麻烦

诊断工具:花点钱省大麻烦
诊断工具:花点钱省大麻烦
早些年我也觉得拿电脑插个USB转485就能排查问题了,直到某次DeviceNet从站集体掉线,示波器一钩波形,120米电缆末端信号眼图完全闭合,原来中继器旁边的接线盒受潮了。从那以后,工具包里永远备着一个手持协议分析仪。现在Procentec那种Profibus检测仪能直接给出节点健康度,HMS的Anybus诊断模块也凑合。信我,投入几千块,比半夜被叫起来强一百倍。 当然,就算有了工具,有些故障依然烧脑。最近一次EtherNet/IP环网,交换机显示链路正常,但PLC时不时报“连接超时”,最后发现是环网冗余协议CIP Sync配置里的时钟偏差阈值设得太苛刻,调整后立刻消停了。这都不是硬件的事儿,纯粹软件踩的坑。 说实话,现场总线发展了三十多年,还是那样——理论一套,实践一套。别想着哪个协议完美无缺,关键是理解它的脾气。下次聊聊从站固件升级那些“血泪史”,今天先到这吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业现场总线:别再拿稳定性赌明天了 https://www.dachanpin.com/a/tg/65123.html
赞 (0)
CC-Link IE TSN:工业通信的“确定性”革命,到底有多靠谱?
上一篇 2026-07-10 09:52:44
工业无线通信(Wi-Fi 6/6E):为什么你的工厂网络该更新了?
下一篇 2026-07-10 10:43:44

相关推荐

  • 5G专网(工业):工厂里的第二张网,是真香还是真坑?我们折腾了两年才敢说

    上个月,我们那条柔性产线终于把5G专网切到了真正的‘生产模式’。看着AGV不再走丢、机械臂的时延曲线稳得像假的一样——说实话,那一刻我想哭。不是矫情。两年前,老板在行业展会上被灌了满脑子‘5G赋能智能制造’,回来一拍桌子:上!然后,我们的噩梦就开始了。 别误会,我不是说5G不好。现在叫我说,5G专网(工业)对于车间里的某些场景,简直是救命稻草。但从‘能用’到…

    2026-06-11
  • 工业自动化中的执行机构:别让小部件拖垮整条产线

    你有没有遇过这种事?整条自动化产线突然停摆,整个维修班查了八个小时,拆了半台设备,最后发现只是一个执行机构的密封件裂了。我去年在珠三角东莞的一家汽配厂碰过 exactly 这种事。老板蹲在车间门口抽烟,骂了一下午。说之前所有人都把这藏在机身里的小玩意当边角料,没人在乎。真的冤。停摆八个小时,错过交付期,违约金就赔了二十多万,顶得上换一整条线的执行机构了。 为…

    投稿 2026-09-21
  • 工业逆向工程:从仿制到创新的进阶路

    很多人提起逆向工程第一反应就是偷技术、造假,这话真的偏到姥姥家了。 国内太多制造企业起步的时候,都靠逆向工程踩过了从0到1的坑,只是大多数人只摸到了门,没走进屋。 别把逆向工程做成“拆零件画图” 十几年前我跑工厂,见过不少老板拿个游标卡尺,对着进口零件量一下午,描完CAD图就说自己做完逆向了。做出来的样品往设备上一装,要么孔不对位,要么用不到三个月就断了,还…

    投稿 2026-09-14
  • 工装夹具:被忽视的利润杀手,这样搞才能降本增效

    工装夹具:被忽视的利润杀手,这样搞才能降本增效 干了十五年机械加工,最烦的就是装夹。你猜怎么着,一套好夹具能让你效率翻倍,一套烂的能让你哭爹喊娘。上周车间那批活,就因为一个定位销磨损了0.02mm,整批零件报废了三分之一!老板脸都绿了… 说实话,工装夹具这玩意儿,设计好了是助力,设计不好就是灾难。很多人觉得不就是个铁疙瘩吗,有啥难的?——这种想法…

    2026-06-11
  • 质量控制(QC)七大手法:控制图为什么是质量人的“心电图”?

    我上周去一家汽配厂,车间主任老张指着屏幕上的控制图骂骂咧咧——八个点连续下降,居然没一个人报警。这场景,太熟悉了对吧?控制图,质量控制(QC)七大手法里最数得上号的科学工具,愣是被用成了墙上的年画。 说实话,这玩意儿就像心电图,看着几条线来回晃悠,外行看热闹,内行看门道。你盯住了,它能在废品堆成山之前给你拉警报;你敷衍了事,它比废纸还不如。可偏偏很多企业把控…

    投稿 2026-07-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息