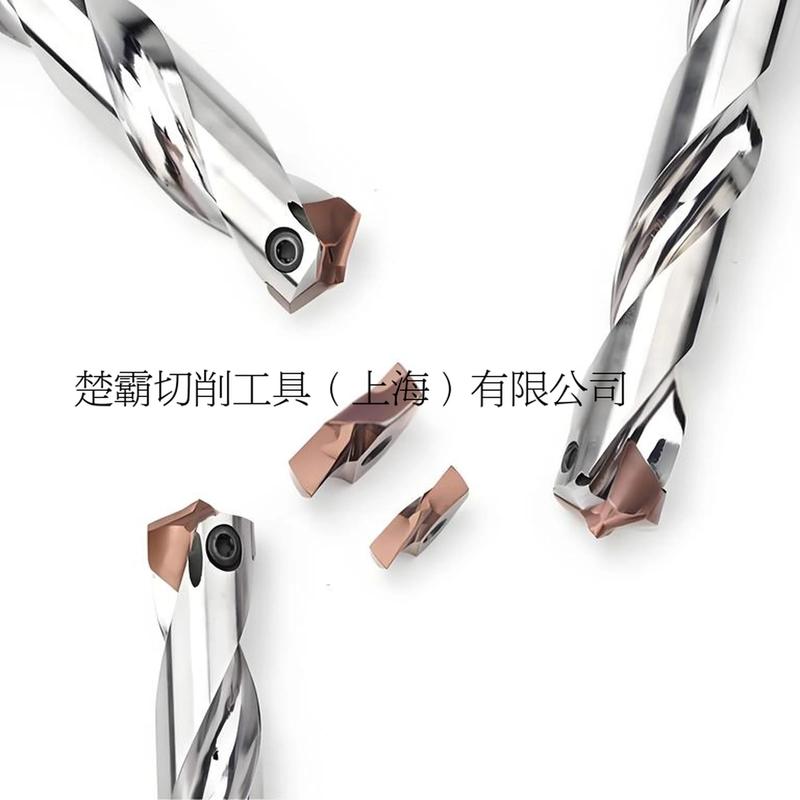
我那被切削参数折磨的十年:干废二十把刀换来的血泪教训

上周,车间老王差点被骂哭。新来的立加干镍基合金,三刀下去刀尖就烧了——参数谁定的?他。 说实话,那参数表我看了都肝颤。线速度180m/min,每齿进给0.1mm,切深2mm。换我年轻那会儿,可能也会这么干。不过话说回来,现在的刀片再牛,也经不起这种硬怼。

速度、进给、切深,不是越大越好

记得2013年,我第一次独立调试淬硬钢切削。师傅丢给我一句话:“切深要狠,进给要稳,速度看命。”我当时觉得这是玄学。 后来干废十几把刀才明白——切深小了,表面蹭,刀尖磨损快;切深太大,切削力暴涨,机床振得跟筛糠似的。进给快了刀崩刃,慢了效率直接腰斩。速度呢?高了烧刀,低了积屑瘤糊一脸。
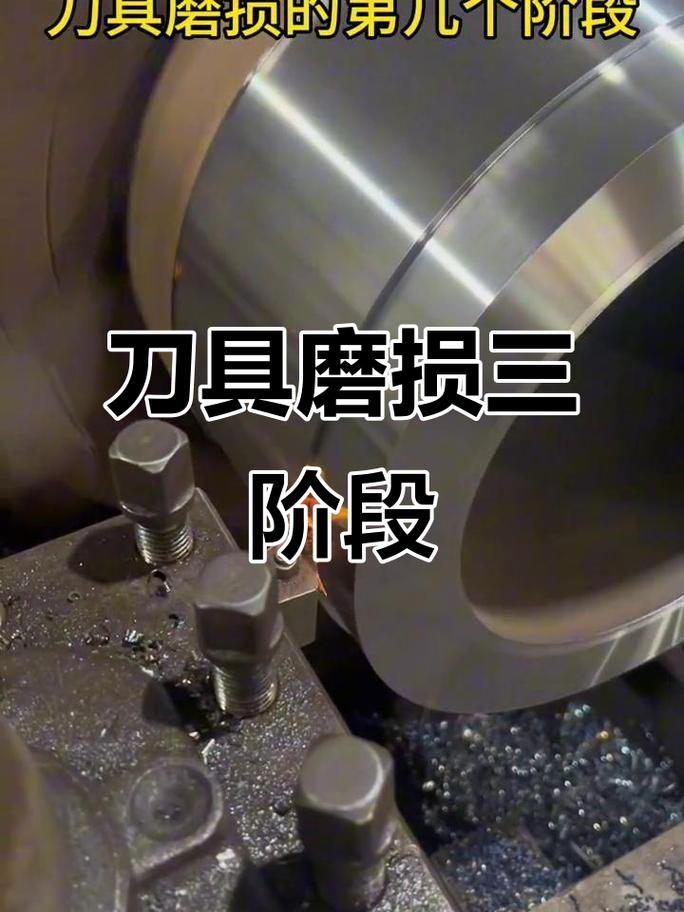
数控加工中心切削淬硬钢刀片磨损特写
数控加工中心切削淬硬钢刀片磨损特写
尤其是干难加工材料,你看那些涂层厂商吹得天花乱坠,什么AlTiN、TiSiN,参数选不对全白搭。有一回我试切钛合金,用了某品牌顶级涂层刀片,线速度上到150m/min,切了两分钟,涂层直接起皮。后来调低到90m/min,反而跟切豆腐似的。所以别迷信“高速切削”这个词儿——它不是万能药。 掌握刀具与工件材料的匹配度才是核心。像加工不锈钢,很多人喜欢用P类硬质合金,但我更倾向M类,抗粘结性更好。不过话说回来,现在好多国产刀片一点不差,价格只有进口三分之一,干嘛非当冤大头?

切削液,用还是不用?这是个问题

干车削十多年,我见过最蠢的事就是:开着稀稀拉拉的乳化液,想省切削液,结果工件生锈,刀具寿命还打对折。 切削液的重点不是“有就行”,而是压力、流量、喷嘴位置。比如钻深孔,没有高压内冷的话,铁屑排不出,钻头分分钟挤断。但有些工况——比如灰铸铁粗加工——你干脆干切更好。因为切削液的热冲击会导致硬质合金刀片微崩。
机械加工车间高压内冷钻削效果对比
机械加工车间高压内冷钻削效果对比
有一次加工高锰钢,我特意换成微量润滑(MQL),烟雾小多了,而且切屑颜色金黄,说明散热刚刚好。要是猛浇冷却液,切屑断成碎粒,反而划伤已加工表面。这行干久了你就知道,太多“标准做法”得看实际情况灵活变通。 问:我这边干316L不锈钢,切削速度一上100m/min就严重粘刀,换过好几家的刀片都没用,怎么办? 答:粘刀一般是切削温度过高,不锈钢导热性太差。先别急着换刀,试试把切削液浓度提高,或者直接用切削油。另外,刀尖圆角半径适当磨大点,强化刃口强度。如果还不行,考虑一下物理气相沉积(PVD)涂层的刀片,比如带TiAlN+AlCrN复合涂层的,摩擦系数低。我自己有一招:把切削区域稍微预热一下,用感应加热到200℃左右,粘刀现象大幅减少——工件塑性变了。当然,这招要小心操作。

深孔钻削:一个让老师傅都头疼的活儿

深孔加工——长径比超过10倍——是所有切削操作里最容易翻车的。断钻头、孔偏斜、表面粗糙度烂到要补焊,这些苦头我吃了不止一次。 核心就俩字:排屑。孔越深,切屑越难出来。必须用啄钻循环(G83),而且每次啄进深度不能超过钻头直径的1.5倍。更要命的是引导孔,如果先钻一个和深孔钻头同径的浅孔做引导,直线度能好很多。
枪钻加工不锈钢深孔内窥镜观察切屑堵塞
枪钻加工不锈钢深孔内窥镜观察切屑堵塞
还有,千万别忽略钻头修磨。磨损后的横刃会让你轴向力暴增,不崩才怪。我见过有人用磨损钻头硬干,结果钻头断在孔里,工件直接报废。说实话,一把好钻头也就几百块,废一个工件可能是几千——这账要算清楚。 问:小直径深孔(比如φ3mm,深60mm),用什么方法能不断钻头? 答:说断钻头就断钻头,简直绝望。绝招有几个:第一,高压内冷是必须的,冷却液压力至少10MPa,直接打到切削区。第二,工件材料如果是难加工的,先钻个中心孔,再用短钻头钻一段引导孔,最后上长钻头。第三,转速和进给要降下来,比如转速取常规的60%,进给取0.02-0.04mm/r,频繁排屑。第四,实在不行,试试枪钻系统,虽然成本高,但真能救命。另外,听声音——如果切削声发闷、尖啸,立即退刀,别犹豫。 话说回来,现在数字化车间里,很多机床自带切削负载自适应功能,遇到异常能自动退刀,这确实减少了好多断刀事故。但中小厂没这条件,就得靠人的耳朵和经验。 干了二十年切削,最大的感悟是:刀具是死的,参数是活的。那些手册上的推荐值,是在理想工况下得来的——你的机床刚性、夹具跳动、工件材质批次差异,都在打折扣。所以一定要“试切-监测-调整”循环。别嫌麻烦,废刀废活才真麻烦。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我那被切削参数折磨的十年:干废二十把刀换来的血泪教训 https://www.dachanpin.com/a/tg/65188.html

赞 (0)
我那被切削参数折磨的十年:干废二十把刀换来的血泪教训
上一篇 2026-07-12 01:03:24
焊接工艺搞砸了?八成人栽在电流和手法上,老师傅的私藏笔记
下一篇 2026-07-12 01:47:44

相关推荐

  • 街角的暖光:那些藏在日常里的公益故事

    春日的午后,阳光透过梧桐叶的缝隙洒在老旧小区的长椅上,李奶奶正把叠得整整齐齐的旧毛衣放进红色捐赠箱。箱子上贴着一张泛黄的纸条,上面用马克笔写着 “给山区孩子的温暖”,字迹被雨水浸过,边缘有些模糊,却依然能看出书写时的认真。这个捐赠箱在这里放了三年,最初是小区里几个年轻妈妈一起设立的,后来渐渐成了全小区居民的默契 —— 家里有穿不上的旧衣服、用不到的文具,都会…

    2025-08-29
  • 增材制造(3D打印):为什么说它重构了工业制造的边界

    去年逛中国国际工业博览会,在增材制造专区站了快俩小时。随手摸了摸一块打印出来的航天发动机燃烧室壳体,纹路细腻得不像工业零件。太颠覆了。 从“秀技术”到“赚真钱”,落地逻辑已经变了 放在十年前,一提增材制造(3D打印),大部分制造业老板的第一反应就是:这玩意不就是打个塑料手板,给设计师改图用的?顶多打个文创摆件,赚点发烧友的钱。 现在完全不一样。国内头部航天企…

    投稿 2026-10-09
  • 指尖上的邻里烟火:智慧社区里的温暖日常

    推开单元门时,廊灯应声亮起,柔和的暖光刚好铺满脚下的台阶。李阿姨习惯性地摸出手机扫了扫门禁屏,屏幕上立刻跳出 “张姐在 3 楼等电梯,是否同行” 的提示,她笑着点下 “稍后”,转身从智能快递柜里取出女儿寄来的特产。这样的清晨,早已成为这个智慧社区里最寻常的片段。 智慧从来不是冰冷的代码堆砌,而是藏在柴米油盐里的贴心。王爷爷的血压计连着社区健康平台,每次测量数…

    2025-09-22
  • 超声相控阵检测——让焊缝缺陷无处遁形的NDT利器

    焊缝裂了? 这可不是闹着玩的。去年经手的一个海上风电项目,塔筒焊缝返修差点把我逼疯。就是那会儿,我彻底倒向了超声相控阵(PAUT)——这玩意儿,真是相见恨晚。 说实话,早期我用传统A扫描超声,那叫一个费劲。波形图看得人眼花,全靠脑子重构缺陷形状。但PAUT呢?直接给你扇形扫查成像!缺陷在哪里、多大、什么走向……一目了然。这不就是检测人的梦想吗。 为什么相控阵…

    2026-06-15
  • 云计算:数字时代的基础设施革命

    数字经济的蓬勃发展催生了对高效算力、灵活存储与智能服务的迫切需求,云计算作为支撑这一需求的核心技术,正从企业 IT 架构的补充角色转变为驱动产业变革的关键力量。它并非简单的 “数据存放在云端”,而是通过网络将分布在全球的数据中心资源进行虚拟化整合,形成可按需调配的计算、存储、网络与应用服务池,让用户无需投入高昂成本构建物理基础设施,即可通过终端设备便捷获取所…

    2025-08-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息