
你接触过玻璃、陶瓷、碳化硅这类材料吗?硬得让人头疼。常规刀具上去,不是崩边就是碎裂,成品率低得可怜。直到遇见超声波加工——这玩意儿有点意思。
说实话,第一次见这技术,是在一个展会上。一台设备嗡嗡作响,磨料悬浮液在工件表面游走,几分钟后,一个完美的微孔出现了。当时我就感叹:这振动,确实有一套。
超声波加工到底怎么动的?
别被“超声”俩字唬住。原理说白了很简单:利用高频振动(通常20kHz左右)驱动工具头,配合磨料悬浮液,对工件进行微小冲击。就像极速的啄木鸟,每秒两万次的敲击,把材料一点点“啃”下来。这里关键在空化作用——液体中的气泡瞬间破裂产生巨大冲击力,加速磨料的切削效率。工具头基本不旋转,主要做纵向振动,所以能加工出各种异形孔、深孔,甚至脆性极强的石英玻璃。
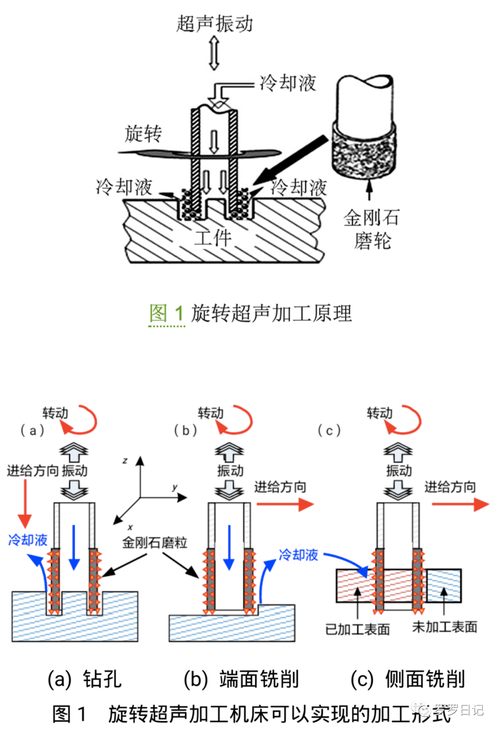
幕后功臣是换能器和变幅杆。换能器把电能转成超声波振动,变幅杆再将振幅放大到工具头。设计不好,振幅不均匀,加工精度就拜拜了。还有个细节常被忽略:频率跟踪。负载一变,谐振频率会漂,发生器必须实时调整。不然工具头的振幅忽大忽小,工件表面容易出波纹。
优势真那么神?
还真不是吹。工业里最头疼的硬脆材料,超声波加工完全拿捏。热影响区几乎为零,残余应力小到可以忽略。因为它不是靠热熔化,纯粹是机械冲击。所以像压电陶瓷、光学玻璃这种娇贵的东西,不会出现微裂纹。(激光加工有时候就会有热影响区,对吧。)
精度?微米级是常态,好的设备能做到±0.005mm。而且工具磨损慢,对于批量生产来说,一致性保持得不错。不过话说回来,加工效率确实不算高。一个深孔可能得几分钟,跟传统钻削没法比。但想想成品的良率——崩一个边报废整块材料,这账你算算。另外表面完整性极佳,没有毛刺,省去后续手工修磨。这在医疗器械(比如陶瓷牙科植入体)上太重要了。❗

局限性,也得拎清楚

别光看优点。超声波加工也不是万能。首先,加工深度受限——太深了磨料循环不畅,底部容易“死区”,效率陡降。所以深径比超过5就费劲了。其次,工具磨损虽然慢,但依然存在,尤其加工高硬度材料,工具会逐渐变形,需要定期修整。而且,对工具的制造精度要求极高,随便一个变幅杆设计不当,振幅分布不均,出来的孔不是椭圆就是锥度。最后,噪音?频率虽在超声范围,但次生噪音还是有的,得做隔音处理。不过这点比传统加工好多了。
应用到底有多野?
从航空航天到半导体,从医疗器械到珠宝首饰。碳化硅反射镜的轻量化孔、氧化铝陶瓷基板的通孔、蓝宝石手表玻璃的异形槽……这些传统加工束手无策的任务,超声波加工轻松搞定。最近几年,超声辅助加工中心更是把效率提升了数倍——在铣削、磨削的同时叠加超声振动,切削力降低30%以上,刀具寿命延长,表面质量还更好。💡
问:超声波加工能用在金属上吗?
答:直接加工金属不太划算,毕竟它主要靠磨料冲击,金属韧性高,不易去除。但用作辅助振动就很香了。比如超声振动车削钛合金、镍基高温合金,切削力显著下降,断屑效果贼好。很多军工单位在用,只是很少公开讲细节。另外在增材制造中,超声振动能细化晶粒,提高疲劳性能,这个方向也热得发烫。
2025年了,技术又整了什么新活?

新?当然有。去年汉诺威机床展上,我看到一台五轴超声振动磨削中心,专攻陶瓷基复合材料。借助超声ELID(在线电解修整)磨削技术,表面粗糙度Ra直接干到0.02μm以下。还有旋转超声加工,在工具头上集成旋转和超声振动,钻孔效率提高好几倍,特别适合半导体行业的石英、碳化硅晶圆打孔。听说国内某企业用这个给折叠屏手机玻璃打孔,良率99%以上。这才叫生产力。
问:超声波加工设备贵不贵?小厂玩得起吗?
答:老实说,进口设备确实贵,一套系统二三十万起步。但国内厂商很给力,像北京精雕、大族激光等都推出了性价比不错的超声辅助系统,十几万也能拿下。而且,算上刀具寿命延长、良率提升,回本周期往往比你想得快。❗唯一建议:别贪便宜买二手改装机,超声波发生器不稳定,工具头振幅一飘,工件就废了。
哎,说到这就来气——去年给一个客户推荐超声加工方案,对方嫌贵,坚持用传统磨削,结果崩了20%的工件。后来还不是乖乖用上了?早知如此……
技术迭代真的快。现在连微细超声加工都能稳定加工Φ0.05mm的微孔了,这在MEMS器件、喷墨打印头上已经是常规操作。未来五轴联动、实时振幅闭环控制、绿色磨料回收……只会越来越普及。
这股振动波,还在蔓延。别掉队。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料精密成形的振动利器 https://www.dachanpin.com/a/tg/65227.html

