新人总以为照着样本册勾选就完了。扯。样本册上的数据都是实验室标准工况,实际车间里——粉尘、高温、冲击、频繁启停——哪个因素都能让账面参数变成废纸。我手里报废过一台价值六十万的蜗轮蜗杆减速机,就因为在铸造车间那漫天砂尘里连续跑了两个月,油封磨得像砂纸,齿轮咬进去半毫米铁屑。拆开那天我差点把手套扔地上。

选型第一步?负载特性你都搞清楚了吗?
恒转矩、恒功率、平方转矩?不是念概念。✅ 真正要命的是峰值。有些设备启动瞬间负载能飙到额定的 2.5 倍——你按额定功率选?齿轮照样崩齿。 我习惯在计算功率上再加个 15-20% 的安全系数,别听供应商拍胸脯说“足够”。他们又不在凌晨三点给你打电话跑现场。
类型选择也有讲究。行星减速机回程间隙小,适合伺服控制;但要是现场维护一塌糊涂,那还不如用平行轴斜齿轮,至少油漏光了还能多撑几天。谐波减速机呢?精度高,可一旦过载,柔轮完蛋得比谁都快,而且维修费用——哼,直接换个新的可能更划算。
问:“为什么我的减速机用不了多久就漏油?”
答:大概率是透气帽堵了❗ 别笑,大部分现场工人根本不知道那个小帽子的存在。内部油温一升,压力把油从油封挤出来,你还以为密封件不行,换十个都一样。再一个,安装时法兰面没打密封胶的,我也见过太多了。别省那管胶的钱,真的。
减速比算错?简直灾难
有一次,新来的工程师把减速比 1:30 当成输出转速是输入的 1/30 来算——电动机 1440 转,他得出 48 转,觉得挺合理。但现场工艺要求是 35 转左右,结果生产出来的零件全部尺寸偏大。那批报废的料,够买三台新减速机。
核算输出转速时,必须把皮带轮、链轮的传动比也加进去,搞混基准等于瞎算。 另外,别忘了检查热功率。某些大比数蜗轮减速机机械强度够,但散热跟不上,油温超过 90 度,寿命直接腰斩。有些厂家样本会标注“热功率”甚至“机械功率”和“热功率”两个值,务必取小值来选!
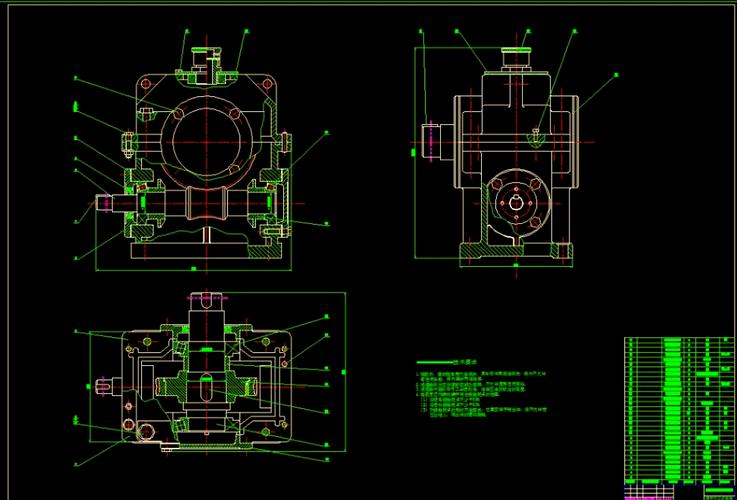
我自己的手法:按电机功率初选,然后验算输出扭矩,再校核径向力。如果负载带链轮或大齿轮,径向力校核绝对不能跳过——轴承一旦压溃,输出轴就晃给你看。
问:“谐波减速机真的那么神吗?”
答:说实话,在机器人关节里它是王者。零背隙、精度高、体积小,这些优势没法否认。但你要是把它用在重载、频繁正反转的冲压机之类的设备上,柔轮疲劳断裂只是时间问题。我见过一个厂子把谐波减速机装到剪板机上,三个月裂三个。后来换成摆线针轮,世界清净了。💡 选择减速机,最忌讳的就是盲目追新。
润滑与散热,被忽视的隐形杀手
润滑不只是加润滑油那么简单。油脂牌号、粘度、加注量都直接关联寿命。低温环境(比如冷库传送线)用普通油脂,启动阻力大得吓人,还可能烧电机。更坑的是有些减速机出厂带的防锈油不是润滑油,必须排掉更换,但安装队经常直接装上开干……
散热呢,我在南方夏天车间实测过,不加风扇的蜗轮箱表面能到 85 度以上,手碰一下烫红。这种温度,油膜强度急剧下降,齿轮很快进入干磨。解决?加装冷却风扇或油冷却器是正道。有时候,在减速机周围留出足够的通风空间,比硬加冷却装置还顶用。可惜很多设计布局的人不在乎这个。
最后一句:减速机不是标准件目录里的一行代码。它是活的——对环境敏感,对操作敏感。你糊弄它,它迟早让你付出十倍代价。别问我为什么知道这么多,因为那些坑,我都帮别人填过了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:减速机选型那些坑:一个老机械工程师的血泪经验 https://www.dachanpin.com/a/tg/65321.html