看板管理落地实战:从手工卡片到数字驱动,我们踩过的坑和惊喜

上周去一家供应商做审核,车间里一排排电子屏幕闪得我眼花——每个工位上方都挂着所谓的“电子看板”,数据跳得飞快,但走近一看,生产线上堆积的在制品能绕地球半圈。我就问车间主任,你们这看板拉动了啥?他支支吾吾说,拉动…拉动生产。我差点没绷住。这哪是看板管理?这就是把纸质卡片换成了LED,换汤不换药。

看板不是板,是‘不要脸’的暴露问题

看板管理这玩意儿,说实话,我十几年前刚入行时把它当神一样供着。那时候丰田生产方式被吹上天,我们做机加工的,谁要是能说出“拉动式生产”四个字,感觉整个人都发光。但真正落地时才发现——根本不是那么回事。 去年我们厂推数字化,把手工看板全换成了电子看板,满心以为这下目视化管理到位了,结果第一个月库存周转率反而降了15%。复盘时操作工一句话点醒我:“班长,以前卡片没有了我就知道得去前工序催,现在屏幕上的数字变了,我到底该干啥?” 你看,工具变了,思维没跟上,灾难。 看板的本质是什么?根本不是那块板。它是一个信号,一个不让前后工序之间产生过量库存的“令牌”。最关键的原则就一条:后工序取走多少,前工序就补充多少。脱离这一点,你把屏幕做得再炫酷也是白搭。
丰田生产线物理看板卡示例
丰田生产线物理看板卡示例
我在很多工厂都讲过,上及时生产(JIT)系统之前,先学会用最原始的纸卡片把流程跑通。纸卡片没法造假,没了就是没了,堵了就是堵了,问题赤裸裸。反而那些一上来就搞MES自动计算看板数量的,经常因为基础数据不准(比如换模时间少报了50%),系统算出来的看板张数直接导致在制品库存翻倍。

那个让我们栽跟头的看板计算公式

机械加工车间,特别是多品种小批量的,设定看板数量真能让人挠秃头。教科书上的公式:看板张数 = (日均需求 × 补货周期 × (1+安全系数)) ÷ 容器容量。看着多简单。 可我们当时按这公式算,齿轮线的看板设了8张,结果三天两头停线等料。因为啥?补货周期只算了加工时间,没算预热、首检和偶尔的刀柄崩刃。后来我们逼自己把过去半年的异常全部量化,发现真实补货周期比理论值长40%。重新调整后看板加到11张,线居然流畅了。但安全系数我们没敢拍脑袋,而是跟踪了三个月工序能力指数,发现CPK稳定在1.33以上,果断把安全系数从0.5砍到0.15,在制品直接降了20%。 这里有个血泪教训——看板数量不是算一次就一劳永逸,它是一个动态调整的变量。你得把看板当成生产系统的“体温计”,太高了说明流程冗余,太低了说明瓶颈没打通。 \*\*问:小批量多品种的机械加工车间,看板数量怎么设定?一堆公式看不懂。\*\* \*\*答:\*\* 别被那些复杂的数学模型吓到。本质上就三样:日均消耗量、补货周期、安全系数。但实际操作中,我们车间一开始按教科书算,结果物料经常断档。后来发现是换模时间没算进去。记住,补货周期要把所有异常时间加进去,比如机床预热、首件检验。另外,安全系数不是拍脑袋,得看工序稳定性。我们最后砍掉一半安全量,因为工序能力提升了,反而更流畅。

电子看板:神器还是‘加速混乱器’?

前年我们花了六十多万上电子看板系统,对接MES,大屏实时刷新,领导视察时倍有面子。但真实状况呢?操作工为了不让屏幕上的“任务达成率”变红,私自提前投料,前工序一看后工序“需求”这么大,也拼命干,半个月下来车间瓶颈工序前的在制品堆得连叉车都过不去。典型的“信息化加速浪费”。
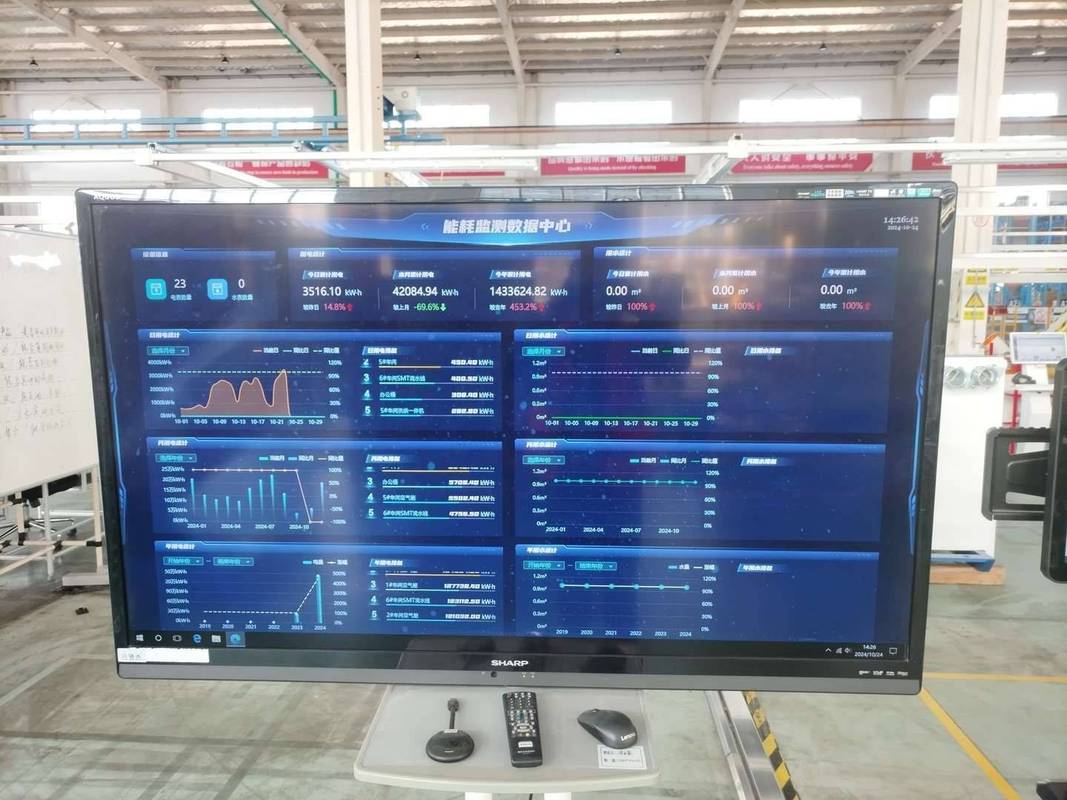
机加工车间物联网电子看板实时显示设备状态
后来我们学乖了,定死两条规矩:第一,后工序不取走,前工序不准生产,系统只做记录不准调度;第二,电子看板的数据源必须来自实物扫描或重量感应,严禁人工录入。我们还把ERP的预测与看板信号做了隔离,预测只用于备长周期物料,日常生产完全靠看板拉动。 不过话说回来,电子看板用好了确实香。比如我们给冲压线上加了物联网传感器,模具每冲压一次,计数器自动更新,到了预设数量就触发看板信号通知刀磨,完全不用人管。还有涂装线,用RFID跟踪挂具,挂具上的电子看板自己知道要去哪个漆槽,出错率归零。 \*\*问:上了MES和电子看板,是不是就能实现拉动生产了?\*\* \*\*答:\*\* 千万别这么想。电子看板只是把信息传递快了,但如果你的流程还是推式的,那只是把混乱加速了。我们吃过亏,花了几十万上系统,结果车间为了满足电子看板的“任务达成率”,提前投料,库存更高了。后来我们强制规定:后工序不取走,前工序不准生产,系统只做记录不准调度。这个纪律得一把手盯着,不然分分钟打回原形。

未来的看板:无孔不入的‘无声指挥官’

去年参观一家全球化的零部件工厂,他们的看板已经“隐形”了。AGV小车上的物料箱带着电子墨水标签,靠近线边时自动与工位交互,缺料信号直接发给中央供料系统。线长手里的平板能实时看到全局在制品水位,任何一个工位异常,上下游马上收到预警。最绝的是,他们用机器学习分析历史看板数据,提前调整安全库存,把因设备突发故障导致的停线缩短了70%。 是不是觉得很科幻?但其实技术瓶颈早没了,缺的是改变管理惯性的决心。看板管理说到底是一场权力下放——把生产指令权交给一线、交给现场、交给那块小小的板。如果管理层还是习惯坐办公室盯着报表调度,那再好的系统也只是另一个监控工具。 所以,回到开头那个供应商的例子,我最后告诉他们车间主任:把你那些屏幕关掉一半,先把纸卡片用明白。哪天你的工人们说“没有看板就不知道怎么干活了”,那时再上系统,就是如虎添翼。否则,就是电子垃圾。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理落地实战:从手工卡片到数字驱动,我们踩过的坑和惊喜 https://www.dachanpin.com/a/tg/65363.html

赞 (0)
快速换模(SMED):把‘不可能’的换模时间缩短到个位数,工厂效益的倍增秘诀
上一篇 2026-07-16 01:14:36
安灯系统(Andon):别把“停线”当成坏事儿
下一篇 2026-07-16 02:34:36

相关推荐

  • 钣金加工降本提效:工厂摸出来的实操经验

    跑过三十多家中小钣金厂,见过赚得盆满钵满的,也见过接了大单硬生生亏掉的。问题大多出在细节,不是设备不够先进,是对钣金加工的核心逻辑没踩准点。 选对下料方式,一半成本就控住了 下料是钣金加工的第一道工序,也是成本占比最高的环节。很多老板一上来就拼设备,砸大价钱上万瓦激光,觉得啥活都能接,其实完全没必要。 就拿1mm冷轧板做1000个10cm见方的外壳来说,激光…

    投稿 2026-08-21
  • 约束理论(TOC)其实是一把手术刀,专切工厂里最疼的地方

    你有没有在车间里见过这样一种怪事:全厂机器轰鸣,工人忙得脚不沾地,可月底一算账,产出就是上不去。订单总是延迟,半成品堆成山。我早年在东莞一家五金厂做顾问时,老板拍着桌子问我:“设备稼动率都90%了,为什么还是赚不到钱?” 我绕了一圈,在他们抛光车间门口站了半小时。就这半小时,答案已经在那里了——前面冲压的料像流水一样涌过来,可抛光工位只有三台老爷机,还时不时…

    2026-06-17
  • 分布式控制系统(DCS)的“隐形革命”——当老工业遇上云原生

    那个凌晨三点,电话把我从梦里拽出来——控制室全线报警,反应釜温度失控。我盯着屏幕上那些红色的、乱跳的数字,骂了句脏话。那套运行了八年的DCS,现场总线模块像老年人的关节,咔咔作响,时不时给你个“通信超时”。你猜怎么着?最后查出来是一个模拟量输入模块的接线端子氧化了。就这?差点酿成大事故。💡 这就是我们搞自动化的人天天面对的破事儿。DCS不神秘,它就是工厂的大…

    2026-06-18
  • 掌心里的时光机

    手机屏幕亮起时,指纹解锁的光晕里浮着母亲的头像。那是去年秋天在老家银杏树下拍的,她正伸手去接飘落的叶子,阳光透过叶隙在发间碎成金箔,我举着手机喊 “笑一笑”,她却不好意思地别过脸,快门定格下眼角的纹路。此刻指尖轻触屏幕,那些带着桂花香的风仿佛又拂过脸颊。 我总在整理相册时想起外婆。她在世时最宝贝那部老旧的翻盖手机,机身被磨得发亮,按键上的数字都褪了色。每次给…

    2025-09-17
  • 为什么时间敏感网络(TSN)是未来工业自动化的核心骨架?

    最近跑了三个长三角的智能工厂改造项目,见了不下十个负责工控网的工程师,十个里有八个在问TSN怎么落地。不是PPT上那种空概念,是真金白银要掏钱改、要赚回成本的那种问。早五年提TSN,大家都摇头,说标准没定,贵,没人用。现在不一样了,新能源、光伏、3C电子的工厂,要拼精度拼良率,老网络那点延迟,就是卡脖子的那根刺。 工业现场的老痛点,为什么只有时间敏感网络(T…

    投稿 2026-09-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息