说起来挺可笑的。干了十五年机加,上周居然被一根主轴给难住了。
那天晚上,加工一个航空结构件,量不大,就十件。材料钛合金,你懂的——又黏又硬,跟嚼不烂的牛肉干似的。程序跑了一半,突然声音不对。不是那种正常的切削啸叫,是闷闷的、带着颤的呻吟。我当时心里一沉:完了,主轴。机床可是五轴联动加工中心,价格顶上两台劳斯莱斯,主轴要是挂了,老板得扒了我的皮。
赶紧按下急停。拉开防护门,一股焦糊味混着切削液的酸臭扑面而来。用手背小心碰了碰主轴外壳,烫得能煎鸡蛋。得,拉刀机构十有八九卡死了,刀具根本卸不下来——后来拆开一看,碟形弹簧碎了,铁屑混进了夹爪缝隙,整个一塌糊涂。
这个故事告诉我们什么?主轴系统是数控机床的绝对命门,但恰恰是最容易被日常维护忽略的地方。真的,很多厂子对导轨丝杠呵护备至,天天抹油,偏偏忘了主轴这个旋转心脏也需要“心电图”监测。

主轴不简单:它不是一根会转的棍子
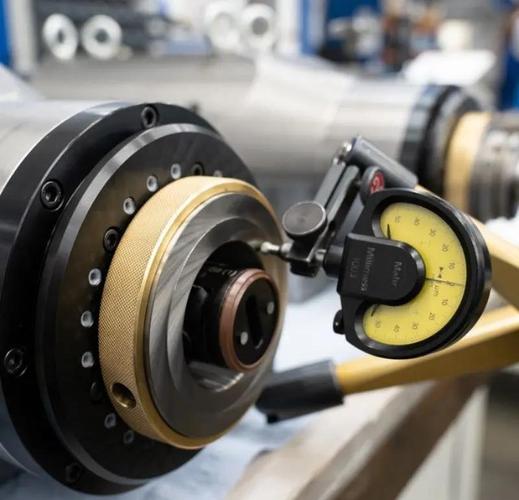
大部分人——包括刚入行那会儿的我——都觉得主轴嘛,电机带着轴转,能有多复杂?错!大错特错。现代数控机床主轴,尤其是高速加工用的电主轴,是一个融合了电机、轴承、冷却、润滑、传感的精密单元。拿我们车间那台德玛吉车铣复合来说,主轴最高转速18000rpm,跳动要求两个微米以内。两个微米什么概念?一根头发丝的1/40。你随便拿砂纸蹭一下工件产生的热变形,可能就超差了。
这里面,轴承选型最见功底。低速重载用滚柱轴承,高速轻载用角接触球轴承,既要高速又要重载?那就得混合配对,甚至上液体动静压轴承。记得有一次,帮朋友的小厂改造一台老式数控铣,想提高光洁度,原厂主轴用的是普通P4级角接触,我建议换成陶瓷球混合轴承。陶瓷球重量轻、离心力小、自润滑性好。改完之后,表面粗糙度直接从Ra1.6降到Ra0.4。老板激动得非要请大保健。不过说实话,成本也上去了,一颗陶瓷球轴承就够买一箱普通轴承的。
还有拉刀机构。别看就那几个碟簧和拉爪,出问题要命。💡 一个小诀窍:定期测试拉刀力。有专用的测力计,不贵,两三千块钱,比修一次主轴便宜太多。我们现在的规定是每400小时测一次,低于额定值80%立刻换碟簧。以前吃过亏——拉刀力不足,刀具在粗铣时被拉出来几微米,工件直接报废,那叫一个肉疼。
为什么高精度机床越来越“娇贵”?
如果你开过九十年代的老式数控车床,会发现那时候的机器皮实得跟拖拉机似的,怎么糙怎么来,照样干出活。现在呢?室温超过25度就报警,切削液浓度差一个点就生锈,冷却水流量低一点就罢工。到底是我们宠坏了机床,还是机床真的变娇贵了?
其实,精度要求逼出来的“娇贵”。以前公差给到0.05毫米,现在动不动就是IT5级、IT4级,而且要去材料硬、结构薄——航空航天里那些动不动壁厚0.5毫米的零件,加工时稍微一丁点振动,表面就出鱼鳞纹。怎么办?只能在机床刚性、主轴动态特性上死磕。全闭环控制成了标配。😩 我记得调试一台新五轴,光栅尺读数头安装误差超过了3微米,结果加工出来的S形试件,轮廓度飘得跟心电图似的,整整调了三天,人都快崩溃了。
热变形更是该死的敌人。主轴一转就发热,一发热就伸长,一伸长Z轴就对不上刀,尤其在做深孔加工时,孔底会留下台阶。高端机都用主轴冷却油温系统,把温升控制在两三度以内。我司的实战经验:在车间里放个温度记录仪,连续监测一周,发现早上8点和下午2点的环境温度差能到8度,即便有冷却机,主轴轴向漂移也有0.01毫米——做精密模具根本受不了。最后我们狠心建了个恒温车间,多花了三十万,但废品率从5%降到了0.3%。这笔账,值。
问:经常听到“主轴动平衡”,到底多重才算合格?日常修理后要不要重新做平衡?
答:问得好。动平衡是衡量主轴质量的核心指标之一。一般按ISO 1940标准,G等级。我们常见的加工中心主轴,大多要求G1或G0.4。什么概念?G1表示在最高转速下,允许的残余不平衡量产生的重心偏移速度为1mm/s。假设你的主轴最高转速12000rpm,G1允许的不平衡量大概在16克·毫米/公斤左右。比如一个重20公斤的主轴组件,允许的不平衡量就是320克·毫米——这非常小。日常换刀、轻微碰撞都可能破坏平衡。所以,修理过主轴,尤其是换过轴承、拉爪、甚至只是拆过一回,一定要重新做动平衡,连刀柄、拉钉一起做整体平衡。我们在车间备了一套便携式现场动平衡仪,大修后必做,不然振动会吃掉轴承寿命。曾经偷懒一次,新换的轴承三个月就挂了,损失惨重。
电主轴还是皮带主轴?不是越高级越好

现在搞销售的,上来就推荐电主轴,什么“零传动”、“高转速”、“免维护”。听着天花乱坠。但实际呢?电主轴是好,可不一定适合你。
电主轴的命门是扭矩和散热。它要在有限的直径内塞进电机,所以低速扭矩往往偏软。如果你主要加工钢件、铸铁,喜欢大吃刀,那用皮带主轴更实在——电机外置,扭矩够狠,过载能力强。而且耐脏。电主轴最怕切削液渗透,一旦密封失效,里面线圈短路,维修费动不动几万。我们有一台专门做模具精雕的小机床,用的就是皮带主轴,8000rpm,粗精加工都行,主轴坏了换个轴承才几百块,便宜得想笑。反倒另一台高速机,电主轴拉刀机构出了毛病,德国原厂报价八万,还等两个月。最后找了国内专修,两万搞定,但心里总不踏实。
问:主轴发热严重,冷却系统也正常,可能是什么原因?
答:首先,别光看冷却油温,测一下主轴鼻端和轴承外圈的实际温度,有时内部冷却回路堵塞了,显示温度正常,其实局部已经过热。其次,检查润滑。很多电主轴用油脂润滑,高速时润滑脂过多反而导致发热——记得有次我们给主轴加脂,新工人手重,打进去半管,结果没用两天轴承温度飙到70度,赶紧拆开清洗,按标准量加注,2毫升,不能多。最后,预紧力不当。轴承预紧力太大,发热是必然的。预紧力调整需要经验和仪器,别自己瞎调。另外,排除一下刀具动平衡、切削参数是否合理。有一次,刀柄上沾了一小块切屑没清理,引起共振发热,回想起来都后怕。
说到底,数控机床主轴这玩意儿,懂的人不屑说,不懂的人不敢说。我不是什么理论派,全凭血泪教训。写这些,就是想让后来人少走点弯路。毕竟,每一分修主轴的银子,都是利润。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的“心脏”真的好懂吗?主轴系统那些踩过的坑 https://www.dachanpin.com/a/tg/65422.html