说实话,干铸造二十年,最烦的就是那种照着教科书念工艺的。消失模铸造——白模气化、干砂负压——听起来干净利落,对吧?但车间里真正干起来,哭爹喊娘的事情多了去了。
上周有个客户拿了个液压阀体的单子,铸件重30公斤,壁厚差异极大,从8毫米到50毫米都有。销售那边拍着胸脯说消失模绝对没问题,成本比熔模铸造低40%。我当时心里就咯噔一下——这么厚的壁,白模气化的问题怎么解决?果然,第一炉试模出来,全是皱皮和碳渣。😤
消失模真不是万能钥匙——选对工艺比硬上弓重要
很多人一听说消失模能做复杂件,成本又低,就以为找到了万金油。大错特错。去年我们做过对比,同样一个叶轮,用熔模铸造(也就是失蜡法)出来的表面粗糙度能到Ra3.2,消失模拼了老命也就Ra12.5。为什么?泡沫模表面再怎么处理,总有点“橘皮”效应,金属液一冲,全部复刻上去。你要是后续还得上加工中心,那点成本优势全吃回去。
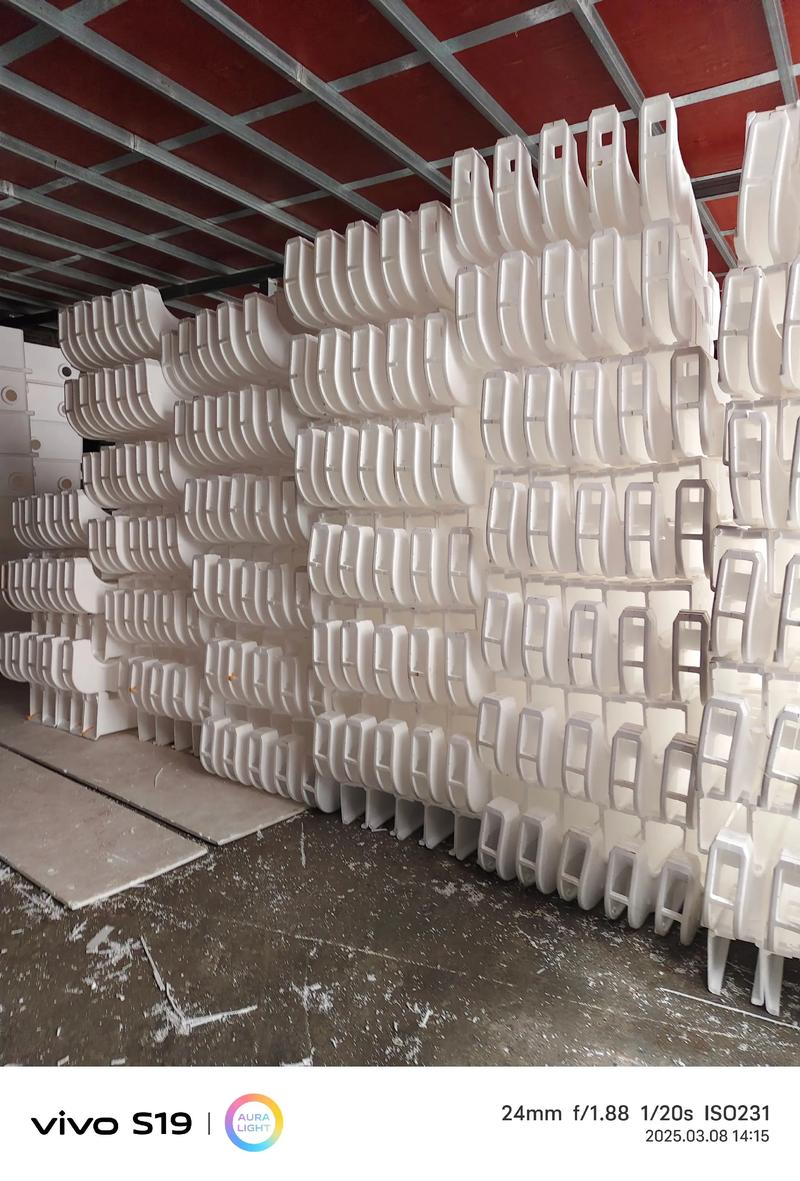
不过话说回来,有些件还非得消失模不可。比如带复杂内腔的机油盘、歧管,你让砂型铸造怎么脱模?抽芯机构能搞到你破产。消失模直接发泡成型,整体模样,什么倒扣、深腔,一次性解决。💡
这里给个血的教训:发泡密度绝对不要低于20克/升!很多厂为了省材料,把泡沫密度压到16、18,结果白模强度不够,在涂料浸涂时就变形,更别说振实时候砂子冲垮了。我们吃过这个亏,整整15吨铸件全部报废,表面全是鼠尾和夹砂。

涂料、负压、浇注——三个魔鬼藏在细节里
消失模铸造三大命门:涂料透气性、负压度、浇注温度。任何一个掉链子,全盘皆输。
先说涂料。别以为随便刷一层耐火涂料就行。消失模的涂料得透气——透气率必须大于20,否则白模气化产生的气体排不出去,反喷、气孔、浇不足排队找上门。我们试用过七八家涂料供应商,最后自己调配,加入0.5%的石墨粉改善导热,再用酒精稀释到合适黏度,浸涂两遍。第一遍薄一点,挂浆完整;第二遍厚一点,锁住强度。每次烘干温度必须控制在45-50℃,高了白模软化,低了干燥不透。
负压呢?很多工艺卡写着-0.04~-0.06MPa,可实际你试试?碰到薄壁件,负压稍高,金属液凝固速度过快,补缩跟不上,缩松就来了。我们有一次做铝缸盖,负压搞到-0.065,出来的铸件水压试验泄漏率30%!后来降到-0.05,配合冒口补缩,泄漏率直接降到3%。千万别迷信标准参数,得自己摸。
浇注温度更是个玄学。对于灰铸铁消失模,教科书说1380-1420℃,但那是针对壁厚均匀的件。我们的阀体,薄壁处降温快,厚壁处热节大,浇注温度太高,厚壁处产生粘砂;太低,薄壁处冷隔。最后还是用了阶梯浇道,调整内浇口位置,温度才调到1410℃勉强平衡。
问与答:把实战经验揉碎了给你
问:消失模铸造和砂型铸造比,到底贵在哪?
答:贵在白模模具和发泡设备。一套消失模发泡模具,复杂件开模费少说十万起步。但批量上万件以后,单件成本就比砂型低了——因为不用制芯、不用合箱、清砂也简单。不过如果你就打样几件,趁早用3D打印砂型或者熔模,消失模不够你折腾的。
问:我们做的是球铁小件,消失模常出现皮下气孔,怎么办?
答:球铁消失模最容易出这问题,因为残留碳和镁反应生成气体。三个办法:①涂料加5%的氧化铁红,提高透气同时降低碳残留;②浇注系统加过滤网,挡渣的同时减少紊流;③最关键——浇注温度提高10-15℃,让气体有时间上浮。我们实测,1480℃浇注,皮下气孔几乎绝迹。
那些让你省几十万的工艺窍门
讲几个不传之秘:
- 模样粘接用热熔胶,别省钱用冷胶。冷胶挥发慢,在涂料干燥过程中可能产生气隙,浇注时一冲就掉。热熔胶瞬间凝固,强度高,而且气化产物少。
- 直浇道一定要做成上大下小的锥形,坡度至少3°,否则产生负压涡流,把涂料残屑和砂粒吸进去。
- ✅ 振实台频率调到40-50Hz,别图快。太快了砂子只振动不流动,死角根本填不实,反而导致涨箱。
- ❗ 浇口杯必须预热到200℃以上,否则第一股铁水遇冷激溅,氧化渣全进型腔。
去年有个同行来参观,看我们在直浇道底部钻个小孔,他惊了:“不怕跑火吗?” 其实这是减压孔,专门防止直浇道顶部过早凝固导致压力不足。跑火?负压砂箱外面套着塑料袋呢,密封得好好的。这招值多少钱?至少省了30%的补缩冒口。

数字化?别被概念忽悠了
现在都吹智能铸造,什么模拟仿真、AI控温。我承认,MAGMA软件我们也在用,确实能预测缩孔位置。但别忘了,再好的模拟也得输入准确的热物性参数——白模密度、涂料导热系数、砂子透气率……这些数据你实测过吗?还是用的软件默认值?我们吃过亏:默认的干砂导热系数偏高,模拟出来冒口根本不需要加保温套,实际浇出来缩得一塌糊涂。后来老老实实做热物性测试,重新建模,才准了。数字化是锦上添花,不是雪中送炭。
说到底,铸造工艺是火与砂的艺术,不是纸上谈兵。消失模尤其如此——它给了你设计自由,却要你用经验去填坑。每次开炉,听到负压泵稳定的嗡嗡声,看到白模气化时冒出的白烟,我心里还是会有那种原始的激动。这行,累是真累,但做个漂亮件出来,爽也是真爽。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:消失模铸造工艺:那些图纸不会告诉你的生产真相 https://www.dachanpin.com/a/tg/65468.html