
材料特性,你以为的钢板其实很“活泼”
说实话,很多新手——甚至干了五六年的师傅——都会掉进材料特性的坑里。就拿最常见的冷轧板SPCC来说吧,你以为它硬邦邦的?其实它内部应力分布你根本看不见。一上折弯机,角度对了,卸下来过个夜,角度又变了。回弹,这个老生常谈的问题,但到现在多少车间还是靠试错去补偿?经验值固然宝贵,可现在都2025年了,有限元模拟软件(比如AutoForm)早就不是天价了,可有些老板就是舍不得那几万块,宁愿让师傅调机花半天。💡

还有不锈钢,304还好,要是碰上316,那加工硬化快得让你怀疑人生。钻孔钻到一半,钻头红了,工件也红了,冷却液喷着都冒烟。这时候你还坚持用高速钢钻头?❌ 硬质合金涂层钻头是标配好吧。但说归说,采购那边总想着降本,买回来一堆便宜货,结果工时翻倍,算下来反而亏了。这账,真该好好算算。
公差那点事儿,别总拿“行业标准”糊弄人
“钣金加工精度一般按GB/T 1804 m级” —— 这话客户发来图纸时经常挂在嘴边。可问题来了,他图纸上连个参考基准都不标,凭什么让你猜?更离谱的是,有些设计人员根本不懂工艺,把机加工的习惯带到钣金上,标注个±0.05mm,简直要命。激光切割下料,一般能达到±0.1mm已经很不错了,加上折弯累积,最终尺寸±0.3mm都算高水平。你非要用铣床的精度要求钣金,这不是难为人吗?
不过话说回来,我们自己也得上点心。上个月我们车间就出了个笑话:一个电气柜门的安装孔,图纸标注120±0.5,结果激光割出来偏了0.8,装配工硬塞也塞不进,最后把孔扩成长圆孔才搞定。事后查原因,板材在切割平台上没吸平,翘曲了。这种低级错误,只要开机前检查一下平台清洁,就不会发生。❗
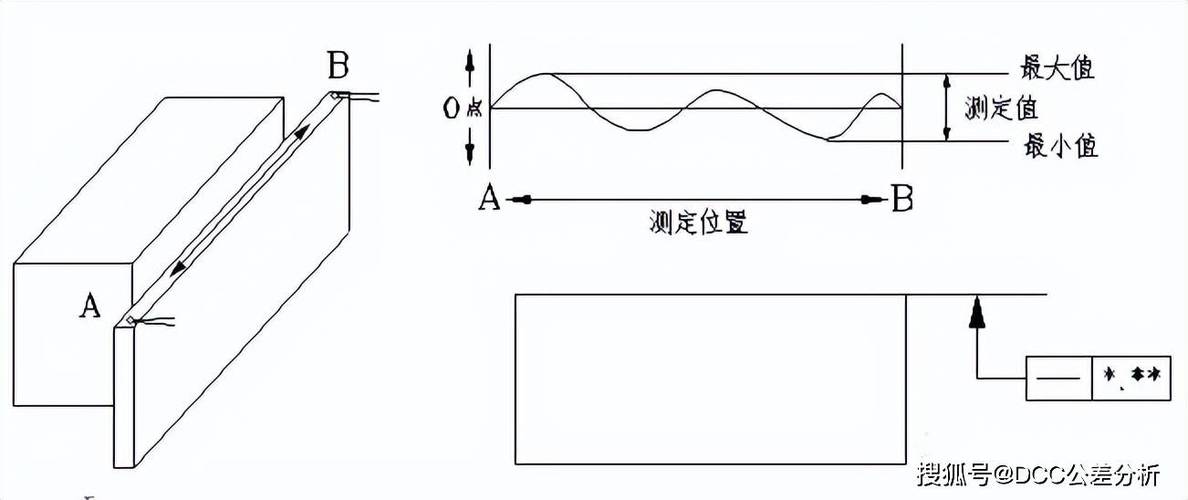
还有焊接变形,这个更头疼。一个大机箱框架,焊完对角线差了个几毫米,校正校半天。现在我们学聪明了,先点焊定位,再用焊接工装强制定位,甚至反变形预制。方法老套,但管用。✅
表面处理,漂亮皮囊下的功夫
喷塑、喷漆、电镀、阳极氧化……每种工艺都有脾气。最烦的是喷塑前处理不到位,颗粒、针孔、附着力差。我们吃过亏,一批户外机柜,用了劣质磷化液,半年后漆皮像墙皮一样脱落,客户差点索赔整套设备。从那以后,前处理我们死磕:脱脂→水洗→酸洗→水洗→表调→磷化→纯水洗,道道检验。喷粉室环境和固化炉温曲线更是盯得紧,每天记录。这玩意,偷不得懒。
电镀锌外观漂亮,但氢脆风险高,高强度螺栓啥的慎用。达克罗涂层倒是个好选择,就是贵。有一说一,环保压力下,很多小电镀厂关停了,现在想找家靠谱的镀硬铬供应商都难。供应链管理,也是竞争力的一部分。
问:小批量多品种的钣金件,如何降本增效?
答:这是个典型难题。我们现在的做法是:模块化设计。让研发在画图时就考虑共用零件,比如统一安装孔间距、折弯半径,这样即使不同产品,很多板件可以用同一套折弯模具,减少换模时间。另外,转塔冲床编程优化,把类似零件编在一个程序里,共用冲头。当然,有条件上自动化料库更好,但投资大。小公司嘛,推荐用柔性折弯中心,虽然单价高,但省人工,应对小批量快反有奇效。最后,培养多能工,一个人能操作激光、折弯、焊接,省去沟通和转序成本。
问:钣金加工中,如何避免折弯时出现裂纹?

答:裂纹通常与材料、模具、工艺有关。首先,检查材料自身是否有夹层、夹杂,尤其是中厚板。其次,折弯R角要合理,一般建议不低于板厚,硬质材料(如不锈钢)R角更要大些。再就是折弯方向要和板材轧制方向垂直,如果平行,很容易裂。还有一个容易被忽视的:剪板或冲切边缘的硬化层,折弯前最好打磨掉。最后,润滑也很重要,折弯油能减少摩擦,让材料流动更顺畅。我们车间曾经简化了这一步,结果一批304件折弯处微裂纹,整批报废。😡 教训啊!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工:从一张铁皮到精密零件,差的可能只是一个细节 https://www.dachanpin.com/a/tg/65473.html


