焊接工艺,别让飞溅毁了你的产品——实战避坑指南

上周去一个做钣金柜体的客户那里,老板当着我的面把刚下线的柜门摔在地上。 “你看看这焊缝两边!全是芝麻点!” 我蹲下去一瞧——密密麻麻的飞溅颗粒,有些甚至已经嵌进母材了。打磨?根本打磨不掉,除非再补一层腻子。可柜体是要做静电喷涂的,腻子一烘烤就起泡。这就是焊接飞溅最恶心的地方:它不是影响强度,而是直接把外观等级拉到零。 说实话,做了十几年焊接工艺支持,飞溅问题占了我接到的求助电话至少四成。而且奇怪的是,很多老师傅反而越焊越飞溅——手法没问题,焊机也没坏,但就是止不住。

飞溅,怎么就成了头号敌人?

先扯开一句——很多人以为飞溅只是“不好看”。 错。 密集的飞溅会引发一连串后处理灾难:打磨耗时、砂轮片损耗、粉尘污染、涂层附着不良……更隐蔽的是,如果飞溅颗粒在焊缝附近形成了微型缺口,疲劳强度直接打折扣。汽车底盘件、起重机臂架这些受交变载荷的焊件,飞溅就是定时炸弹。 那飞溅到底哪个环节搞出来的? 大部分时候不是单一原因。焊丝干伸长度、电弧电压、焊接速度、保护气体配比……甚至车间穿堂风都能让你的焊接参数瞬间失效。但现实里,很多工厂还在用三十年前的“经验调参法”——听电弧声音,看熔池流动性,只要不爆丝,参数就不动。
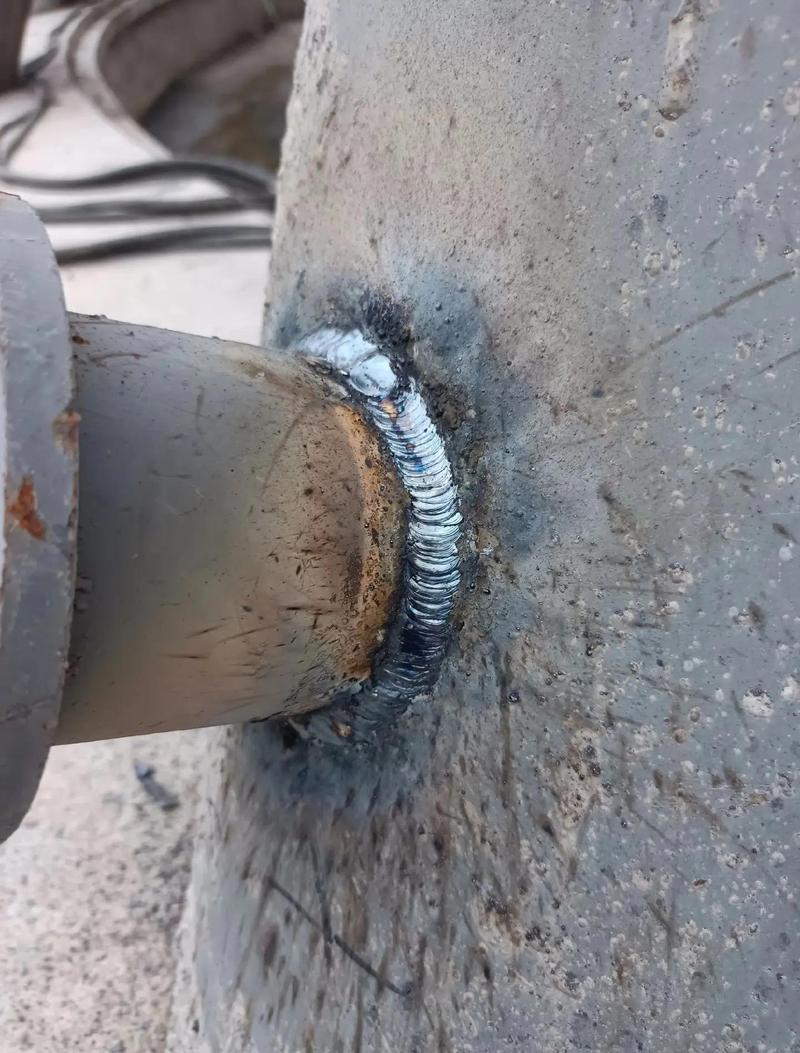
手工电弧焊焊缝大量飞溅缺陷特写
手工电弧焊焊缝大量飞溅缺陷特写
我见过最离谱的一次,一个焊工班组为了追求速度,把气保焊的电压调到30V以上,焊丝用的是普通ER50-6,保护气还是纯CO₂。焊完的角焊缝周边像撒了一把芝麻,孩子路过都能抠下来几颗。 问:纯CO₂气保焊是不是天生就飞溅大? 答:没错,CO₂在电弧高温下分解会形成氧,导致熔滴过渡不稳定,这是物理特性决定的。如果你对飞溅极其敏感,要么换成80%Ar+20%CO₂的混合气,要么考虑脉冲焊。但混合气贵啊,一瓶顶两瓶纯CO₂,所以有的厂死活不肯换——结果后道打磨多花的工时费,早够买气的差价了。

参数调不起来?可能你的焊机在“骗”你

这事儿说起来有点玄。 有一次帮一个集装箱厂调机器人焊接站,他们抱怨飞溅率老是超标。我把示波器往焊机输出端一挂——电压反馈波形抖得跟心电图似的。焊机显示面板上写着28V,实际峰值都飙到35V了。 💡 教训:千万别盲目相信焊机数显表。尤其是老式的变压器抽头焊机,或者国产杂牌子,输出特性软得一批。你拧到“中档”,实际电压可能随电网波动漂移±3V。 真正的飞溅控制,必须从“看得见”波形开始。现在我要求所有配合的工厂,至少备一个简易的焊接过程监测仪。不贵,几千块钱,但能记录每一道焊缝的电压、电流瞬时值。一旦飞溅异常,回放波形,是送丝不稳还是短路过渡频率乱了,一目了然。 问:小工厂没有监测设备,有没有土办法快速判断飞溅原因? 答:有。拿一块干净的钢板,在平焊位置用你正常的参数跑一道,然后看飞溅颗粒的分布。如果飞溅主要集中在焊缝两侧且颗粒较小,多半是电压偏高;如果飞溅呈颗粒状且往前飞出很远,可能是焊接速度太快或干伸长度太短;如果焊缝内部还有气孔,那保护气肯定出问题了,查气体流量、喷嘴是否堵塞,或者干脆车间风太大,气体被吹跑了。
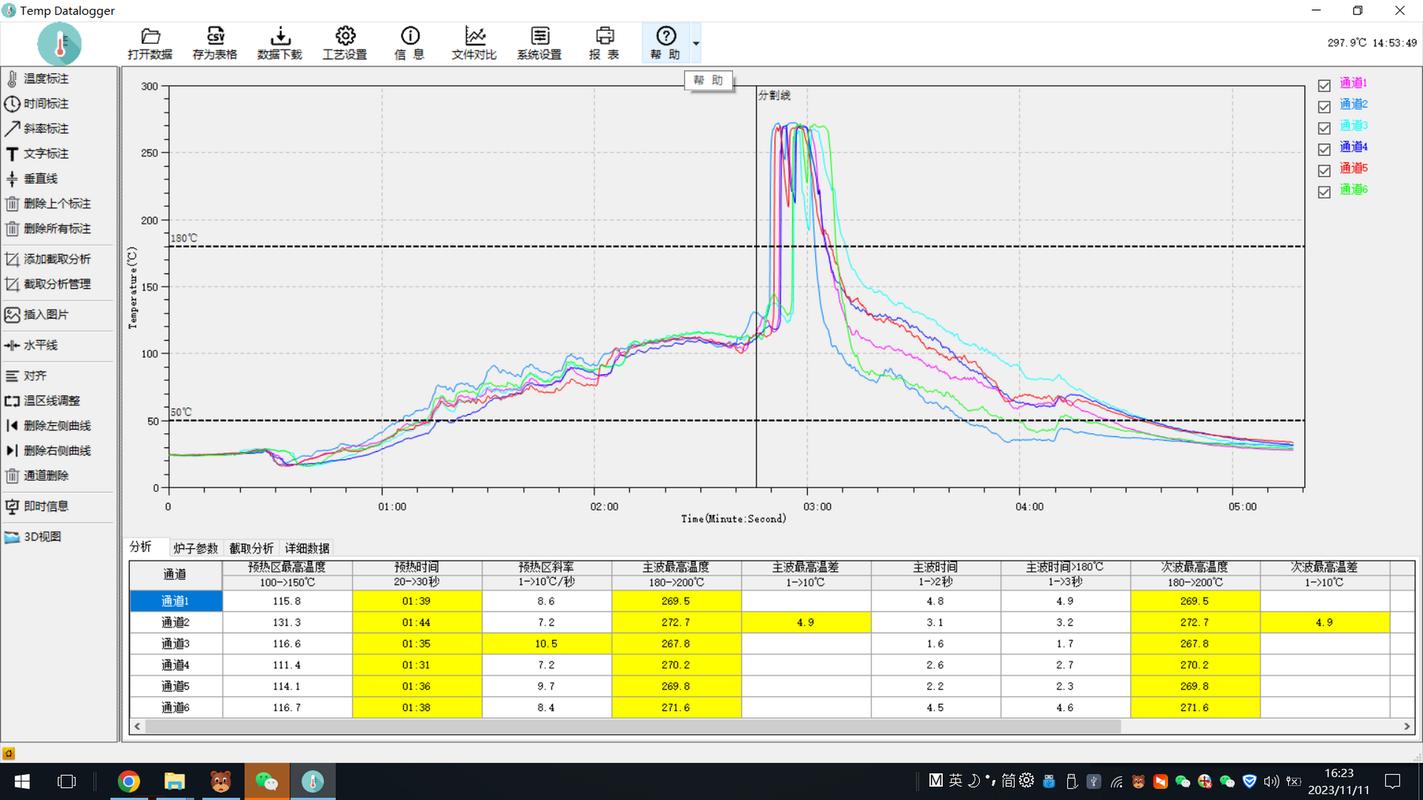
焊接工艺人员用监测仪分析飞溅波形
焊接工艺人员用监测仪分析飞溅波形

激光焊上场,飞溅就消失了吗?

这两年激光焊接被吹得神乎其神——几乎成了“零飞溅”的代名词。 但事实是,激光焊飞溅更细、更难清理! 激光深熔焊时,小孔的不稳定会产生大量微米级飞溅,飘得到处都是。对于动力电池电芯的焊接,这种微飞溅要是掉进电芯内部,后果就是短路起火。所以你看动力电池厂的激光焊接工位,除尘系统比焊机还贵——因为飞溅颗粒必须第一时间吸走。 ❗ 而且,激光焊的光纤脆得很,对装配间隙要求苛刻。我做过的项目里,因为冲压件毛刺导致间隙超差、激光对不上焦,飞溅瞬间爆发的案例不止一两次。 所以,如果单纯为了消除飞溅而上激光焊,我建议你冷静。除非你同时想解决热变形、焊接速度、窄焊缝这些综合问题,否则不如先把手头的气保焊参数调透。

别忽视焊丝这根“导火索”

讲一个很多人忽略的细节:焊丝的镀铜质量。 镀铜层如果太薄或不均匀,送丝时铜屑脱落,堵在导电嘴里,送丝阻力忽大忽小,电弧就时断时续——飞溅能不大吗?更狠的是,有些廉价焊丝为了降成本,镀铜前酸洗不彻底,残留拉拔润滑剂。这些油脂进入电弧区直接气化,形成蜂窝状气孔伴生飞溅,你调气体调电压都没用。 ✅ 所以,如果是精密件焊接,多花点钱买无镀铜焊丝或者大品牌的镀铜焊丝,绝对值回票价。 问:无镀铜焊丝用起来有什么特别吗? 答:送丝更顺,导电嘴寿命明显延长,飞溅率确实低。但有一个毛病——它表面的防锈涂层在焊接时会产生少量白烟,通风不好的车间不太友好。而且无镀铜焊丝对储存条件要求高,受潮后麻烦更多。

最后说点实在的

最后说点实在的
最后说点实在的
飞溅不可能清零,但可以控到让你忘记打磨。 核心就四步:选择匹配的保护气体、用波形数据校准焊机、检查焊丝品质、定期清理送丝管路。如果再配上脉冲或者冷金属过渡工艺,很多常规碳钢件甚至能做到焊后不打磨直接喷涂。 写到这里,想起十年前我还在车间跟飞溅死磕的那些夜晚——那时候没这么多工具,全靠耳朵听、眼睛看。现在技术进步了,但最基本的敬畏心不能丢。焊接说到底是一门平衡热输入与熔池保护的工艺,飞溅不过是失衡的信号而已。 希望下次你看到焊缝上的黑点,不是骂一句“又来”,而是条件反射地拿起示波器或者换个气瓶。 这比什么鸡汤都管用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺,别让飞溅毁了你的产品——实战避坑指南 https://www.dachanpin.com/a/tg/58476.html
赞 (0)
冲压工艺实战:回弹问题,到底怎么搞?
上一篇 2026-06-13 16:43:33
钣金加工精度那些事儿:别让细节毁了你的工件
下一篇 2026-06-13 17:21:35

相关推荐

  • 微光成炬:那些藏在日常里的温暖回响

    暮色漫过老旧居民楼的窗台时,李奶奶总习惯站在阳台上张望。她的目光越过楼下斑驳的砖墙,落在巷口那间挂着 “邻里互助站” 木牌的小屋里,昏黄的灯光从玻璃窗里漏出来,像一块暖融融的蜜糖,把渐沉的夜色都浸得柔软了些。这样的张望,她已经坚持了三年。三年前老伴走后,独居的她总被孤独和偶尔的无助裹着,直到那间小屋推开木门,几个穿着蓝色马甲的年轻人笑着递来一张联系卡,说 “…

    2025-09-10
  • 粉末涂层附着力不行?那是你没搞懂这些门道

    上周去一家汽配厂,老板拉我看一批退货——轮毂上的粉末涂层像橘子皮一样翘起来,指甲一抠就是一片。我问他前处理怎么做的,他说‘一直那样啊,脱脂水洗烘干’。当时我就乐了,这不出问题才怪。 做粉末涂层快十五年,类似场景见过太多。很多厂把工艺想得特简单:喷上去,进固化炉,出来就行。真这么容易,就不会有那么多起泡、缩孔、附着力一塌糊涂的破事了。 前处理是灵魂,别只盯着固…

    投稿 2026-08-02
  • 直接数字控制(DDC):为什么它是离散制造柔性升级的核心密码

    不少工厂折腾自动化升级,买了一堆精度极高的传感器,最后产出的良率还是上不去。问题出在哪?十有八九是控制层没换对。 从模拟控制到直接数字控制(DDC):工业控制的底层革命 早几十年的工业控制,全靠模拟电路调参数,要控个炉温,老师傅蹲在控制柜前拧一下午电位器,环境温度变一点,控温精度就飘了。后来有了计算机,直接数字控制(DDC)出来,直接用数字计算机计算偏差,输…

    投稿 2026-08-23
  • 计算机辅助设计(CAD)不是画图软件那么简单——一位老工程师的十多年踩坑录

    第一次用CAD,是AutoCAD R14。蓝色背景,白色线条,命令行,鼠标滚轮缩放都没有。那时候觉得,这玩意儿也就是个电子图板。说实话,后来的十几年里,我逐渐意识到自己当年有多天真。CAD早就不是“辅助设计”了,它是整个数字制造的神经中枢。 问:现在学CAD,该选哪个软件?SolidWorks还是Creo?答:先想清楚你干啥。做非标自动化,SW绝对统治地位,…

    投稿 2026-08-04
  • 金属增材制造(3D打印)在航天领域:我们离“打印火箭”还有多远?

    去年在法兰克福Formnext展上,我盯着一台激光粉末床熔融设备出神——它正一层层“画”出一个镍基高温合金的涡轮叶片。旁边的工程师拍了拍我:“见过批产件么?这已经是第214层了,再有一千层,就能扛住1600℃的燃气。” 说实话,那瞬间是有点震撼的。增材制造(3D打印)在航天领域走了十几年,从快速原型到直接制造,终于开始啃发动机这块最硬的骨头了。 但震撼归震撼…

    2026-06-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息