开篇:浇口那点事,没你想的那么简单
拿到产品三维图,你第一眼瞅啥?分型线?滑块?顶针?得了吧——我干这行十五年,现在第一反应永远是找浇口位置。为什么?因为浇口选错了,后面模流分析、变形补偿、调机试模,全是无用功。去年一个汽车内饰件,我就因为客户坚持把浇口打在A面,折腾了七次试模,最后客户低头改了位置,一次搞定。那种无奈……唉,不说了。
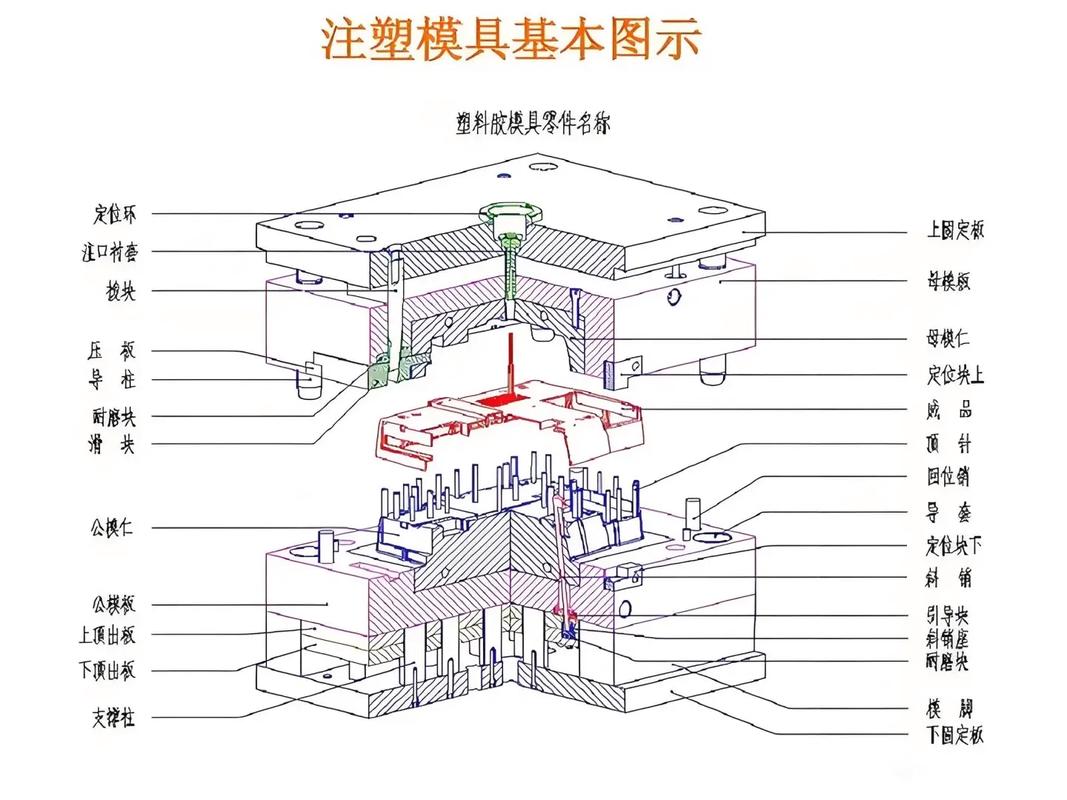
主流道:别小看那根锥度孔
主流道设计,很多人直接默认参数,直径、锥度、拉料杆,有啥好琢磨的?其实这里藏着大坑。主流道直径,根据注塑机喷嘴半径和经验公式,得算比喷嘴口大0.5-1mm,太小憋压,太大冷料多。锥度一般2°-6°,角度太小顶出困难,太大浪费材料。这还不算完,主流道衬套要耐磨、耐腐蚀,热处理硬度至少HRC48。那天去供应商审厂,看到他们用45钢淬火层才2毫米,我当场就火了——这种件能保证十万模?果然,跑了三万模拉毛了,下回他们再也不敢。
分流道:别只画个圆形截面就完事
分流道,原则是:平衡进料,压力损失小,散热尽量少。常用截面有圆形、梯形、U形。圆形最理想,但加工在两边模板各一半,合模偏差就可能错位。所以我经常用梯形,加工在一边模板上,角度5°-10°,方便顶出。记得有个透明笔筒,最初用圆形分流道,老有黑点,后来改用梯形,加大根部圆弧,黑点没了——冷料流动顺畅了。说实话,细节决定成败。
现在3D打印随形冷却水道是趋势,但分流道也能用3D打印做变截面流道,特别是复杂多型腔,可以精确控制填充时间,减少锁模力。我们试过一套模,原先分流道粗细一样,成型后一边缩水一边飞边,用模流优化成变截面,两端填充终点差控制到0.05秒内,问题解决。这钱花得值。

浇口:选型不对,调机师傅想哭
浇口类型多得眼花:直接浇口、侧浇口、潜伏浇口、点浇口、扇形浇口、薄膜浇口……直接浇口最简单,但容易留痕迹,只能用在要求不高的内表面。侧浇口通用,在分型面开设,但浇口凝料要人工切除,麻烦。潜伏浇口可以自动切断,用于多腔小零件,一模48腔瓶盖,每个腔潜伏浇口,开模自动拉断,效率高。但潜伏浇口角度要合理,一般30°-45°,太陡拉断困难,太斜浇口屑可能掉回模具。我们曾有一副模具,潜伏浇口老断不干净,残留一丝塑料在制品上,每天调机师傅抱怨,最后把浇口镶件加硬抛光,角度改小5°,奇迹般解决了。
至于点浇口,三板模常用,浇口痕迹小,但最头疼的是流道板脱落,点浇口直径通常0.8-1.2mm,磨损后变大,压力下降,得定期检查更换。我见识过一套模具,点浇口磨损后,本来充填不满下突然好了,以为是模具活了,其实是浇口变大了流量增加,产量是高了,但溢料飞边也来了。所以,别想偷懒。
QA问答:你关心的模具浇注系统痛点
问:浇口位置到底怎么选?有标准套路吗?
答:没有万能套路!基本原则:浇口要设在壁厚最厚处,有利于保压补缩;远离受力、外观要求高的区域;避免喷射、蛇形流;考虑排气,熔接痕尽量在非关键部位。模流分析是必须的,别凭空想象。比如做齿轮,中心直接浇口最合适,做长条壳子,侧浇口从一端进,但要小心翘曲。有次浇口打在齿轮中心,实际填充到一半熔体分裂,因为齿轮有嵌件,改到旁边三点潜伏浇口,纤维取向也好,强度反而高了。
问:浇口尺寸怎么定?大了小了各有什么后果?
答:浇口截面大小根据产品重量、壁厚、材料流动性来。太大会延长冷却时间,产生凹陷,太小则压力损失大、高剪切导致物料降解,产生银丝。一般经验:侧浇口厚度取壁厚的0.5-0.8倍,宽度取厚度的1.5-2倍。潜伏浇口小端直径0.8-1.5mm。实际调机时,看浇口凝料,如果太粗说明剪切不足,太细太脆可能是降解。随时调整浇口镶件,不要一条道走到黑。
最后叨叨几句
浇注系统设计不是画图工的事,是系统思考的体现。从主流道到浇口,每一步都要考虑原料特性、注塑机性能、模具结构、自动化生产需求。这些年被某些“差不多先生”坑惨了,该算的不算,该模拟的不模拟,拿去试模,废了一批料,又说材料不好。哎,老老实实,模流报告先出来,再开模具,不行吗?现在客户交期又紧,设计就得一次到位。我强烈建议,在新项目评审时,把浇注系统作为“A类项”来把关,模具质量一半看你的水路和浇口。
还那句话:浇注系统做好了,模具寿命长、调机快、次品少。这省下来的时间,不比啥强?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:浇注系统做不好,再好的模具也白搭 https://www.dachanpin.com/a/tg/65609.html