干了二十年工业装配,从流水线学徒到如今满手机油的老帮菜,我见过太多被反复踩的坑。真的,很多厂的问题压根不在于设备不够贵、自动化程度不够高——而是在基础上就歪了楼。就像盖房子,地基偏了,后面全瞎。今天咱就抛开那些虚头巴脑的理论,聊点儿车间里实实在在的痛。
工装夹具, 被低估的精度守护者
去年去一家汽配厂,他们新上的加工中心亮闪闪,产品却总是超差。老板急得跳脚,以为是机床精度不够。我转到装配区一看,哭笑不得——定位夹具用的是一个焊得歪歪扭扭的铁架,螺栓都滑丝了还凑合用呢。你说这能不出事吗?工装夹具是工业装配的骨架,它如果不稳,再贵的拧紧轴都白搭。尤其是多品种小批量,很多厂图省事直接用通用压板,结果每次装夹偏差一两毫米,累加起来能跑偏到姥姥家。咱们做装配的,夹具的重复定位精度必须优于产品公差的1/3,这是铁律。但多少人真的拿百分表打过?

问:既然夹具这么重要,那有没有什么低成本又能快速换型的办法?
答:说实话,如果你预算有限,可以试试零点定位系统+液压组合夹具。零点座预先校准在机床或工作台上,夹具体靠锥面自定心,重复定位精度能干到0.005毫米以内。换型也就两分钟。一套下来几万块,比动不动就上柔性生产线划算多了。但要注意气路的洁净度,别让铁屑堵了单向阀——血的教训。
自动化不是万能药
这几年自动化的风刮得猛,仿佛不上机器人就落伍。可我见过一些厂,花了上千万搞全自动装配线,结果三天两头趴窝,反倒不如以前人手利索。为啥?产品设计就没考虑自动化装配。比如有个电子件,四颗螺丝要从四个角度倾斜拧入,人手扭扭脖子就够到了,机器人得上四个翻转工位,节拍慢得要死。所以先优化产品设计可装配性,再谈自动化。这就是DFA(面向装配的设计)的核心。现在还有些管理层,一讲精益就只知道U型线、安灯系统,却忽略了最根本的物料配送和齐套率。我见过一条线停线40分钟,就因为一颗非标垫片没送到——这扯不扯?
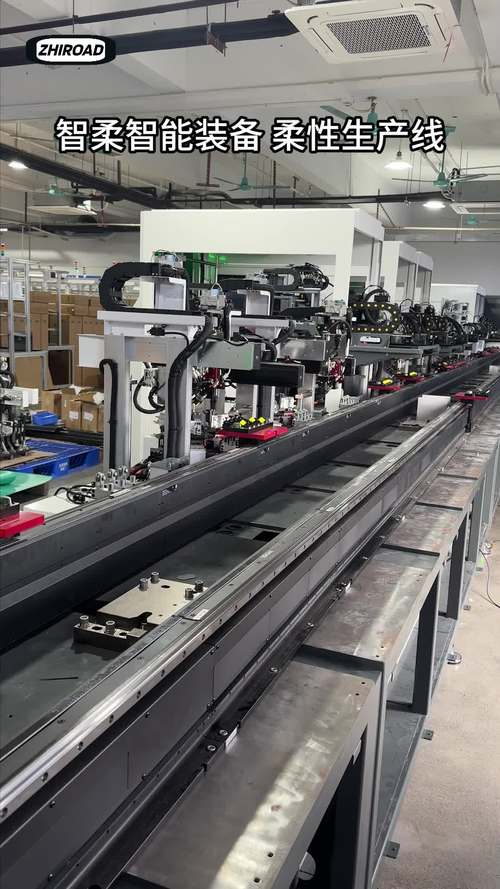
问:我们做重型机械,品种多数量少,自动化装配线根本不现实,怎么提高效率?
答:那种情况搞全自动确实找死,但可以走人机协作半自动化路线。把重复性的拧紧、压装交给智能工具,比如带扭矩角度传感器的电动扳手,数据直接上传MES,防呆防错。同时把装配路径用激光投影指示出来,降低工人的误操作率。我们之前给一个减速机厂改过,工人还是一样的工人,只加了一把博世拧紧枪和几个投影器,装配一次合格率从82%飙到97%。别小看人的适应性,机器做不到的柔性,人脑秒杀AI。
数字化:从数据里挖金矿
“数据驱动”这词儿快被说烂了,但多数厂所谓的数字化就是装个屏幕看板,曲线画得花花绿绿,实际没人认真分析。我强烈建议,哪怕只在一个关键工位装上数字扭矩传感器,把每颗螺丝的拧紧曲线存下来,你都能发现一大堆隐患。比如我们曾经发现一种异常波形,一查原来是密封圈偶尔没入槽,压紧时就把铝壳顶出裂纹。如果没有曲线,这批货可能就发出去了,后果……你懂的。所以,数字化不是给别人看的,是给你自己的质量追溯上一道保险。而且现在传感器便宜了,基恩士一套才万把块,比出一次质量事故赔的少太多了。
问:小厂连MES都没有,怎么搞数字化?
答:先别惦记大系统,从Excel+扫码枪开始。用二维码给每件活建个身份证,工序完成扫码记录,拧紧结果手动录入(或者买带蓝牙的扳手自动传)。我们辅导过一家二十人的小作坊,就是这样用半年时间梳理出瓶颈工序,产能提了30%。怕就怕在觉得数字化是富豪俱乐部——错,数据思维才是门槛。
品质,是装配出来的,不是检出来的
这话老套,但真理。靠终检返工,成本高到肉疼。工业装配的精髓在于过程控制。比如螺纹连接,很多人只知道扭矩值,却不知扭矩与预紧力的离散度受摩擦系数影响极大。同一批螺栓,沾点防锈油和没沾的,预紧力能差一倍。所以装配前必须控制摩擦状态,做扭矩-拉力标定。还有清洁度,发动机装配间里如果飘着金属粉末,轴承跑合几天就得拉伤。这些细节,才是拉开工厂档次的鸿沟。我参观过德国一家隐形冠军,他们的装配工位灯光都是漫反射,避免眩光影响视觉判断——这种较真劲儿,咱得学。

问:我们厂总出现螺栓松动,用了弹簧垫圈也没作用,咋整?
答:弹簧垫圈早被证明对防松贡献微乎其微,尤其受振动。真想解决,试试楔形防松垫片或者螺纹锁固胶。但前提是先排查松动根源:是预紧力不足、被连接件塑性变形,还是横向载荷过大?我们曾用高速摄像分析,发现是电机启停的冲击让螺栓逐渐旋转退出,最后加上碟形弹簧和施必牢螺母才稳住。对症下药,别迷信一种方案。
最后忍不住叨叨两句:工业装配这个行当,说到底是个技术活,也是个良心活。拧紧一颗螺丝,少转10度可能一时半会没事,但隐患埋下了,迟早会崩。在这个行业,尊重物理规律,敬畏工艺细节,比啥都强。行了,车间还有点事,今天先聊这么多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配:别以为拧几个螺丝那么简单 https://www.dachanpin.com/a/tg/65628.html