
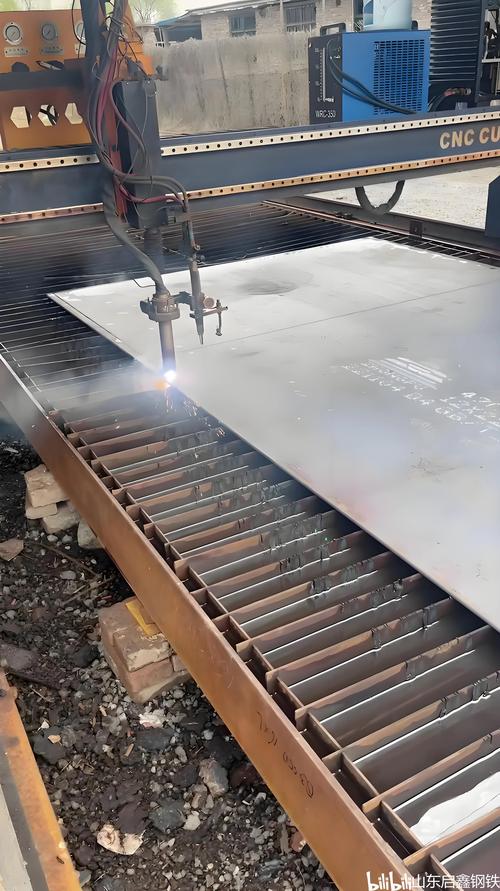
上个月去宁波一家压铸件代工厂,碰见个干了二十年的钳工老周。他叼着烟,指着一台正在切镍基合金板的水切割机床,跟我说了一句话,我记到现在——“这玩意儿,他娘的,切石头跟切豆腐似的,还没啥脾气。” 没脾气,指的是它不发热,不产生热影响区。懂行的都明白,这一点,千金不换。
水刀切割的原理:高压水流的暴力美学
别被“水刀”两个字骗了。单纯的纯水,哪怕加压到 4000 bar,切个纸板还行,切钢板?开玩笑呢。真正的工业级水刀切割,几乎都是加砂水刀——高压水流混合石榴砂磨料,从直径仅有 0.2-0.35毫米的宝石喷嘴喷射而出,速度能达到音速的三倍。那砂子,就像无数把微小的刀子,硬生生把材料“啃”下来。对,不是切,是冲蚀。
我记得10年前入行时,国内做加砂水刀增压器的厂家还不多,进口泵贵得离谱。现在呢?国产超高压泵站技术突飞猛进,600MPa 早就不是门槛了。不过话说回来,真正拉开差距的还是动态封控件和高压缸体的寿命——有些低价货,三个月就得换密封圈,可把维护班组坑惨了。❗
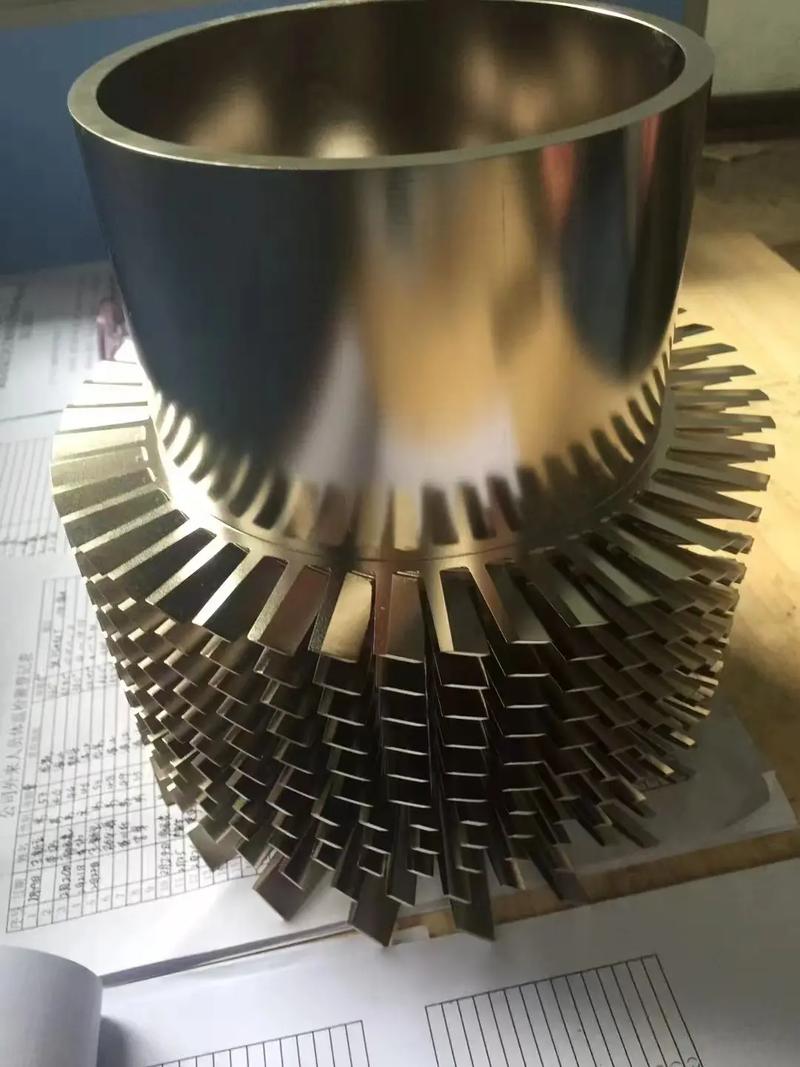
话说回来,纯水刀切割真的就没用了吗?也不尽然。切割汽车内饰顶棚、隔音棉、橡胶垫片这类软性材料,纯水刀反而更好用,切口干净,不用清理磨料残渣。去年我去参观广州一家汽车零部件展,有几家展商现场演示切碳纤维布,那叫一个利索,还没有毛刺,看得旁边激光切割的销售脸都绿了。
切割精度与断面质量:那些教科书不会告诉你的坑
咱们搞制造的,最怕什么?“理论值与实际值严重不符”。水刀切割的精度,绝不仅仅取决于机床的机械定位精度。水是软的,砂是散弹,射流从喷嘴出来以后,必然会发生扇形扩展和滞后。切厚板的时候,上窄下宽的锥度问题够让人头疼;更头疼的是拖尾纹和切口条纹——尤其是切割钛合金、不锈钢这类硬料时,参数没调好,那断面跟狗啃的差不多,不得不二次上磨床。💡
我的经验是:切50mm以下的不锈钢板,控制好横向进给速度和砂流量,端面粗糙度Ra做到6.3以内是完全可行的。但是,如果你那台是老款的二轴水刀,没有刀头偏摆补偿,切弧形或有斜度的轮廓时,断面总会有一侧过切。这时候,成熟的工艺工程师和只会按“启动”按钮的操机仔,高下立判。
说到这儿,肯定有读者要问了。
问:水刀切割的尺寸公差到底能达到多少?听人吹得神乎其神,是不是真能替代线切割?
答:实话实说,行业内普遍承诺的加工精度在 ±0.1mm 左右,高端五轴机配动态补偿可以稳在 ±0.075mm。这和慢走丝线切割的 ±0.005mm 确实没法比。但是——这个但是很重要——水刀最大的本事不是绝对精度,而是几乎没有热影响,切割面保持材料原本的金属特性。航空航天领域切钛合金蜂窝结构,你敢用线切割?热变形和重铸层会让你直接报废。所以,精度够用,但特性无可替代。对吧。
成本、速度与选型纠结症:别被每小时单价忽悠了
很多老板来咨询,第一句话就问:“一小时运行成本多少?” 这问题,问得就外行。水刀切割的成本构成远比想象中复杂:宝石喷嘴、混砂管、砂阀组件、高压密封耗材,这些都是易损件,而且寿命直接和你的工作压力、砂料品质挂钩。国产石榴砂一吨三千块,进口 Jubail 砂一吨贵几千,但堵砂次数少,磨损率稳定,你算总账还不一定哪个更划算。
我见过最惨的一个例子,山东某个石材加工厂,贪便宜买了台低价水刀,切大理石板拼花。结果呢?增压器一天坏三次,宝石喷嘴一星期换两次。耽误的交货期,被客户罚的款,远比省下的那台设备钱要多得多。❗还有,拼接水刀切割平台的共轨系统,表面看着齐整,用个两年,导轨变形导致床头下沉,你哭都没地儿哭去。
问:我想切复合材料,比如碳纤维、玻璃钢,水和磨料会把分层搞得更严重吗?
答:这个担心很正常!早期确实出现过问题。但现在解决方案成熟了:采用低压力预穿孔,或者用动态水刀技术,倾斜刀头补偿,让射流始终与材料表面成垂直切入。还有,搭配真空吸附工作台和悬浮工件支撑,能最大程度避免振动引发的分层。对了,切割后立即用工业吸尘器清理磨料,潮气敏感的件还得立刻烘干,这个步骤别偷懒。不然空客那边的质检不会签字的。
被低估的辅助系统:供砂、过滤与除泥

聊水刀,多数人盯着主机看。可老手都知道,整套系统里最容易掉链子的往往是供砂装置和水循环过滤。砂子受潮结块,下砂不均匀,轻则切面出现“痘痘”,重则直接炸砂管——维修师傅会骂娘的。还有,你没有一套合格的废水除泥系统,环保监察一来,罚款单贴你脑门上。去年东莞就有好几家五金加工坊因为这个被勒令停产。所以说,规划水刀车间的时候,地沟、沉淀池、压滤机这些得提前想清楚。
不过最让我惊喜的技术飞跃,是自动除砂和干燥系统的普及。现在的整体化水切割工作站,能做到从切割、取件、清洗、磨料回收到废水处理全流程自动化。以前一个人盯一台机,现在一个人可以看三台,还能边看边玩手机——开玩笑的,安全规程不允许。
写到这里,估计有人会问:“你说的这些,国产设备和进口设备差距还大吗?” 差距在缩小,真的。控制系统和软件补偿算法上,Flow 和 OMAX 还是有深厚积累,但国内品牌像大地水刀、奥拓福,针对中小型加工厂开发的经济型五轴机,已经能应付大部分作业。预算有限的话,可以考虑买进口二手高压泵,配国产切割平台,自己集成。只要你团队里有个懂行的液压工程师,能省下一大笔钱。
最后多嘴一句:水刀切割看似门槛低,上机就能切,但想切得好、切得久、切得赚,拼的是对工艺理解的深度。从磨料目数选型,到宝石喷嘴孔径搭配,再到CAD图形路径优化减少起刀点——每个细节都透着工业人的那点执拗劲儿。老周那句话,糙是糙了点,理儿没错。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:为什么这套冷冰冰的工艺让老技工直呼内行 https://www.dachanpin.com/a/tg/65700.html


