说实话,入行十五年,阳极氧化这件事儿,我骂过无数次娘。那批价值八万的铝件,就因为槽液温度波动了2度,出来全是色差——一片深、一片浅,像鬼画符。客户当场拍桌子,我恨不得找个地缝钻进去。可是,你能离得开它吗?离不开。铝表面处理,阳极氧化依然是性价比最高、适用性最广的路子。手机壳、汽车轮毂、无人机骨架……无孔不入。今天不扯虚的,咱们就聊聊车间里那些让人又爱又恨的实战细节。
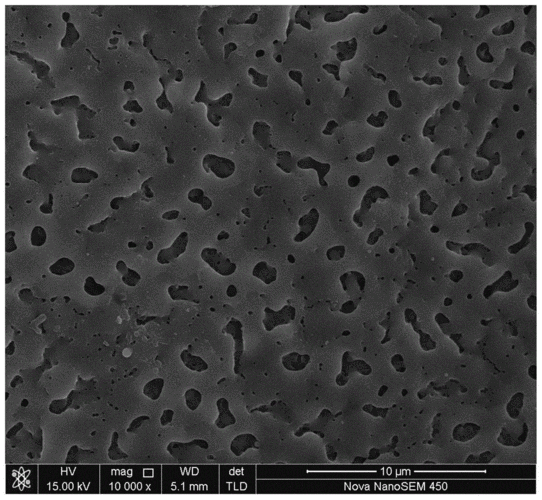
氧化膜不是刷漆,是“长”出来的
很多人以为阳极氧化就是在铝上镀一层颜色,大错特错。它是通过电解,让铝表面原位生长出一层致密的氧化铝(Al₂O₃)。这玩意儿硬度仅次于金刚石,耐磨耐腐蚀。但关键是——膜层是多孔结构,像蜂巢。不封孔的话,染料进去就掉色,污渍进去就发黑。所以染色后必须封孔,用水合封孔或者镍盐封孔,把那些纳米级小洞堵死。否则?等着退货吧。
有一次我赶工期,封孔时间没给够,结果发到客户手里,装在户外设备上,三个月就褪成白癜风。那种挫败感……真想把头塞进酸洗槽里。所以,工艺参数是死的,但人是活的,你得盯着温度、时间、电流密度这三驾马车。普通硫酸阳极氧化,硫酸浓度180-200g/L,温度18-22℃,电流密度1-1.5A/dm²,时间30-40分钟,膜厚大概10-15微米。可冬天夏天温差大,冷却塔不给力,槽液温度飙到25℃以上,膜就软了,还容易粉化。❗千万别信那些“温度高一点没关系”的鬼话。

染色翻车集锦与抢救偏方
有机染料染色,玩的是吸附。但吸附不均匀,哭都来不及。常见翻车:① 前处理脱脂不彻底,油印子地方不上色;② 氧化后水洗不及时,酸性残留导致染色发花;③ 染料pH不对,酸性太强把膜溶了。我有次做哑光黑,出来全是大花脸,后来发现是挂具导电不良,接触点附近电流过大,膜都烧焦了。导电不好——致命伤!挂具要用钛合金或铝制带弹性的,夹紧点,每次退挂重做,别省那点人工。
怎么抢救?轻微色差可以脱膜返工,用铬酸磷酸混合液把氧化膜剥了,重来一遍。但脱膜会吃掉基材,尺寸变薄,精密件可能报废。所以前道预防才是正经。另外,染料浓度和温度要控制死,淡色3-5g/L,深色10-15g/L,温度50-60℃,pH 5-6。搅拌?必须空气搅拌,均匀无死角。实在不行,加少量匀染剂。💡有个野路子:对于局部没上色的,可以用毛笔蘸染料热溶液补色,然后局部蒸汽封孔,小修补可以瞒天过海。但批量件别这么搞,迟早露馅。
问:黑色的阳极氧化为什么总发灰、发红,不够黑?
答:染料纯度问题占一半,槽液污染占一半。黑色染料如果混入铁离子或铝离子,就会显灰调。所以槽液要定期检测,用纯水配槽。另外,氧化膜厚度不够也发灰,黑色至少需要10μm以上膜厚,否则衬不住底色。还发红?多半是染料本身色光偏红,换一家供应商,用蓝相的炭黑系染料。
硬质阳极氧化的坑与战
普通膜满足不了耐磨场合,得上硬质阳极氧化。膜厚可以拉到50-100μm,硬度HV350-500,但粗糙度会增加。我用过硫酸硬质、混酸硬质(硫酸+草酸),还有脉冲硬质。纯硫酸硬质温度要压到0-5℃,甚至零下,电流密度3-5A/dm²,烧灼风险极高。一旦局部过热,工件直接就烧穿了——那叫一个酸爽。所以必须强搅拌、强冷却,槽液温控精度±1℃。混酸(硫酸+有机酸)可以把温度放宽到10-15℃,膜层更致密,但成本贵,维护难。最近在试脉冲电源,间歇供电,散热更好,膜层更均匀,推荐给做军工件的。
问:硬质阳极氧化后尺寸变化怎么计算?我的轴配装不进去了!
答:这是一个要命的经验。氧化膜是向内外同时生长的,大概一半增厚、一半渗透。也就是说,直径增大值大约是膜厚的一半。比如你镀50μm膜厚,单边只增长25μm左右。设计时,预留出这个尺寸公差。但如果前处理碱蚀太多,基材减薄了,叠加膜厚增长不足,反而尺寸变小。所以,加工精度和氧化工艺必须捆绑验证,别指望口头沟通不出错。
环保红线与闭坑指南

环保越来越严,阳极氧化废水含酸、重金属(镍、铝),还有有机染料,不是简单中和就能排的。化抛槽的硝酸、磷酸,还有六价铬的脱膜液,都是重点监控。我们前年上了MVR蒸发器,处理含镍封孔废水,设备费够买辆奔驰,但——值!跑冒滴漏,罚一次就回本了。还有三酸(硫酸、硝酸、磷酸)酸雾,必须收集净化。阳极氧化的挂具剥落,铝渣堆积,都属于危废,管理台账要细。现在有些企业搞无镍封孔,用锆盐或硅烷技术,膜层耐蚀性差点,但环保压力小,未来趋势。
最后切记:不要迷信色板。批量前一定打样,连同挂具方式、绑扎位置,都固化下来。一旦变更,重新认可。我见过太多因为“小改动”造成的灾难。比如把挂点从顶部挪到侧面,导致膜厚分布畸变,整批报废。阳极氧化,是一门充满变量但必须死磕变量的手艺。别想着省事,你省的那点力气,会变成索赔单上的无数个零。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化工艺深度揭秘:从入门到放弃?不,是精通! https://www.dachanpin.com/a/tg/65751.html