冲压工艺的精准博弈:拉延、回弹与那该死的“手感”

那天在冲压车间,一套新模具刚上机试冲,出来的件就带着细小的裂纹。位置刁钻,刚好在圆角根部。老师傅老李眯着眼端详了半天,突然骂了句:“见鬼,又差这么一点点!这破参数调了八次还是不行!”——这不是电影桥段,是每天发生的现实。冲压工艺这玩意儿,说起来好像就是用模具把板料压成形,但真正玩起来,里面的学问深到让人挠头。特别是汽车覆盖件,大曲面、高强度钢,拉延、修边、冲孔、翻边、整形……哪个环节出点篓子,都是批量报废。 说实话,我干了二十年冲压,最烦听到一句话:“冲压不就上模下模一合嘛。” 合着你以为揉面团呢?💡 板料的流动、应力分布、摩擦系数……每个因素都在捣乱。下面聊聊几个让人又爱又恨的关键点。

拉延筋:看不见的“交通指挥员”

拉延工序是冲压成形的第一步,也是最容易翻车的。板料被压边圈压住,凸模往下拉,材料往凹模里流动。如果流动太快,件上就起皱,跟老太太脸似的;流动太慢,圆弧部位就开裂。怎么控制流动?拉延筋。就是模具表面上凸起的一条或几条“门槛”,材料流过这里时被弯曲和反弯曲,产生阻力。设计拉延筋的位置、高度、圆角半径……这可是技术活。早些年全靠老师傅的经验,试模时拿锉刀磨一磨,加高一点,或者焊一段再磨——纯手工调试,搞一个件试几十次司空见惯。现在有了CAE仿真,但说实话,仿真出来的拉延筋参数,上了压力机,实际效果能差出20%!因为仿真假设的润滑条件、材料各向异性,现实中根本没那么理想。 > 问:为什么我的拉延件总在同一个位置开裂?仿真显示安全,实际却裂了? > 答:大概率是拉延筋阻力不足,或者局部走料不受控。去看拉延筋的实际磨损程度。有的模具冲了几万次,拉延筋圆角磨钝了,阻力就下来了。还有压边力波动,液压机保压不稳,局部压边力不均。别光信仿真,用网格应变仪测一下实际应变分布,跟仿真结果对比,你会发现问题。❗另外,高强度钢对流动应力敏感,润滑剂涂多了就是开裂,涂少了起皱,要严格控制。
冲压模具拉延筋结构设计示意图
冲压模具拉延筋结构设计示意图
所以,拉延筋设计现在有了自动优化算法,但最终的验证还得靠试模。我们车间去年上了一套伺服压力机,冲压曲线可编程,能分段控制滑块速度——这对拉延成形太友好了。在材料流入关键阶段放慢速度,减少冲击,什么起皱开裂,改善显著。不过话说回来,设备是真好,贵也是真贵。

回弹补偿:仿真与现实的“最后一毫米”

如果拉延是“成形”,那后续的回弹就是“打回原形”的魔鬼。板料在模具里被弯曲,卸载后弹性回复,角度、曲率全变了。特别是高强钢、铝合金,回弹量大得离谱,几个毫米很正常。开软模的时候觉得型面完美,开出硬模来,零件翘曲得装不上车——我想每个冲压人都经历过这种绝望。💢 回弹补偿现在几乎全靠软件迭代。先做一次成形仿真,计算回弹量,然后反向补偿到模具型面上,再仿真,再补偿……循环三四次,直到误差在0.5mm以内。但问题是,仿真输入的屈服准则、硬化模型如果不准,迭代八次也是瞎子点灯。我有一次做铝板门内板,仿真说回弹1.2mm,实际出来回弹2.5mm,气得我差点摔鼠标。后来发现,铝板时效效应明显,冲压完放置一段时间,回弹量还在变!所以现在补偿不仅要考虑即时回弹,还要考虑时滞效应。✅ > 问:仿真软件给出的回弹量完全不准,我该相信谁? > 答:先校核你的材料卡片。很多工程师直接调软件库里的参数,但实际上每批材料的n值、r值都不同。去实测应力应变曲线,做杯突试验,修正材料模型。然后,在仿真时使用不同的单元类型和积分方案,对比结果。别只做一次回弹计算,用隐式-显式耦合分析。还有,用蓝光扫描实际件,逆向比对,把偏差云图反馈给补偿软件。这个过程反复几次,基本能逼近。但记住,永远留0.2mm的钳工修模量,别问我是怎么知道的。
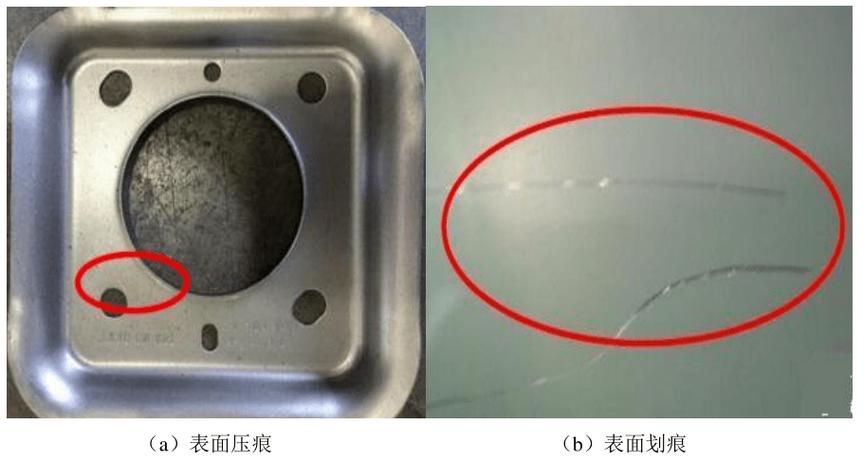
汽车冲压件回弹仿真与扫描对比图
汽车冲压件回弹仿真与扫描对比图
现在有些公司开始用数字孪生,让物理冲压和虚拟仿真同步迭代。模具上装传感器,采集实际压力、位移,实时修正仿真模型。听起来很高端,但说实话,中小型模具厂有几个玩得起的?大部分还是靠老师傅钳工修模。不过趋势如此,不跟也得跟。

模具寿命:被忽视的“慢性自杀”

模具寿命:被忽视的“慢性自杀”
模具寿命:被忽视的“慢性自杀”
冲压工艺不只是做件,模具本身也是个消耗品。拉延模的圆角磨损、修边刀的崩刃、冲头的疲劳断裂……这些是常见的失效。很多人只关心“能不能冲出合格件”,却不看模具还能撑多久。特别是现在为了降本,模具钢选得越来越便宜,热处理偷工减料,结果模具寿命从50万次掉到10万次,算下来总成本反而高了。❗ 我觉得模具寿命管理得从设计开始。比如拉延模,圆角太小应力集中,虽然成形时好看,但很快磨损开裂。加大圆角,牺牲一点造型精度,但寿命延长几倍。还有涂层技术,PVD涂层、TD处理,能用就用,初期投入高,长期划算。另外,冲次监控,每5000件检查一次刀口磨损量,这才是正经做法。别等到冲出大批毛刺报废才停机,哭都来不及。 > 问:冲压模具刃口崩了好几次,怎么办? > 答:检查冲裁间隙。间隙太小,模具啃料,刃口容易崩;间隙太大,毛刺多,又需要加大冲裁力。合理的间隙是料厚的6%~10%,看你材料。另外,检查一下冲床的垂直度,滑块偏载会让模具偏磨。还有,你的卸料板是不是平的?弹簧力足不足?很多时候不是模具的问题,是设备没调好。 冲压工艺是一个极其依赖“现场感”的行当。很多年轻工程师盯着屏幕参数,却不到机床前听一听冲压声,闻一闻拉延油的味儿,摸一摸毛刺的手感。科技再发达,那双能摸出0.02mm台阶的手,还是值钱。不过话说回来,AI视觉检测、自适应冲压、无人冲压车间……这些已经不是什么新闻了。未来已来,只是分布得不均匀。对吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺的精准博弈:拉延、回弹与那该死的“手感” https://www.dachanpin.com/a/tg/65877.html

赞 (0)
锻造工艺实战手记:别把打铁想得太简单
上一篇 2026-07-23 16:10:00
机械加工(切削)刀具涂层:那些年我们踩过的坑与意外惊喜
下一篇 2026-07-23 16:49:10

相关推荐

  • 在像素与光影间,寻找另一种生活的可能

    游戏早已不是简单的娱乐符号,它更像一个个平行于现实的奇妙空间,能让人们暂时卸下生活的重担,在虚拟场景里收获别样的感动与成长。无论是在广袤的开放世界中探索未知,还是在策略棋局里与对手博弈,每一种游戏体验都在悄悄编织着属于玩家的独特记忆。这些记忆或许是第一次击败强大 Boss 时的欢呼,或许是与队友协作完成任务后的默契一笑,又或许是在剧情分支中做出艰难选择时的纠…

    2025-09-12
  • 阳极氧化:为什么你的铝件总有色差?10年老师傅揭秘工艺细节与避坑指南

    前处理——被99%新手忽略的致命环节 我见过太多外行——甚至干了好几年的操作工——以为阳极氧化就是把铝件往硫酸槽里一挂,通电完事。天真。前处理搞不好,后面全是无用功。脱脂、碱蚀、中和,三步缺一不可,而且每步都可能是坑。 脱脂:铝件表面有机油、无机污垢,不清除干净,氧化膜根本长不均匀。有的小作坊用洗衣粉泡,或者拿洗洁精搓,我的天——膜层出来像月球表面,全是麻点…

    投稿 2026-07-25
  • 可穿戴工业设备:从概念到产线的真实穿透力

    说实话,第一次在展会上看到工人戴着 HoloLens 拧螺丝,我脑子里蹦出的第一个词是——作秀。后来被狠狠打了脸。 如今走进一些先进的汽车总装车间,你很难不被那些眼镜、手套、甚至绑在腰上的小盒子吸引。它们不是什么消费电子潮品,而是实实在在的生产力工具。 不是玩具是工具:工业可穿戴的硬核落地 很多人对“可穿戴”的认知还停留在智能手表测心率。但在工厂里,可穿戴工…

    投稿 2026-07-31
  • 别再画“僵尸图”了:价值流图(VSM)在智能工厂里的真正玩法

    那张图,画完就挂着落灰? 很多工厂都干过这事——请顾问,关会议室,画了三天价值流图,然后呢?打印出来贴墙上,领导视察时指指点点,三个月后积满灰。说实话,我见过太多这种“僵尸图”。不是工具不行,是用法太蠢。VSM 的精髓根本不是画图,是现场走出来的时间和流动。 记得有次在一个汽车零部件厂,他们给我看上一年的未来状态图,数据漂亮得很。我问:现在做到了吗?对方支支…

    投稿 2026-08-05
  • 教室里的阳光与远方:素质教育里的成长印记

    九月的晨光透过教学楼的玻璃窗,在三年级(2)班的课桌上洒下细碎的光斑。讲台上没有堆积如山的习题册,取而代之的是几个装满各色树叶的竹篮,老师正引导孩子们观察叶片的纹路,讨论不同植物在四季里的变化。这样的场景,如今在越来越多的校园里成为日常,悄然勾勒出素质教育落地生根的模样。它不再是停留在文件里的概念,而是化作课堂上的提问、操场上的奔跑、实验室里的尝试,一点点重…

    2025-08-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息