搞了十几年设备,伺服电机——这仨字儿一出来我就想叹气。
说实话,它不难,真不难。但就是有一堆细节,你不踩坑永远不知道。对吧?刚入行的兄弟们,第一回接伺服项目,十个有九个半要折腾到半夜。我当年也是。
你比如说选型。
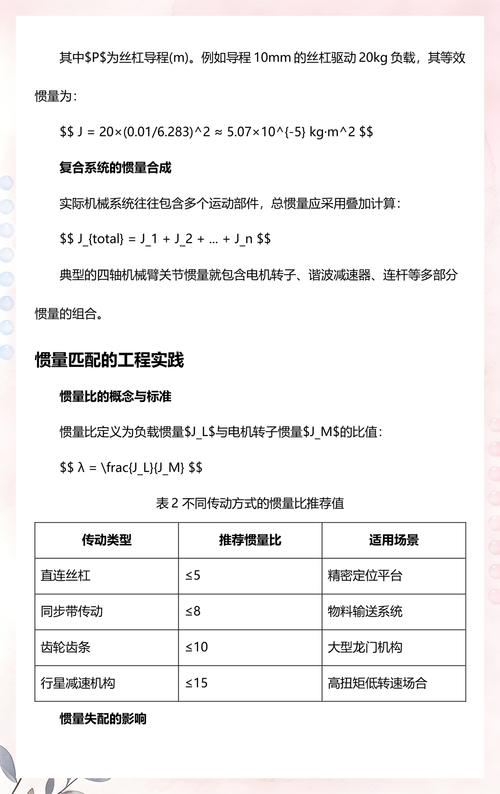
选型这步走歪了,后面再怎么调都是白费劲。功率、转速、惯量比……光看样本册?那玩意儿只能参考。
记得有一次,给数控转台配电机。负载惯量算出来,电机转子惯量一除——嚯,15倍!当时想,反正驱动器有增益调整,硬上呗。结果?
抖。抖得像筛糠。
加变速比,改皮带轮,折腾一周才稳下来。💡
后来学乖了,先建个Excel,把机械结构全参数化。现在连车间师傅都知道先问我:“小张,惯量多少?”
又问调试。
调试才是技术活。有人觉得调PID就是三个数。错!
伺服调试的核心是
现在好点的驱动器都有自整定,比如安川的“免调整功能”,三菱的“一键调整”……但!注意了,自整定不是万能。
机器刚装好,空载跑一遍自整定,出来的参数往往偏硬。上料、带载一跑——又振了。所以得二次整定。
我习惯先用柔性模式跑一下,然后手动切到刚性优先,一点点加。配合机械诊断曲线看,
——说到共振,其实很多“电机啸叫”根本不是电机的锅。是联轴器没对中,或者基座刚度不够。有一次客户非说我们电机噪音大,拆了换别家,一样叫。最后发现是安装底板厚度少了5毫米。这种事儿,你要是没经历过,去哪说理去。
伺服电机里最贵的零件可能就是编码器了。增量式、绝对式、旋变……这货要是出毛病,系统直接瞎。
有个项目用增量式编码器,机器一上电就要回零。客户嫌慢,问能不能改绝对式。能!换电池,换多圈绝对值。但多加了一千块成本。他犹豫了半天,最后还是换了——因为产线每停一分钟,损失比这大。✅所以有些钱真不能省。
现在很多国产伺服都标称“23bit绝对值”,听起来吓人。实际用起来,精度确实够了,就是抗干扰还得加强。尤其旁边有变频器的时候,不做好屏蔽,脉冲都能给你吃掉几个。
问:伺服电机用着用着位置不准了,什么原因?
答:可能性很多,但最常见是
。先查接地,信号线和动力线是不是分开走?屏蔽层单端接地还是两端?搞不定就上磁环、加隔离变压器。其次查联轴器是否打滑,机械回差是不是大了。如果是绝对值编码器,还得看一眼电池电压,太低会导致多圈数据丢失。
问:伺服电机发热严重,正常吗?
答:手摸上去烫,但能放着超过三秒——大概60℃左右,那算正常。如果滴水立马蒸发,那就是过热。先查是不是连续过载,电流有效值超额定。不是的话,看散热条件:风扇堵了?环境温度过高?再不行,拆开查绕组是否有匝间短路。当然,也有可能是制动电阻没设置好,再生能量没处去,全变成热了。
其实伺服这行,最烦的不是技术,是选型时客户不给你真实负载。问扭矩?说“不大”。问速度?说“正常就行”。等样机到了,跑起来发现不够——反过来怪你。所以现在学聪明了,
,至少用测功机拉一下典型负载。没有?那就在合同里写明“基于理论计算选型,实际负载偏差导致的性能问题需另议”。
如今总线伺服成主流了。EtherCAT、PROFINET……配线少,诊断方便。以前并口控制线一堆,查线查到崩溃。现在一根网线搞定,还能远程改参数。💡不过布线规则又变了:通信线弯曲半径有要求,网线头子不能瞎买,得带屏蔽。
最后说点实在的。
伺服这玩意儿,品牌差异确实大。日系的细腻,欧系的皮实,国产的现在性价比高,但一致性还差点。不是贬低,是实话。你要做精密雕刻,上安川、松下没问题;要是物流分拣,汇川、禾川完全够用。别迷信“进口一定好”,更别为了省钱买杂牌——售后电话打不通的时候,你就知道什么叫绝望。
——写到这儿,又想起个事儿。年前修一台老设备,西门子伺服,报F045故障,查手册是“负载消失”。最后发现不是真消失,是皮带断了!可传感器在电机端,皮带断了它以为负载没了。这种逻辑陷阱,手册上可不会写。
行了,先聊这些。下次有空说说多轴同步的那些破事儿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:伺服电机选型调试实战:这些经验你花钱都买不到 https://www.dachanpin.com/a/tg/65991.html