说实话,前阵子厂里那台老卧加,切个45钢都哼哧半天,我差点没把保温杯砸它面板上——效率低得让人冒火。可你能全怪机器吗?不能。就像你不能因为刀钝了,就把车床扔进废铁堆。切削这事儿,说到底,是一场材料、刀具、参数和人之间的较劲。而高速切削,就是这场较劲里最刺激的赛段。

一刀下去,火花四溅——高速切削到底有多快?

别拿普通车的转速来比,那叫温柔。高速切削意味着什么?主轴飚到上万转,进给飞起,切屑不是“掉”下来,是“射”出来。比如加工铝合金结构件,线速度轻松破1000 m/min,你站旁边能感觉到地面微震。我第一次调高速程序时,手是抖的——怕撞刀,更怕刀柄甩出来。结果呢?加工时间直接缩短了40%,表面光洁度跟镜子似的,连后续抛光都省了。可惊喜归惊喜,麻烦也接踵而至。刀具寿命?呵呵,有时候一个班没撑到就崩刃。散热跟不上,积屑瘤像恶瘤一样粘在刃口。这就是高速切削的真相:它给你甜头,也给你苦头。
所以别听卖机床的吹得天花乱坠,什么“轻而易举实现高速”,没那回事。你得懂里面的门道——刀具材料必须硬扛高温,涂层得是纳米级的,冷却液喷不到位等于白搭。就拿硬铣淬硬钢来说,CBN刀片几乎是标配,可价格贵得肝疼。有人就耍小聪明,用陶瓷刀片干切,结果崩得飞起,工件报废。这事儿我干过,现在想起来都肉疼。
刀具和机床:谁才是高速切削的真主角?
有一次在展会上,见一台五轴机,主轴功率120 kW,扭矩1800 Nm,参数亮眼。可旁边的老技工撇嘴说:“主轴光快有啥用?刚性和动态响应跟不上,切起来就哆嗦。” 话糙理不糙。高速切削对机床的要求是变态级的——高动态刚性、高速主轴、快速进给系统,还有热补偿,缺一个都不行。否则你切出来的面,可能像老年人的皮肤,全是颤纹。特别是切薄壁结构,振刀问题能逼疯你。后来我试过在刀路上加摆线铣削策略,配合动平衡刀柄,才勉强搞定。那一刻真想跪谢CAM软件的开发者。
至于刀具,说实话,现在涂层技术真是救命。TiAlN、AlCrN、甚至金刚石涂层,耐热抗磨。可就算这样,不合理的切削用量照样让它短命。我见过最离谱的操作——用高速切削不锈钢,干切!几分钟刀尖就红了,车间里飘着一股糊味。那兄弟还嘴硬说省冷却液,我差点没把《切削手册》甩他脸上。所以,切削三要素的匹配,比买好刀更重要。
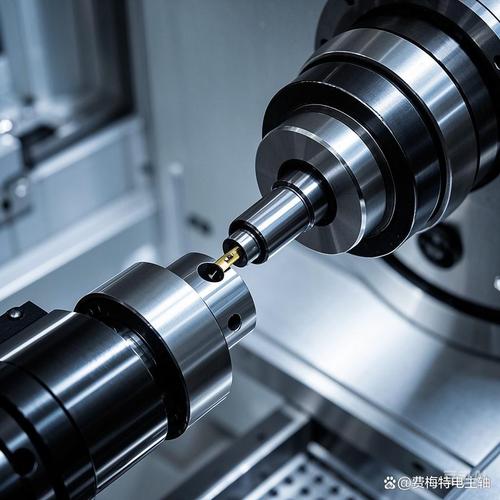
说到不锈钢,想起一个真实案例。有个同行加工316L,用普通高速钢钻头,一个孔都干不完就烧了。后来换成带内冷的硬质合金钻头,速度提到80 m/min,寿命翻了五六倍。他开心得请我吃饭。你看,选对刀具组合,有时候就这么直接。
问:高速切削时如何避免积屑瘤?我看过好多说法,总抓不住关键。
答:积屑瘤这玩意儿,说白了是切屑和刀具在高温高压下“焊”在一起了。关键点就三个:第一,提高切削速度,让温度超过再结晶温度,切屑软化不易粘结;第二,用锋利的正前角刀具,减少挤压;第三,如果是易粘刀材料,比如铝合金、不锈钢,必须用涂层刀具,并配合充分冷却。还有个小窍门——用压缩空气代替切削液吹屑,有时候反而更有效,避免热冲击。我自己试过在加工铝合金时,用金刚石涂层刀具干切,高速下积屑瘤几乎消失,神奇吧?但干切不是万能,得看材料和工况。
冷却?干切?还是微量润滑?灵魂拷问
环保风暴那阵子,厂里非要推干切削,说省去废液处理。可把我坑惨了。切镍基合金时,干切等于自杀。但有些工序干切真香:铸铁干切,少了切削液糊得满身,清理还方便。后来我们折中,上马了MQL(微量润滑)——只用头发丝细的油雾喷在切削点,润滑不冷却,加工表面质量居然比湿切还好,切屑还是干的,回收省心。你说神奇不?现在很多绿色工厂都在这么干,成本也低。
不过话说回来,冷却并非只有浇注一种方式。高压内冷、低温二氧化碳冷却,甚至液氮冷却都有应用。我参观过一家做钛合金叶片的厂子,高压冷却把切屑冲得粉碎,刀具寿命延长了2倍。他们车间主任得意地说:“看见没,这就是压力的艺术。” 我心想,艺术不艺术的我不知道,但省下来的刀具费,确实实实在在。

问:我们做小批量多品种,值不值得投资高速切削机床?总觉得回本慢。
答:这问题问得好。如果你天天干45钢方块,偶尔一两件铝合金,上高速机确实是浪费。但假如你品种跨度大,常有难加工材料或复杂曲面,高速切削能大幅减少工序和装夹次数,可能一台五轴高速机顶三台普通机。算笔账:人员减少、加工时间缩短、质量提升减少返工,一年可能就回本。关键是选对应用场景。我建议先上一两台做试点,别一上来就全面铺开,万一工艺不成熟,容易掉坑里。另外,刀具费用会先突增,做好心理准备。
数据不会说谎:智能制造下的切削进化
现在不少工厂都在搞传感器、大数据。刀具上嵌芯片,实时监测振动、温度,云平台分析磨损趋势。我们去年做了个实验,把主轴负载数据和切削参数关联,发现轻微振刀时就能自动调整进给,崩刃事故下降了70%。这不算多高大上,但实用。还有自适应进给策略,能根据剩余材料动态优化刀路,毛坯余量不均也不怕。昨天我调一个自适应粗加工循环,切削时间居然又压缩了12%,意外之喜。
可技术再牛,人也得跟得上。很多老师傅抵触数字系统,觉得冷冰冰。但说实话,一旦他们发现这玩意儿能帮自己少磨几次刀、少挨骂,接受度立马就高了。我们做技术推广,别端着,要用实际效果说话。比如把加工节拍从30分钟降到20分钟,省下的工时费真金白银,没人不动心。
聊了这么多,其实就想说,机械加工(切削)这行,尤其是高速切削,没有万能公式。今天你觉得正确的参数,换个牌号钢材可能就废。所以保持敬畏,多做试验,该花的钱别省——我指刀具和冷却。毕竟,一把好刀带来的快乐,可比保温杯里的枸杞水实在多了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)里的速度诱惑:为什么高速切削让我又爱又恨 https://www.dachanpin.com/a/tg/66007.html