说实话,在车间泡了十五年,最怕听到的一句话就是:“这活儿简单,随便车两刀就行。” 随便?那是没被微米级的公差逼疯过。今天斗胆聊聊车削加工这个老话题——但不是教科书那套,是踩过坑、骂过娘之后,才算摸到的一点门道。
机床说明书上印着最小进给量0.001毫米,炫得很。但在实际加工中,能稳定做到1个丝(0.01mm)的精度,已经谢天谢地了。❗ 这里扯一个概念:理论分辨率和实际重复定位精度,根本两码事。导轨间隙、丝杠反向间隙、热伸长……随便一样都能吃掉你那几个μ的精度。有一回加工轴承座孔,公差带0到+0.006mm,我师父直接丢过来一句话:“别光盯着光栅尺,你先拿手摸一下主轴箱温度。” 嚯——夏天刚开机和干了两小时以后,床身变形量差出3个μ!这找谁说理去。
所以现在带徒弟,我强制他们做一件事:每天早上先跑半小时暖机程序,然后打表看一下X/Z轴反向间隙,记在小本子上。✅ 这习惯救过不止一批急件。
不过话说回来,有些高端机确实能打。比如瑞士某些车削中心,主轴跳动标称0.5μ,实际切出来圆度能控制在0.3μ以内。但那个价格……啧啧,够买一套房了。
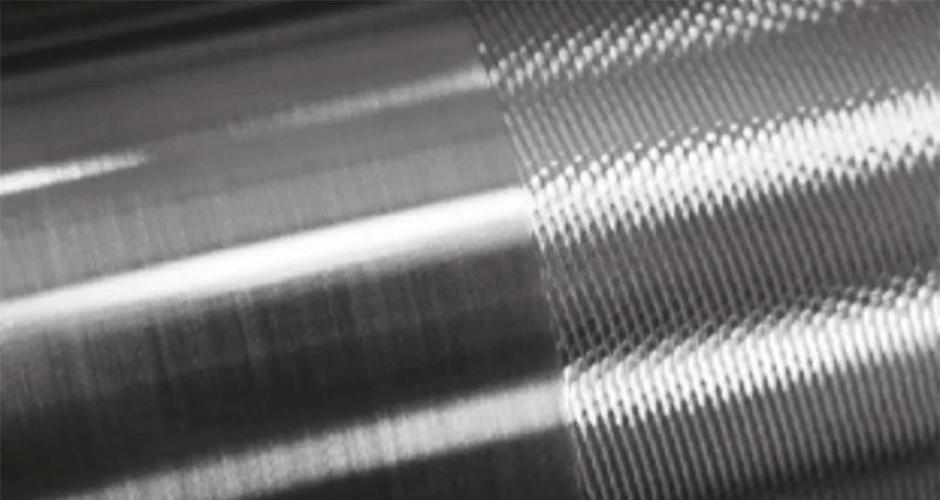
搞车削的,谁没被振纹折磨过?去年赶一批不锈钢细长轴,震得跟拖拉机似的,刀片几分钟就崩刃。开始还以为是刀杆不行,换了三四种刀片,情况没好转。后来实在没辙,把切削参数推到“极限”——线速度从120降到60米/分,进给反而加到0.15mm/转,切深只留0.2mm,居然安静了。💡 这事儿教会我:车削加工里,减震往往不是降速度,而是打破共振频率。你使的刀尖圆弧半径、主偏角,甚至刀垫底下那块小铜片,都能让振或不振雪崩式分叉。
问:为什么车削时突然有刺耳尖叫,而且工件表面拉毛?
答:大概率是积屑瘤捣鬼。切削速度中等、进给较大时,材料黏刀形成积屑瘤,高频脱落扯坏表面。解决办法:提高切削速度、用涂层刀片、充分冷却,或者直接换用金属陶瓷刀片。硬车时尤其容易出这问题,因为没冷却液,全靠刀片耐热性扛着,一黏就完蛋。
还有种情况,刀垫没清干净,一粒铁屑垫在那儿,刀尖高偏离中心0.05mm以上,车子车着就“唱”起来了。说出来不怕笑话,我有个旧同事专门发明了“听音调刀”法,耳朵贴着尾座听,振不振一听就知道。有时候传统手艺比传感器快。
硬车削(HRC58以上)早就不是新概念了,但真正敢用的厂子还是不多。主要怕表面拉伤和尺寸飘。三年前我们接了个淬硬齿轮内孔,Ra要求0.4,圆度2个μ。磨床排到两周后,客户急得跳脚。咬着牙用CBN刀片硬车——结果?不仅表面粗糙度干到0.28,时间还省了三分之二。要点就两条:刀尖圆弧必须小(0.4mm以下),切深绝不能低于0.05mm,否则根本不是切削,是挤压。说白了,得逼着刀锋切实切入硬化层,而不是在上面打滑。
问:普通经济型数控车床,车得出镜面效果吗?
答:理论上行,实际上极少成功。镜面车削(Ra≤0.1μm)需要极高刚性的主轴、稳定的刀具半径补偿、无振动的切削环境,通常得是精密车削中心或超精密车床。经济型机床就算拿单晶金刚石刀,也容易被床身微振动破坏。不过通过优化参数、加装防振刀杆、用好切削油,普通车床做到Ra0.4还不算太难。
现在市场上有一种“软硬混合车”的取巧方案:热处理前粗车留量,真空淬火后硬车到尺寸,再用柔性油石压光一下。比纯硬车表面一致性更好。我们试过,阀芯配合能用,成本比外圆磨下来不少。
好了,再说就啰嗦了。车削加工这行当,说到底是个对抗“误差积累”的游戏——你好了机床,刀具跳出来捣乱;你降服了刀具,温度又给你使绊子。所以下回看见图纸上标着Φ30±0.003,别挠头,深呼吸,查一下车间空调开了没。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工精度到底能跑多高?一次关于“丝”级较量的实战复盘 https://www.dachanpin.com/a/tg/66016.html