
上个月帮一家汽配厂做诊断,产线主管拍着胸脯说他们OEE做到了85%,已经是世界级水平。
结果我一查数据——他们把计划停机全给刨掉了。 还剔除了试模、早会、5S时间。
这么算的话,我家的老捷达也是零故障,毕竟坏了就拖去修嘛,不开不算坏。
这事儿其实特别普遍。 很多工厂填OEE报表的时候,跟写小说差不多,需要什么数字就编什么数字。 甚至有人理直气壮:“不这么算,考核怎么过?”
哎……挺无奈的。
OEE到底在看什么?——时间都去哪儿了
设备综合效率(OEE)不是单一指标,它是三个东西的乘积:可用率 × 性能表现 × 质量指数。
先别急着掏计算器。 这三个指标,每个背后都是一堆坑。
可用率,说白了就是设备实际能干活的时间占计划生产时间的比例。 但问题来了——什么叫“计划生产时间”?
比如我们厂那台加工中心,排班表上一天要干20小时,剩下的4小时是计划维护。 那分母就是20小时。 可如果夜班突然停电2小时,这算到分母里吗? 算的话,可用率就哗啦掉下去了。
很多企业在这儿耍花活。 把停电、缺料、没有订单……统统剔出分母。 到头来OEE贼好看,交货却天天延迟。
✅ 真正的可用率,必须直面六大损失里的设备故障、换型调试。 别躲。
性能表现:慢如蜗牛也是一种病
第二个因子是性能表现,衡量的是设备实际跑的节拍跟理论节拍的差距。
有个注塑车间,节拍表写着12秒一模。 但实际平均下来要14秒。 我问班长怎么回事,他说模具老了,温度一高就得降速,不然披锋控制不住。
所以理论节拍是谁定的? 可能是设备买回来时厂家的宣传册数据。 或者工艺卡上那个理想值。
恕我直言,拿理想值当基准,就是在自欺欺人。
更隐蔽的是微停顿——几秒钟的卡料、传感器脏了导致短暂停机。 操作工随手一拨拉就恢复了,报表上根本看不出来。 但一天累积下来,可能吃掉你15%的效率。
❗ 我见过最离谱的案例:一家电池厂,涂布机因为极片略微变形,频繁触发纠偏停机,每次3-5秒。 月度OEE报告上性能表现赫然写着95%。 实际呢? 用高速相机回放,一小时停机47次。 真狠啊。
质量指数:别用良品率糊弄人
第三个是质量指数,简单讲就是合格品数量占总产量的比例。
这个指标看起来最老实,其实也最容易做手脚。
比如返工品算不算合格? 很多企业在线检测发现不良,直接打回上道工序重来,最后成品率100%,质量指数100%。 可那多花的工时、能耗,全都不在OEE里体现。
还有,处理启动废品的规矩。 冲压线刚开机那几下,零件打出来总是有毛刺,等模具热起来才稳定。 那段废品,你是算进质量损失,还是划归“正常损耗”? 标准不同,结果天差地别。
💡 建议:质量指数一定要用一次通过率,而不是最终的合格率。 才真能反映过程浪费。
问答:常常被忽略的死角
问:我们公司上了MES,OEE都是自动算的,数据应该没问题吧?
答:太天真。 MES抓的只是信号灯状态和计数器,它分不清你是真的故障停机,还是操作工去上厕所按了急停。 更有甚者,设备运行中根本没产出——比如换刀空跑,MES照样记录为“运行”,性能反而飙高。 数据清洗和逻辑定义,必须由懂工艺的人来做。 系统只是工具,脑子得是自己的。
问:OEE到底做到多少才算合格?85%真的世界级吗?
答:这事儿没有统一答案。 离散制造跟流程行业不一样,新设备跟老爷车也不一样。 关键要跟自己比:看趋势,别盯绝对值。 还有,千万别拿OEE单项做KPI对赌,否则你会发现换型时间从2小时“优化”到4小时——因为工人把换型拆成多次微调,不触发停机记录了。 人性经不起考验。
六大损失的迷雾——看不见的才是大头
搞OEE,必须扒开六大损失:设备故障、换型调试、空转与微停顿、速度降低、启动废品、过程废品。
前两类伤可用率,中间两类伤性能,后两类伤质量。
很多工厂只盯故障停机,因为显眼。 但真正吃掉利润的,往往是那些“软损失”——慢吞吞的速度、频繁的微小停顿。
我记得有次在宁波一家机加工厂做测评,精车工序理论节拍60秒,实际平均72秒。 原因? 冷却液压力不足,师傅只好调低进给量,憋屈着干。 就这一个点,全年损失超过40万产能。 老板盯着报表发愣,他以为OEE低是因为故障太多,天天骂维修。
其实换个高压冷却泵,两千块钱。
——找到真正的原因,比抢修更重要。
算准OEE的几个实操建议
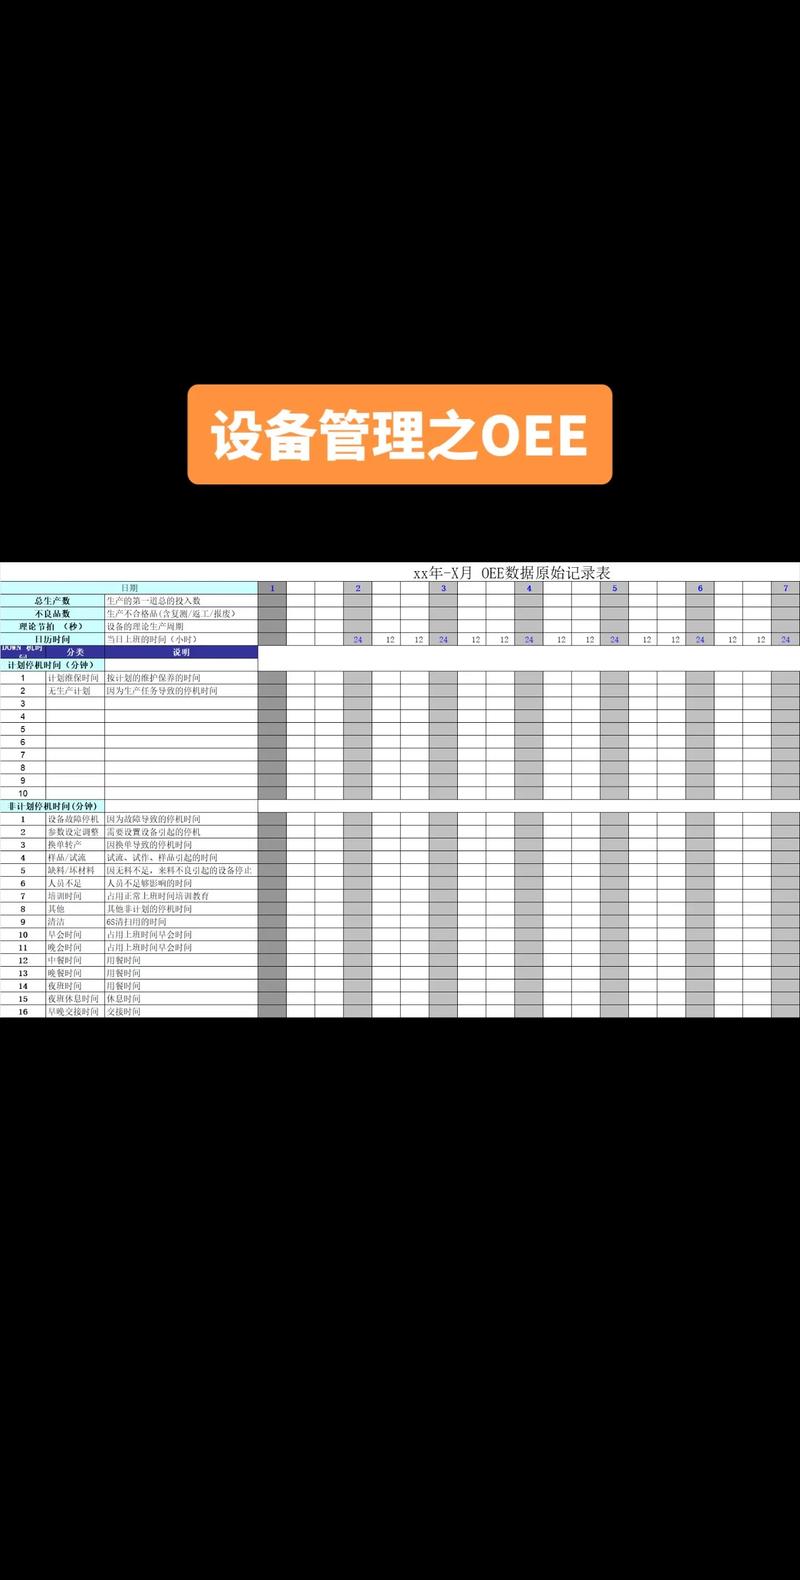
第一,明确时间基准。 以24小时日历时间为分母,你就是要求极致;以计划生产时间为分母,就得严格定义“计划”的边界,别见坑就绕。
第二,抓节拍实测。 别用设备铭牌参数,那是神仙数据。 用秒表掐,用电流曲线反推,甚至装临时传感。 实测节拍要每季度复核,因为设备会老化、工装会磨损。
第三,透明化微停顿。 简单靠人记录不现实,必须借助IoT:光电传感、振动监测、PLC心跳信号。 哪怕只是统计出规律,捅破那层窗户纸,改进就快。
第四,别拿OEE当唯一指标。 配合MTBF(平均无故障时间)、MTTR(平均修复时间)、换型时间这些一起看,才拼得出完整画像。
说到换型,现在很多厂推行SMED,把内部时间转外部,确实能有效提升可用率。 但注意:如果换型速度提升了,OEE数字好看了,结果因为快速换型导致定位不准,质量指数塌下去,那就是顾头不顾腚。
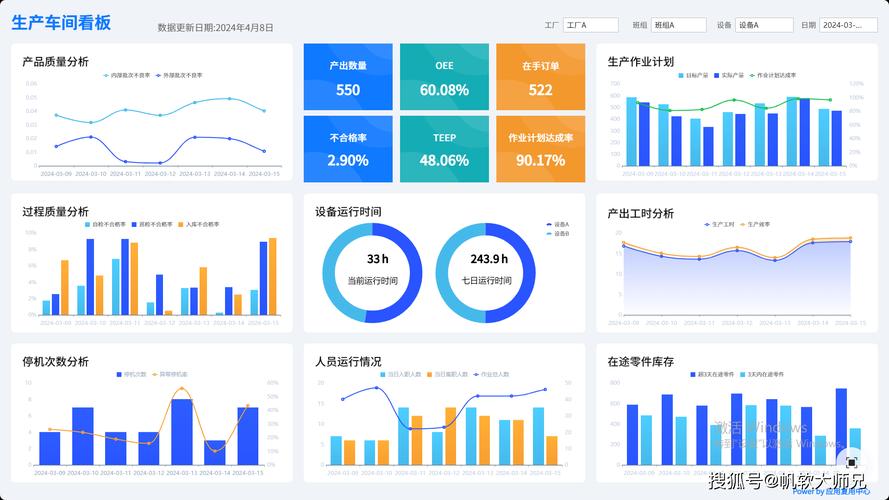
嗯……再补充一个扎心的事实:企业文化不对,OEE就是一场数字游戏。 有些公司把OEE跟奖金挂钩,结果车间私下搞“加工缓冲”,开足马力生产一堆半成品堆着,设备不歇、性能满格,可用率100%。 但库存周转率呢? 惨不忍睹。 这叫局部最优坑害全局。
问:小厂子,没多少自动化,手工采集数据算OEE有意义吗?
答:有,但要简化。 不用一上来就搞系统,拿张纸画个表格,每班记录计划运行时间、非计划停机、产出数量、不良数。 重点是培养大家看效率的习惯。 哪怕数据粗糙,坚持三个月,你一定能发现几个盲点。 比如看换模时间波动极大,往往就能挖出模具管理的问题。 关键在于开始,而不是完美地开始。
这几年工业互联网喊得凶,可预见的OEE成了新方向——不是事后算账,而是提前预警性能下降趋势,调度提前介入。 这需要设备全生命周期数据的沉淀,对中小企业还远。 但踏踏实实把基础OEE算明白,就已经能甩开80%的对手了。
所以,回到开头那个问题:你的OEE达标了吗? 先问问自己,你算的是真OEE,还是安慰剂。 这行当里,直面真相的勇气才是最稀缺的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:你的设备综合效率(OEE)达标了吗?——拆解三大指标背后的真相 https://www.dachanpin.com/a/tg/66155.html

