
上个月有个项目,要求焊接6mm的铝合金薄板,用TIG焊,电流调了又调,焊完还是翘曲得跟波浪似的。客户盯着质检报告,我脸都没处放。后来心一横,直接上搅拌摩擦焊(FSW),那个平整度,啧啧,当场验收就过了。
所以聊焊接工艺,我不能不提这个——FSW,一个让我又爱又恨的技术。爱它,是因为它彻底解决了有色金属焊接的老大难问题;恨它,是因为设备太贵了,而且对工装要求苛刻得要命。
FSW凭什么敢跟传统工艺叫板?
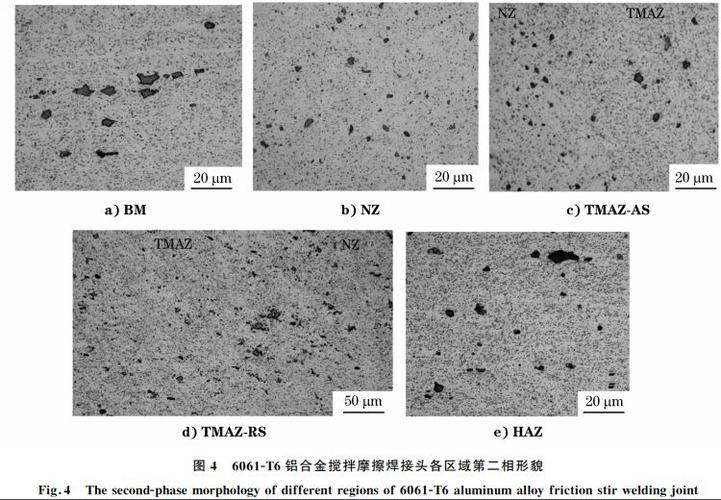
搅拌摩擦焊,原理说起来其实特简单——一个带搅拌针的轴肩高速旋转,扎进工件接缝,一边摩擦生热,一边把材料搅在一起,冷却后就成了固相焊缝。整个过程中金属根本没熔化,所以什么气孔、裂纹、偏析,统统不存在。❗这可不是我吹,去年做的一批5A06铝合金箱体,X光探伤全是I级片,传统MIG焊打死也做不到。
但你别以为它万能。有些同行一听FSW能焊铝合金,就想拿来焊厚板——结果呢?搅拌头断了,赔进去好几万。这玩意儿特别挑接头形式,板厚一大,热输入跟不上,根部未焊合是常有的事。说到底,焊接工艺没有银弹,得懂它的脾气才行。
说个让你清醒的数据:目前民用FSW设备,一套进口的要上百万,国产的也得三四十万。而且那个搅拌头——对,就那个看起来像钻头的小东西——进口的三四万一根,寿命也就焊个几百米。所以如果你只是偶尔焊点铝件,我劝你慎重。但要是产线天天跑,比如新能源汽车电池托盘、散热器,那FSW绝对是降维打击。
问:赵工,搅拌摩擦焊能不能焊钢?
答:能,但更难。钢的熔点高,摩擦产热得猛,搅拌头材料得用钨铼合金或者聚晶立方氮化硼(PCBN),成本翻倍。而且焊完冷却快,组织应力大。我之前试焊316L不锈钢,参数调了整整两天,才算把晶间腐蚀敏感性降下来。所以焊钢,目前还是少碰为妙,除非你专门做这个方向。
激光复合焊:我不要你觉得,我要我觉得
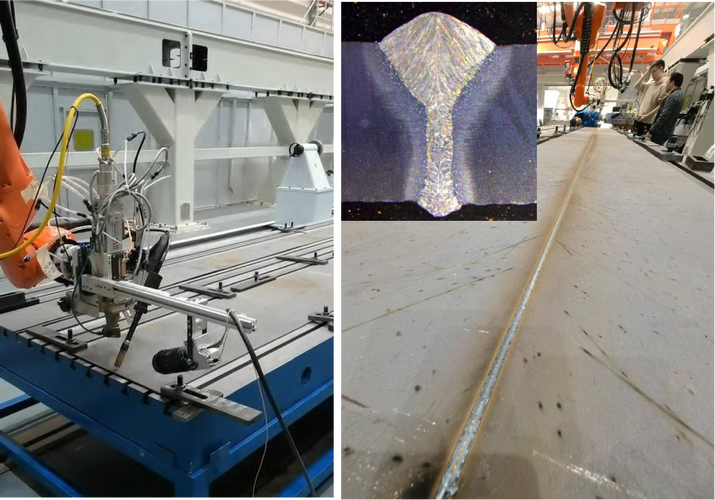
再聊个狠角色——激光-电弧复合焊。这技术说出来可能有些人觉得玄乎,其实就是把激光束和电弧凑在一块儿,让它俩互相帮忙。激光负责深熔,电弧负责桥接,焊缝深宽比能达到10:1,单道焊透20mm的钢板不是梦。
我最早接触复合焊是在船厂,焊甲板的加强筋角焊缝。原来用埋弧焊,焊一道要翻一次面,效率低得让人想骂人。改成激光-MAG复合后,一次焊成,变形量减少了70%,打磨工都闲得嗑瓜子了。不过这个系统贵得离谱,激光器、冷水机、保护镜、光束整形……整套下来够买两套自动化产线。而且车间环境得严格控温控湿,灰尘大了保护镜片秒脏,🛑熔深立马变浅。所以啊,不是大厂,根本玩不转。
问:激光焊和电子束焊,选哪个更好?
答:这问题被问过无数次。简单说,你要焊钛合金、高温合金,要求绝对无氧化,真空度一抽到底,那就电子束焊,焊透60mm跟玩似的,核电和航空发动机都用它。但缺点也很明显——得抽真空,节拍慢。激光焊呢,大气环境下就能干,柔性好,加个机器人能焊三维曲线。💡但激光对反射率敏感,焊铝铜时吸光率低,得表面处理。所以别听销售忽悠,没有最好,只有最合适。我经常跟徒弟说,做工艺的要会算账——算能耗、算维护、算良率,光比焊缝好看有个屁用。
回到现场:机器人焊接的坑与路
现在一提焊接,总有人扯智能制造。没错,焊接机器人是趋势,但你以为买台六轴臂,装上焊枪就行?天真了!
前年我给一家汽车零配件厂做产线升级,他们要求用机器人弧焊焊差速器壳体。结果呢,焊缝跑偏,咬边严重。一查,工装重复定位精度不够,焊缝间隙稍微一变,机器人还是按预设轨迹走,根本不会自适应。后来加了激光视觉跟踪系统,总算稳住了。所以说,机器人焊接的命门是传感和控制,传感器跟不上,机器人就是个瞎子。
还有一个坑是保护气体。纯CO2便宜,但飞溅大,焊后清渣要人命;混合气(80%Ar+20%CO2)飞溅小,但成本高。我现在的策略是,薄板用混合气一次成型,厚板多道焊用CO2,然后人工打磨——没办法,小厂就得抠成本,对吧。
至于焊丝,实芯焊丝通用,药芯焊丝能提高效率,但焊后得清渣。有一次我用金属粉芯焊丝焊Q460高强钢,冲击韧性出奇地好,只是价格是实芯的两倍。所以,到底用哪种,得看要求。做焊接,就是个不断妥协的活儿,既要质量,又要成本,还要交期,工程师就是走钢丝的。

最后说个心得:搞焊接工艺,千万别迷信理论。很多书上说预热温度要150℃,实际你试试,200℃都未必够,得看板材厚度、拘束度。我经常是先用废料做十字接头抗裂试验,合适了才上产品。经验这东西,书本给不了你,都是烫出来的,崩出来的。所以啊,焊接工艺,真是一门手艺活,带着焊疤的手艺。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:聊透焊接工艺:为什么搅拌摩擦焊让我又爱又恨? https://www.dachanpin.com/a/tg/66531.html


