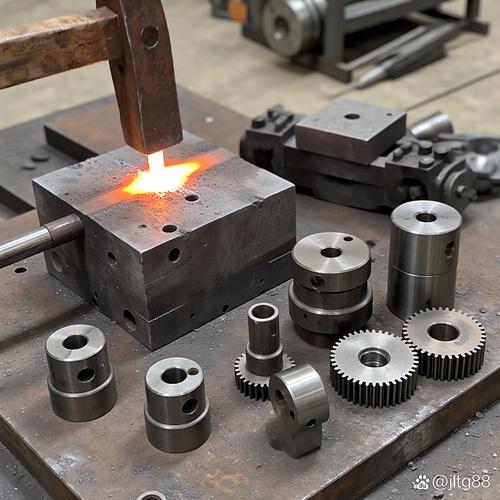
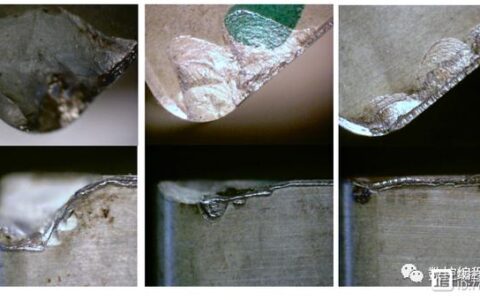
干冲压二十多年,我愣是栽过跟头。说出去丢人,但就是事实。那批货,材料明明一样,模具参数也没动,偏偏开裂率飙到15%!车间主任脸都绿了……直到我把润滑油的供应商叫来骂了一顿,才发现——他们换了配方没通知我。你看,冲压工艺就这么邪门,一个变量失控,全场都跟你急。
很多同行觉得“冲压嘛,不就是铁皮一压”,大错特错。 扯淡的。你去问问精冲厂的老师傅,0.01毫米的毛刺能让整个总成装配线停摆。我这辈子最怕听见“简单”俩字,因为简单的背后全是魔鬼细节。
模具调试:那个让我通宵骂娘的玩意儿
昨天还有个小伙子问我,模具间隙到底怎么算。我直接甩给他一句话:先看材质,再看厚度,最后看冲裁断面。单边间隙取板厚的5%?那是书本理想值。实际呢?不锈钢304和DC01能一样吗?不锈钢黏,间隙得放大到8%甚至10%,否则冲头磨损快到你想哭。我试过,连续冲压5000次,冲头崩刃,崩得那叫一个干脆——咔嚓一声,利润全没了。
但间隙也不是越大越好。大了,毛刺翻起来跟刺猬似的。所以调试模具,我习惯用“透光法”——手电筒照一照,看凸凹模刃口光线是不是均匀一条缝。没经验的拿塞尺量半天,还不如老手眼睛一扫。❗不过话说回来,现在激光对中仪也便宜了,能精准到μ级,该花的钱别省。
拉延筋:有人当它是玄学

聊到汽车覆盖件,拉延筋的设计绝对是个坑。设计手册给的是标准半圆筋、矩形筋,但实际呢?你原料批次一变,材料n值r值差一点,那个起皱和开裂就交替出现——按下一个葫芦,起来一个瓢。我去年调一个翼子板模具,拉延筋高度从4mm磨到3.2mm,再补焊到3.8mm,来回折腾了三天。最后发现是压边力不均,顶杆高度差了两丝。呵,两丝!但就是这个微小差异,让板料流动速度在拉延筋里完全走样。
所以现在我对新人说:拉延筋不是用来“挡”材料的,是“导”材料的。 你得把它想成高速公路收费站,流速要稳,分布要匀。出现冲击线、滑移线?多半是拉延筋圆角太小或者布局不合理。💡我的笨办法——先在模拟软件里设变参数跑个一晚上,然后上机试模再微调,别指望一次搞定。指望一次搞定的是神仙。
问:为什么同样的模具,冲压出来的零件有时会多出莫名其妙的划痕?
答:80%是因为模具内的废料屑没清干净。冲裁时掉下来的小铁片卡在凹模表面,下一次冲压就像砂纸一样在零件上划。这玩意专业叫“二次剪切”或“切屑划伤”。解决办法?强制气吹加大吸尘,或者凹模表面镀个类金刚石涂层,硬了自然不易粘屑。还有,如果冲压油太稠,废料反跳,也会划伤。所以别小看润滑。
精冲:终于说到我喜欢的东西了
精冲工艺,我迷了十年。普通冲裁的断裂面占断面三分之一,粗糙得像狗啃的;精冲呢?全光亮带,粗糙度Ra能到0.8μm以下。靠的是三向压应力,靠的是V形齿圈压边。但你知道精冲最怕什么?怕油。 哈哈,不是润滑不足,是油品黏度不对。精冲间隙极小,单边只有0.01-0.02mm,油膜厚了直接影响冲裁面平整度。我试过用菜籽油替代专用精冲油——因为客户要“绿色制造”——结果光亮带出现鱼鳞纹,报废一批。教训惨痛。

现在很多人搞精冲+冷锻复合工艺,我也在摸索。把板料局部打厚,再精冲冲孔,出来的件强度提升一大截,省了后续焊接。不过模具寿命是个坎,冷锻那一下冲头压力高达1800MPa以上,材质得用粉末高速钢,热处理再深冷。成本高?是高,但轻量化趋势下,车企愿意买单。
问:小批量多品种的冲压生产怎么降成本?
答:快速换模系统(SMED)是肯定要做的,把内部作业转外部,争取换模时间压缩到十分钟以内。另外,可以尝试聚氨酯模或者锌基合金模,制作周期短,成本是钢模的几分之一,适合几百到几千件的小单。当然,如果精度要求高,那还是得上钢模。还有一招,用激光切割落料代替落料模,省模具费,只是效率低一些。综合算账,自己心里要有把尺子。
智能化?别被忽悠瘸了

现在供应商一开口就是“智慧冲压车间”、“数字孪生”。我承认,有用。在线监测冲压力曲线,实时判断模具磨损,避免批量报废,这个确实好。但我们厂花百万上了一套所谓的AI缺陷检测,结果呢?强反光下误判率30%,最后还是靠目视。所以我现在的原则:传感器数据必须能直接指导工艺参数调整,否则就是摆设。 比如滑块行程速度谱、拉深筋高度自适应调节,这些才是硬菜。
不过话说回来,模拟分析我大力推荐。AutoForm、DynaForm这些软件,把起皱、破裂预测得八九不离十,减少试模次数。以前没这个,全靠大师傅经验“敲打”,现在可以先用数字样机探路。但千万别完全信软件,边界条件一设偏,结果就是垃圾。所以啊,老手艺和新技术,两手都得硬。
写到最后,想起刚入行时师傅说的:冲压这行,耳朵要听冲床节拍的韵律,眼睛要看废料滑落的姿态,鼻子闻润滑油的焦糊味——这些是机器永远替代不了的。工艺可以迭代,感觉不能丢。 共勉吧各位。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:玩了一辈子铁,你还被冲压工艺这些坑绊倒? https://www.dachanpin.com/a/tg/66657.html