有次去一个小厂,质量经理愁眉苦脸地打开一张Excel表格,密密麻麻的数字,问我:“老师,您看这个控制图怎么画?” 我瞄了一眼——数据来源都不清楚,混了一堆不同批次、不同产线、甚至不同工作日的记录。说实话,那一瞬间我脑子嗡嗡的。这不是手法的问题,是根本不知道怎么看待数据。
QC七大手法老生常谈,对吧?查检表、层别法、柏拉图、特性要因图、散布图、直方图、管制图。每一个拎出来都能讲半天。但真到了车间,最常见的场景是什么?一把抓来一堆数字,往Minitab里一塞,点个按钮,出来张图,然后一群人围着看,假装看懂了。我见过太多这种“PPT质量”了——图表漂亮,问题还在。

查检表不是只打勾,是防止你被现场骗了

先吐槽一下。很多人以为查检表就是列几个项,打勾完事。大错特错。好的查检表,设计时就要考虑层别。比如注塑车间,你想记录缺陷,只记“毛边”一个项吗?那接下来分析就是噩梦。你得把机台号、模腔号、材料批次、操作员……都放进去。这叫分层法的前置。不然事后想层别,数据根本拆不开。我去年辅导一个汽配件项目,查检表改了六版,车间班长差点摔本子——但后来一次模具故障,十分钟就定位到具体模腔,那个班长现在逢人就说“查检表真香”。
💡 这里有个常见坑:查检表项目贪多。生产线忙得要死,填表人烦了,随便画勾。所以设计时一定要跟一线工人讨论,哪些是必须记、且能准确记的。别坐办公室里拍脑袋。
柏拉图教你二八法则,但千万别教条
柏拉图(Pareto图)真是被玩坏了。经常看到报告里,柱状图加累积曲线,结论永远是“前三项占80%,因此重点改善”。——然后呢?有一回我翻看一个电子组装厂的柏拉图,“元件破损”排第一,占40%。改善措施是“加强供应商来料管控”。拖了三个月没动静。为什么?因为那个破损其实是自己产线的吸嘴偶尔压坏的,和供应商无关。柏拉图只能告诉你问题大小,不能告诉你原因。原因?请移步鱼骨图(特性要因图)。
问:工厂数据量太大,怎么确定柏拉图分层到什么程度?
答:先把缺陷按大类抓,比如“外观”、“尺寸”、“功能”。然后对占比最高的那类,再做下一层柏拉图。比如外观缺陷里再分出划伤、毛边、缩水。如果还太大,按产线或班次再切。这就是反复层别法的应用。缺点是什么?费时间。但你想快速抓重点,就别怕麻烦。我一般建议先拿最近两周的数据跑个粗柏拉图,锁定重点类别,再针对重点类别回溯查检表,看能不能拆到可行动的粒度。有时候发现拆不下去——那说明当初查检表设计有问题,得返工。这就很无奈,但也是常态。
问:QC七大手法里,新人最容易忽视哪一个?
答:散布图。我遇到过很多工程师,分析质量问题只知道因果图、控制图,完全想不起去看两个变量之间的关系。比如想知道烘烤温度和时间对水分含量的影响,画张散布图,可能一眼就瞧出规律。但前提是数据得成对、可对比。很多人不收集这种数据,因为一开始就没设计在查检表里。所以我说,QC七大手法是一套,要联合使用。层别法像是血液,贯穿所有手法。没层别,控制图画出来是一锅粥,直方图跑出来双峰甚至多峰,你还以为正常波动。

直方图和管制图,不是让你做出来好看的
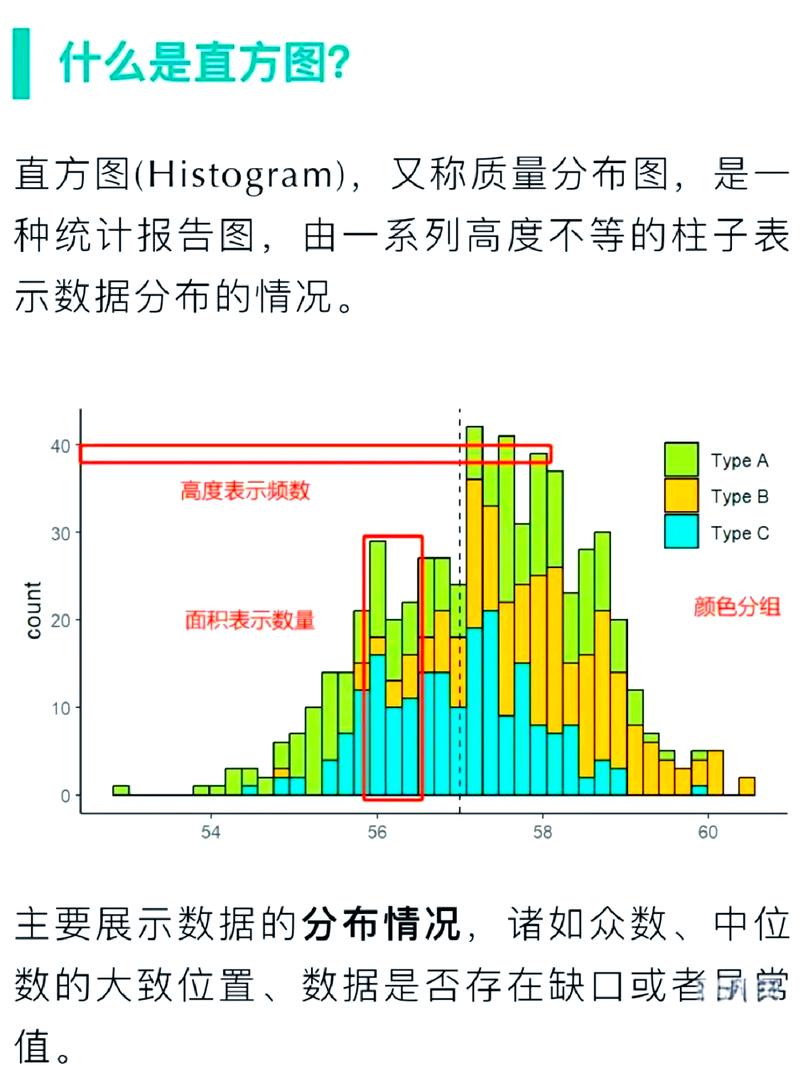
❗ 一句话:如果过程不稳定,直方图就是废纸。为什么?直方图默认数据来自稳定过程,能看到分布形状、跟规格比较。但如果过程有特殊原因捣乱,比如换班、换料、设备调整,直方图可能掩盖这些偏移。我做法是,先看管制图,确认过程受控了,再画直方图算Cpk。顺序反了,结论就荒谬。曾经有人拿给我看一张直方图,均值完美对中心,但公差范围外还有一小撮点,他就认为“问题不大”。结果一看管制图,连续上升趋势,第二天就要超限了。吓出一身冷汗。所以管制图是侦察兵,不是摆设。
散布图也一样,光看相关性经常不够。有一次,一家厂分析冷却时间与尺寸变形的关系,散布图显示弱正相关,以为找到方向。但把数据按机台一层别——好家伙,A机台是强正相关,B机台是负相关!合并看就弱了。这就是辛普森悖论在工厂的现实版。不层别,散布图骗你没商量。
👍 我的私人建议:新人玩QC七大手法,先从一张好用的查检表开始,真的。别一上来就练鱼骨图画得漂亮,那东西是团队头脑风暴的产物,不是一个人瞎画。而且鱼骨图完了要落地,你得用查检表去验证那些末端原因。循环一圈,又回来查检表。所以很多企业推QC,失败就失败在手法割裂——查检表随便画,柏拉图走形式,鱼骨图天马行空,控制图只给客户看。这不是做质量,这是做戏。
最后扯一句,如今MES系统、在线SPC软件很普及,很多人觉得这些手法过时了。大错。工具越智能,越需要你懂原理。不然系统报警了你还不知道干嘛,沦为数据的奴隶。QC七大手法是根基,把根基扎牢,再上自动化,才是真效率。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:质量控制(QC)七大手法:别急着画图,先看看你手上的数据是不是一坨浆糊 https://www.dachanpin.com/a/tg/66752.html