先讲个亲身经历。去年去一家汽车零部件厂做调研,他们的立体仓库用的是老式Wi-Fi 4,结果堆垛机一跑到货架深处,信号就掉链子。数据回传延迟动不动就上几百毫秒,调度系统像得了帕金森,看着都着急。
后来工程师苦笑着说:“换了5G,太贵;不换,产量上不去。”——这大概是很多工厂的真实写照。
但Wi-Fi 6/6E的出现,确实给了另一个选项。而且这个选项的性价比,很可能超出你的预期。
Wi-Fi 6/6E到底改了啥?
简单说,Wi-Fi 6(802.11ax)不是简单的“更快”,而是更聪明。它把OFDMA、MU-MIMO、TWT这些技术塞进去了。举个例子,OFDMA允许一个信道同时给多个设备传数据,就像高速公路上把车道划成多条窄道,小货车也可以并排跑。这对工业现场那种“大量小包、周期性数据”的场景简直是量身定做。

再说Wi-Fi 6E,多了6GHz频段,等于给“工业无线”开了一条专属快速路。那条路上没有老设备和微波炉跟你抢,延迟能低到几个毫秒。
不过话说回来,6GHz频段在国内还没放开,所以现在的工业项目主要还是靠Wi-Fi 6的本事。但就算只是Wi-Fi 6,在抗干扰和低延迟上,也足以让老Wi-Fi 4/5汗颜。
工业场景里的Wi-Fi 6/6E,不是换个AP那么简单

很多人觉得,把路由器换成支持Wi-Fi 6的不就行了?太天真。工业环境有几道坎:漫游、冗余、安全、实时性。Wi-Fi 6和6E提供了技术底子,但要让AGV不“丢线”,让机械臂动作不“卡顿”,还需要在网络架构上做文章。
比如,快速漫游协议(802.11r)配合Wi-Fi 6的预调度机制,可以让AGV在AP之间切换时保持毫秒级中断。再比如,用专用频谱和分区设计,避免车间里叉车、焊机、天车之间的互相干扰。
这里有个很实际的问答:
问:Wi-Fi 6和5G在工业场景里到底怎么选?
答:看需求。如果工厂有确定的覆盖范围、需要高带宽低延迟、而且不想被运营商按月收流量费,Wi-Fi 6是更经济的选择;如果是要跨园区、广覆盖、超低时延的uRLLC,那5G更合适。但在同一个厂房内,Wi-Fi 6的时延做到10ms以下没什么问题,配合私有化部署,性价比很突出。
那些马上能落地的应用
第一,移动机器人和AGV。这是最典型的场景。Wi-Fi 6的OFDMA降低了时延,MU-MIMO让多个车同时通信而不塞车。我见过一个3C制造厂,升级Wi-Fi 6后,20台AGV同时调度,掉线率几乎清零。
第二,无线化产线改造。很多旧产线要加传感器,拉线不现实。Wi-Fi 6的低功耗特性(TWT)可以让电池供电的传感器跑一两年不用换电池。而且一个AP能挂几百个设备,比原来用网关转来转去省事多了。
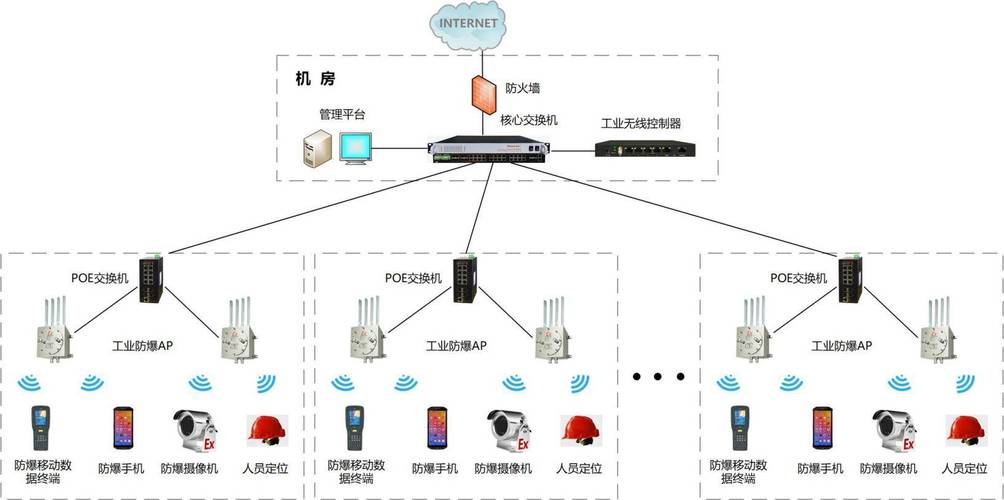
第三,AR辅助运维和远程指导。老师傅戴着AR眼镜看到设备内部结构,旁边新手指挥操作。这需要大带宽和低延迟,Wi-Fi 6E如果将来可用,那就更爽了。
不过话说回来,别以为Wi-Fi 6/6E是万能药。部署前,你最好做一次现场频谱侦查,看看有没有雷达、军用设备或者隔壁工厂的干扰。不然后期调试会让你怀疑人生。
还有安全。无线比有线更容易被窥探,至少要上WPA3-Enterprise,最好用独立核心网或者VLAN隔离。车间里的每个执行器都是潜在的攻击面,别为了省事不设防。
再分享一个问得特别多的问题:
问:现有老设备只支持Wi-Fi 4/5,只换Wi-Fi 6的AP有用吗?
答:有用,但打折。老的客户端接入新的AP,只能按旧协议跑,享受到的主要是更强的信号和更好的QoS。要想完全发挥MU-MIMO和OFDMA的优势,客户端设备也得换。所以建议先买几个Wi-Fi 6的工业网关,把关键设备优先升级,分步走。
部署Wi-Fi 6/6E,别踩这几个坑
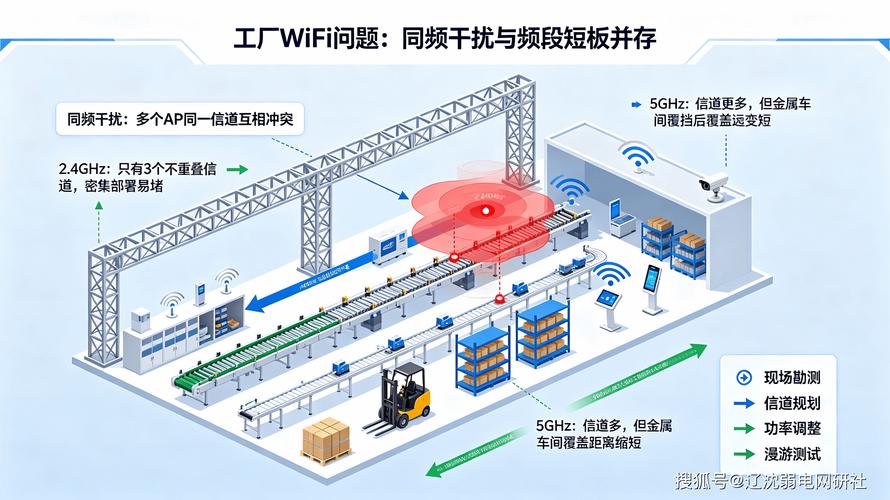
首先,重视射频规划。车间里有金属货架、钢板,信号反射很严重。不能拿家用AP随便放,要用专业工业AP,支持高并发,并做蜂窝式部署。
其次,别忘了时间同步。工业现场很多应用需要精确时间同步(IEEE 1588 PTP)。Wi-Fi 6的某些实现可以支持高精度时间测量(FTM),这能帮设备定位和时间戳对齐,但需要你确认AP和终端都支持。
最后,留好冗余。设备升级过程中,新旧网络要能并行跑一阵。别一次性全切,出问题了哭都没地方哭。
说到底,Wi-Fi 6/6E不是银弹,但在工厂无线化这条路上,它确实是最接地气、最容易落地的那块“砖”。至少,我已经把好几家客户的产线从“无线恐惧”拉回到“无线真香”了。
对了,如果你所在的行业有强振动或者高低温,记得选加固型的AP,比如IP67外壳那种,这钱不能省。
不知道你现在正在为车间哪段线路头疼?不妨从一个小区域试点开始,亲自感受一下Wi-Fi 6带来的改变——比想象中要猛得多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业无线通信(Wi-Fi 6/6E)真的能扛起工厂“无线化”的大旗吗? https://www.dachanpin.com/a/tg/67012.html