干焊接这行十几年,最烦听到的就是“多练练就好了”。火花四溅的背后面是一整套物理和冶金逻辑——电流、电压、干伸长、保护气体流量,哪个不是牵一发动全身?先说结论:MIG焊(熔化极惰性气体保护焊)的八成缺陷,根源都在参数匹配和操作习惯上。剩下的两成……嗯,是玄学,但玄学也能用数据破。
先喷一个常见误区:电压和电流不是越大越好
很多人以为把电流调大就能加快速度。拉倒吧——熔深是上去了,但焊缝成形像一条死蚯蚓,又粗又扁。电压决定电弧长度和熔宽,电流决定熔深和熔敷率。两者必须匹配,否则就是一团糟。给你个参照:1.2mm的实芯焊丝,在80%Ar+20%CO₂保护气下,电流200A时电压得压到24V左右。你调到28V试试?飞溅大到怀疑人生。
💡 调参数有个笨办法:先定电流,然后慢慢加电压,听声音。电弧发出类似“滋滋”的连续声,像油锅炸东西,就差不多了。如果爆裂声频繁,电压高了;如果声音沉闷像闷雷,电压低了。这招是老师傅传的,比看仪表快。
问:为什么我焊出来的焊缝表面有密集的小气孔?明明气体流量开到20L/min了。
答:首先是检查气路——气管漏气?喷嘴堵塞?气瓶压力低于1MPa就别用了。其次,气体流量过大反而会形成紊流,把空气卷进熔池。12~15L/min足够,除非在有风的环境,那得用挡风板。另外,焊枪倾角太大或干伸长超过20mm,也会吸入空气。别只盯着流量表。
说实话,气孔问题里,有一半以上其实是操作姿势造成的。我见过一个技校刚毕业的小伙子,焊枪握得跟端狙击枪似的,手指紧张到发白,结果干伸长忽长忽短,气孔跟蜂窝一样密集。放松,手腕搭在工件上,移动要匀速——这玩意儿真的需要肌肉记忆。
熔池控制:一个被低估的细节
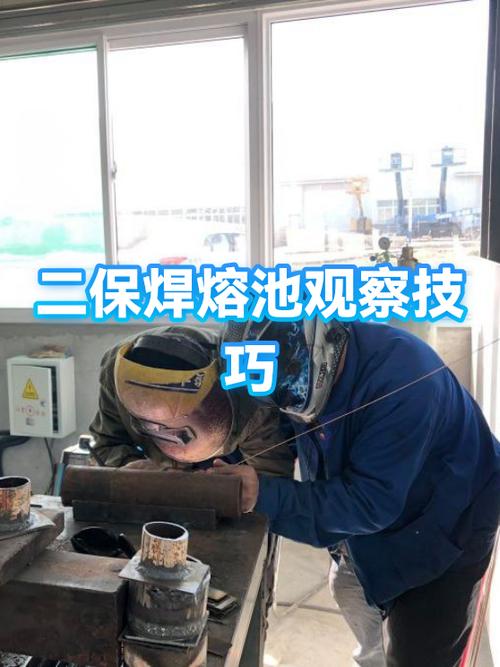
你以为熔池是电弧底下那一坨亮闪闪的液体?不对。真正的熔池是那些在电弧后方缓慢冷却的金属。高手和菜鸟的差别,就在于能不能准确判断熔池的凝固状态。焊一道横角焊缝,关键是要看着熔池的“前缘”——就是电弧正下方的液态金属边缘——保持它始终是一个平滑的椭圆形。如果前缘变成尖楔形,熔深不足;如果变成宽圆形,焊道就塌了。
再聊聊背面成型。单面焊双面成型,多少人的噩梦。秘诀在于装配间隙和钝边。间隙2.5mm,钝边1mm左右,打底焊用“击穿法”:看到熔池前缘出现一个直径约3mm的亮孔,迅速向前移动。注意,那个亮孔就是穿透的标志。没了它,背面肯定焊不透。有经验的焊工甚至能通过观察背面电弧光的颜色来判断熔合情况——白光发呆说明温度太高,橘红色刚好。
这里插一下机器人焊接的场景。自动化确实省力,但程序里的参数都是死的,一旦工件公差波动,照样出裂纹。所以说,别迷信“自动化=高质量”,底层逻辑还是人对焊接工艺的理解。机器只是把人工的稳定发挥复制到每一条焊缝上。
变形控制:物理定律你躲不开

焊接必然有变形,这是热胀冷缩的物理铁律。你唯一能做的,是让变形出现在预期的地方。对称焊、跳焊、反变形法——这些老生常谈,我就不啰嗦了。实际上,最简单有效的方法是刚性固定:用压板把工件死死压在平台上。但注意,固定太牢反而会增大残余应力,甚至导致裂纹。所以,设计工装时要有意识地允许工件在某个方向自由收缩。
反变形法的数值,别迷信经验值。同样的板厚,不同的材质、坡口形式,反变形量能差一倍。我们用过8mm的Q235钢板,V形坡口60度,焊接角变形量大概在2.5度左右。如果你焊的是不锈钢,那得加量,因为奥氏体不锈钢的热膨胀系数比碳钢高50%。
问:薄板焊接特别容易焊穿,有什么技巧?
答:薄板焊接的核心是“快”和“轻”。电流调小,焊接速度提到极致——手工焊有时候得用“跳焊”的姿势,每段焊缝不超过100mm,然后换个位置焊,让热量分散。另外,保护气体可以用直流反接,产生阴极雾化作用,能略微增加熔池的稳定性。如果还不行,就在背面加铜垫板。铜的导热性好,能迅速带走热量,防止熔池下塌。
说到不锈钢,MIG焊不锈钢有个坑:送丝要选用不锈钢专用送丝轮,不然容易刮伤焊丝表面,导致送丝不稳。还有,焊缝发黑、发蓝的问题,往往是保护气体流量不够或者喷嘴离工件太远。别心疼气,多费点气比返工便宜多了。
参数调优的硬核工具:示波器
别惊讶,现在高端焊机自带波形控制,你调的不是电流电压的绝对值,而是脉冲波形。比如,脉冲MIG焊的“一脉一 droplet”怎么确定?看电流波形的峰值时间和基值时间。峰值电流过大,熔滴过渡不稳定;基值电流太小,电弧容易熄灭。用示波器抓一下电弧电压和电流波形,比凭感觉靠谱一万倍。
我们车间做汽车底盘件,要求焊缝的冲击韧性大于47J@-40℃。光是调参数就调了一周。最后还是靠示波器分析,发现热输入过大导致晶粒粗化。把电流从260A降到220A,增加焊道层数,终于达标。这事儿对我触动很大——焊接工艺不是“调个旋钮”那么简单,而是关乎材料的微观组织演变。你以为在焊金属,其实是在做热处理。
💡 如果你用的是数字焊机,还是建议把《焊接工艺评定记录》里的参数作为基准,然后针对具体工况微调。微调的范围不要超过±10%,一旦超过,说明你的初始选择就有问题。

最后聊聊环境保护。焊接产生的烟尘是明确的致癌物,别拿“老师傅不戴口罩也没事”来安慰自己。现在车间里强制要求抽风除尘,焊接烟尘净化器是标配。还有,镍、铬等重金属粉尘会在体内富集,等出问题时后悔就来不及了。所以,该戴的防尘口罩、该开的除尘设备,一样都别省。

写这些的时候,我想起自己刚入行时烧穿的第一块板,那个狼狈劲儿。焊接工艺这门手艺,没有捷径,但绝对有方法。把基本原理吃透,然后疯狂地实践、记录、总结。下次遇到飞溅、气孔、未熔合,别急着骂焊工或骂焊机,先冷静下来,分析参数和操作。你会发现,大部分问题都是纸老虎。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺实战指南:MIG焊的常见缺陷与参数调优 https://www.dachanpin.com/a/tg/67075.html