干这行十几年了,说实话,我最早听到“快速成型”这个词,第一反应就是“3D打印”换个说法而已。后来被现实狠狠打脸——这玩意儿,根本没那么简单。快速成型不只是让你快速打出一个样品看看样子,它是一个方法论,贯穿在从概念设计到实际生产的整个链条里。今天,咱们就把它剥开看。
快速成型,到底“快”在哪
快速成型,也叫增材制造,本质上是通过逐层堆积材料来构造实体。与传统切削加工那种“减材”的思路完全相反。减材是从一块材料上抠掉不需要的部分,增材则是没有浪费——你要什么形状,就直接长出来。听起来很美,对吧?但它也有自己的脾气。
快在哪?不仅仅是速度快。真正的快,在于跳过模具。没有模具,意味着设计和验证的周期被压缩到极致。以前开一套模具要等一两个月,现在可能一个下午就能拿到手板,哪怕要改,改数据重新打就是了。这在消费电子、医疗、汽车行业都是核弹级别的改变。说实话,我刚接触时也觉得这玩意儿有点玄乎。但它就是在你眼皮底下,从一堆粉末或者液态树脂里,把东西“长”出来。
这里有一个常见的认知误区需要纠正:快速成型并非指单一技术,而是涵盖多种工艺的统称。每种工艺都有它的应用场景和局限性。
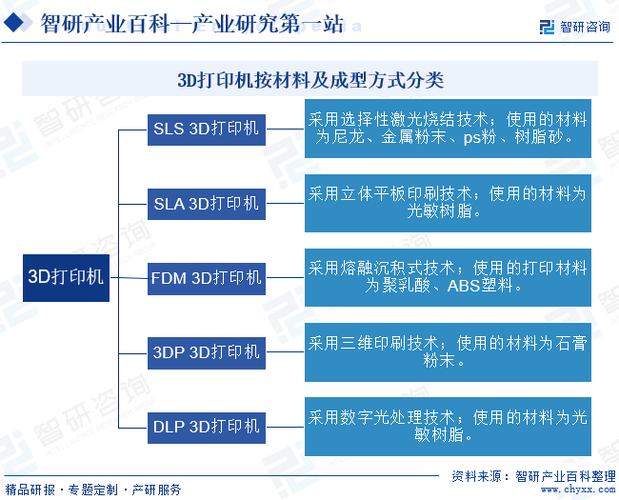
比如我们常见的 FDM(熔融沉积成型),就是把塑料丝加热熔化,一层一层挤出来的。便宜、皮实,但表面粗糙,精度一般。再比如光固化 SLA,用紫外线固化液态树脂,表面质量好,精度高,但材料和设备都比较贵,而且需要后处理。还有粉末类的 SLS、SLM,用激光烧结或者熔化金属粉末,能做最终功能件,但设备昂贵,操作要求也高。其实,根据 ISO/ASTM 标准,增材制造分成了七大工艺类别,这里没法一一展开,但掌握常用的几种就足够应付大多数场合了。
❗主流工艺,究竟该怎么选

上面那张图很直观吧?但关键问题不是“哪个技术先进”,而是“哪个适合我的任务”。
如果你只做外观验证件,图个快,FDM 就挺好。如果你的装配精度要求高,需要做深入配合测试,那就得上 SLA 或者 PolyJet 类高精度光固化设备。如果是金属件,且要承受载荷,那么 3D 打印金属件,比如 SLM 或 DMLS,可能是唯一解,但成本也高得吓人——不是每家公司都能接受一个几十克的零件烧掉几千块。所以预算和性能之间总要找个平衡点。
我见过太多工程师一上来就问“哪种快速成型技术最好”,这种问法本身就有问题。没什么最好的,只有最合适的。你得先想清楚需求:是看外观?测装配?还是直接上机跑功能?想清楚这些,工艺选择自然就清晰了。
问:快速成型的零件能直接当最终产品用吗?
答:这要看工艺和材料。金属打印(如 SLM)的零件,内部致密度高,机械性能可以达到甚至超过锻件水平,所以能用在一些要求不苛刻的地方做最终产品。但塑料件,比如 FDM 的层纹薄弱方向还是有风险,通常还是用于原型验证。如果你要把塑件推向功能应用,建议后期做表面处理或考虑注塑工艺。一句话:能,但要具体分析,别一拍脑门就上。
从打样到量产,快速成型正在替代传统工艺的更多环节
很多人对快速成型的理解还停留在“做一个手板给老板看”的阶段。这种想法已经过时了。现在,尤其在小批量、个性化定制领域,快速成型直接作为生产工具已经不足为奇。例如,航空发动机的某些复杂燃油喷嘴,用传统方式要焊接多个零件,而用金属 3D 打印可以一体成型,重量减轻,性能反而提升。拿医疗来说,定制的牙科种植体、与骨骼精确匹配的假体,都是直接打印出来的最终植入物。
还有一个趋势是打印模具的嵌件。比如随形冷却水道模具,传统 CNC 加工很难做出复杂的弯曲水道,但利用金属打印却能轻松实现。这直接缩短了注塑成型的冷却时间,生产效率提高了不少,模温均匀性也更好。这算是快速成型与传统制造结合的一个绝佳案例。
当一样东西变得越来越万能,我们也容易走向另一个误区——什么都想用打印。但工业化不是看热闹,是算成本、算良率、算寿命的。
问:我们想用快速成型做小批量生产,成本怎么控制?
答:控制成本的要点有三:一是选对工艺,如果精度要求不高,可以考虑高速烧结之类的技术,速度比激光烧结快;二是优化零件结构,尽量减少支撑材料,甚至采用拓扑优化来减轻重量;三是批量处理。很多打印机可以一炉打好多件,合理安排订单能摊薄单位成本。千万别拿一个零件几十克的报价和注塑去比,没有意义,快速成型胜在免模具的固定投入。
💡经验之谈:那些年我们踩过的坑
说多了都是泪。我刚入行时,有一个项目,客户急着要一个样品,我们用 SLA 打了一个很漂亮的样件,表面光滑得反光。结果装配时发现螺丝孔位置偏差了 0.2mm,原因是我们忽略了树脂材料的收缩和翘曲变形。后期才不得不加厚加强筋,重打才过关。这告诉大家一个道理:快速成型不是“点一下打印就完事”。
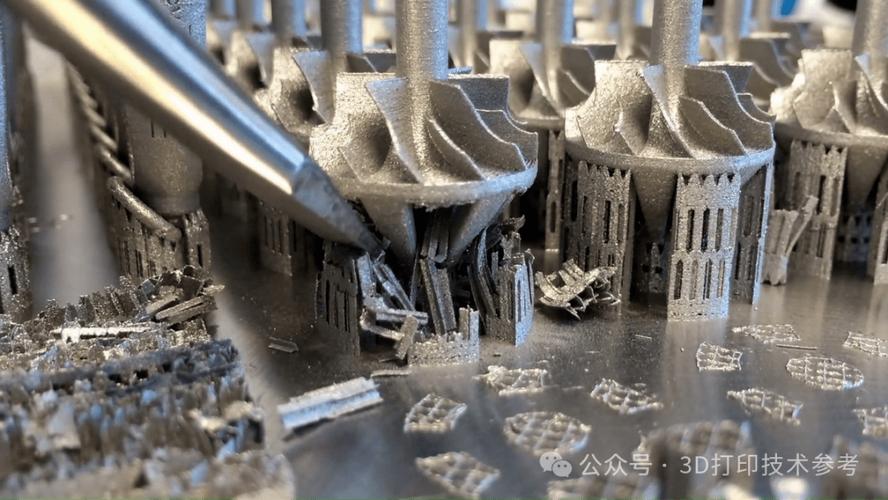
还有一次,做金属打印,因为模型里有个小孔,直径小于临界值,粉末没有完全烧结,堵住了。后来用喷砂和机加工补救才勉强可用。如果你仔细看过金属打印的过程,会发现支撑的去除也是个麻烦事,尤其是内部悬垂结构。你甚至需要专门为后处理预留操作空间。
所以呢,经验就是——别把快速成型当黑箱。你还是要懂材料,懂工艺约束,懂结构设计。这些技能一个都不能少。快速成型降低了制造的门槛,但不代表它可以取代工程师的脑力劳动。
现在,再回头看看“快速成型”这四个字。它确实是一种理念的升级:以更短的周期、更低的成本、更大的自由度去实现产品。但这背后,是需要积累和试错的。作为工程师,最应该做的,就是别对它头顶上的光环迷信,也别把它踩在脚下,而是把它当作一个趁手的工具。
最后送大家一句话:快速成型,不是终点,而是我们手里多了一块拼图。用好它,你的产品迭代速度就能跑赢市场。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型真相:说好的打样,怎么变成了量产利器? https://www.dachanpin.com/a/tg/67118.html