干了快二十年生产制造,见过太多工厂把好牌打烂。花几十万上了ERP,核心模块物料需求计划(MRP),最后愣是变成了自动算库存的Excel高级版。
太可惜了。
我见过最离谱的例子,东莞一家做汽配的工厂,跑了三年MRP,从来没人核对过BOM。某个产品的BOM,把轮胎的数量写成了40个,不是4个。每次跑出来的缺料都多出来十倍,采购还一直以为是安全库存设置的问题,直到盘仓的时候发现仓库堆了三百多条多余轮胎,才揪出问题。
问:我们工厂天天跑MRP,每次跑出来的缺料数都和实际对不上,到底是哪里出问题?
答:百分之八十出在基础数据,不是MRP算法不行。你回去查三个地方:第一,BOM有没有漏项、错层,比如装配一个电机,少了一颗固定螺丝的BOM项,跑十次都缺不出来;第二,现有库存的实盘数,线边仓、来料待检区、退货返工的料,有没有录入系统?很多工厂只算成品仓的数,漏掉一大块;第三,交期,供应商的实际交期你是不是还是一年前录入的那个数字?原材料交期从7天变15天了你不更新,跑出来的需求时间肯定错。
还有一个最常见的坑,销售订单改来改去,系统里的独立需求半天不更新。今天插了急单,三天后才录进系统,MRP当然跑不出正确结果。
早年MRP诞生的时候,服务的都是大规模量产的汽车、家电行业,那时候订单稳定、BOM固定,跑一次MRP能用半个月。现在不一样了,九成的离散制造都是多品种小批量,订单变更快,BOM天天改,原来那套半天跑一次的玩法还能用吗?
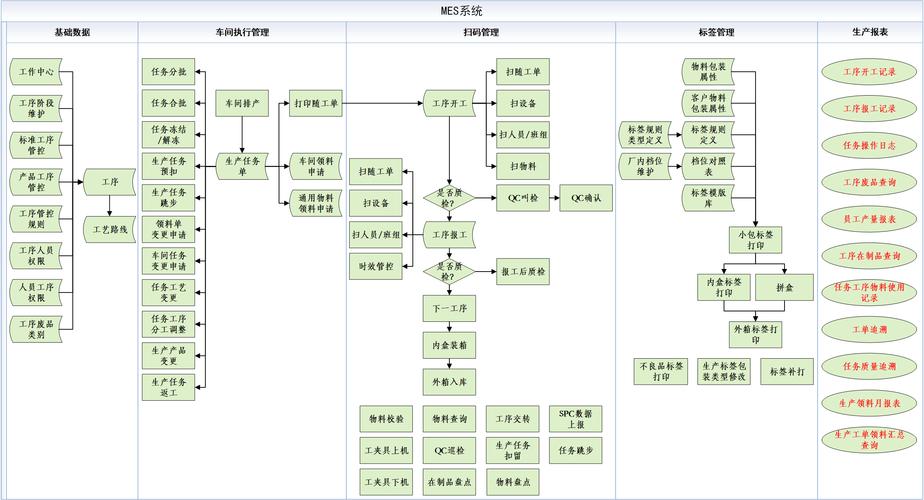
说实话,完全能用,只要你做对对接。现在很多工厂已经把MES和物料需求计划(MRP)做了实时打通,线边仓每消耗一颗料,库存数据实时回传给MRP,订单变更一旦确认,立马更新独立需求,不用等到一天结束再统一跑。动态刷新的MRP,哪怕是十台八台的定制单,也能跑出准确结果。
问:我们是做非标定制设备的,单台产品BOM都不一样,用物料需求计划(MRP)还有价值吗?
答:太有价值了,反而比大规模量产更需要。非标设备原来都是靠老采购凭经验估料,经常多买几十万的型材放着生锈,要么缺料耽误交货。你可以把常用的标准件、通用原材料维护好共享BOM,每台定制设备的专属件临时加进去,跑一次MRP,直接出来什么时候该买什么、买多少,比老经验准太多。我接触过的一家杭州非标厂,这么改完,原材料占用资金直接降了27%,实打实的利润。
现在还有不少工厂把MRP和供应商门户打通,跑出来的需求直接同步给供应商,供应商提前备料,不用你天天打电话催交期,效率提了不止一点。
✅ 别等完美数据再上线
很多工厂说我们基础数据差,先整理半年数据再跑MRP。真没必要。先跑起来,错一次改一个问题,错一个BOM改一个BOM,三个月下来基础数据就准得差不多了,边用边调比坐着整理强一万倍。
✅ 固定跑MRP的节奏
别有事没事随手跑。就定好规则,每天晚上所有订单、库存变更都录入完成后,统一跑一次,所有人都用这一版结果,别今天跑一版明天跑一版,采购都不知道该信哪个。
✅ 给短期需求上锁
未来一周内已经确认的MRP需求,别随便改。要插单改单必须走审批,确认影响之后再动。我见过有家工厂,老板说改单就改单,MRP一天改八回,采购刚下完单你又取消,最后所有人都不信系统,又回去手算,几十万的系统直接扔那落灰,亏不亏?
不过话说回来,物料需求计划(MRP)也不是万能的。它解决的是“算对需求”的问题,解决不了供应商故意拖交期、生产车间乱跳单的问题,别把所有锅都甩给MRP。
很多工厂现在天天喊数字化转型,一上来就要上APS、就要搞无人工厂,其实先把你现有的MRP跑准,就能降十几个点的原材料库存,这才是投入产出比最高的数字化改造。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:物料需求计划(MRP):别再把它当库存报表工具瞎用了 https://www.dachanpin.com/a/tg/70100.html