人机界面(HMI)实战指南:选型、设计、落地,一个老工程师的踩坑实录

人机界面(HMI)实战指南:选型、设计、落地,一个老工程师的踩坑实录 说实话,干了大半辈子自动化,最让我头疼的不是PLC,不是伺服,反而是那个天天对着的HMI。外人觉得不就是一块屏幕吗?可真要选型、做画面、调试,里面的门道多了去了。今天不扯玄乎的,就聊聊这些年我在人机界面上栽的跟头,和总结出来的一点东西。
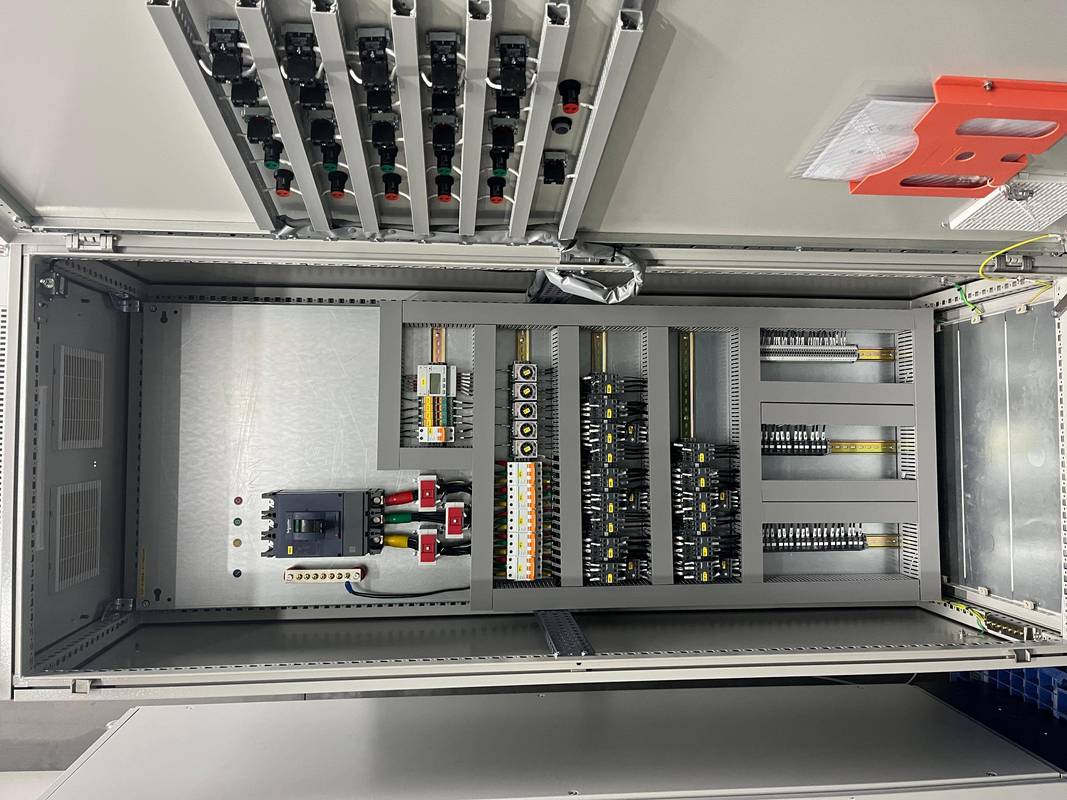
工业HMI触摸屏在电控柜中的安装实景
工业HMI触摸屏在电控柜中的安装实景

一、HMI的核心参数,别只盯着屏幕大小

一、HMI的核心参数,别只盯着屏幕大小
一、HMI的核心参数,别只盯着屏幕大小
很多采购上来就问“几寸屏?”……好像屏幕越大越高级。但实际用起来,处理器性能才是关键。有一次项目上用了某品牌廉价屏,画面复杂点就卡得不行,切换页面能等三秒。操作员急得直拍屏。那叫一个糟心。 我建议,选HMI先看这几个硬指标: – CPU性能:至少ARM Cortex-A8以上,不然动画和报警吃不消。 – 内存/存储:画面多、配方多,存储不够就尴尬了。 – 接口:以太网、串口、USB,要算清楚需要接哪些设备。 – 防护等级:现场有油污、水汽,IP65打底,不然维修够你喝一壶。 – 通信协议:支持Modbus、Profinet、EtherNet/IP……别到时候发现不支持现有设备。 说实话,这些参数网上都能查到,但真正用起来,你才会知道哪些重要。像我们厂里粉尘大,IP65的根本顶不住,还得加个防尘罩。这都得提前考虑。

二、选型避坑指南:我踩过的三个雷

雷区一:忽视了运行环境温度。北方冬天车间没暖气,有些屏低温启动不了,直接黑屏。后来选了带加热功能的型号,才解决。 雷区二:通信端口数不够。当时只算了两个网口,结果一个连PLC,一个连MES,还想接个打印机,傻眼了。最后只能加交换机,但多了个设备就多了个故障点。 雷区三:忽视了扩展性。现场要加一堆传感器,指望通过HMI的IO模块接,结果那款屏根本不支持扩展模块。之后只能再买一块屏,两套系统来回切,费劲死了。 这些都是真事,提起来就懊恼。所以选型前,一定把未来三年的需求都列出来,宁可备而不用,别到时候抓瞎。
工业HMI人机界面硬件接口示意图
工业HMI人机界面硬件接口示意图

三、画面设计:别跟操作员对着干

做HMI画面,不是画好看了就行。有时候你觉得自己设计得挺好,操作员骂娘。为啥?因为你不懂他们的习惯。 我遇到过一件事。画面上的启动按钮,我按功能逻辑放在了右上角,结果操作员每次都要去找。后来老师傅说,我们习惯左手边是启动,右手边是急停,你倒好,全反了。改过来之后,效率立马上去了。 所以,画面设计要遵循几个原则: – 信息层级清晰:最常用的按钮放在触手可及的位置,不常用的收起来。 – 颜色别乱用:红的就是急停,绿的就是启动,黄色是报警,别玩什么赛博朋克。 – 报警要弹窗:别只在角落里闪个小红点,工人根本看不见。 – 字体要够大:现场戴手套,戳不中屏?别让工人骂娘。 我还见过有些工程师喜欢把整个工艺流程都画在一屏上,密密麻麻的。这不是给操作员看的,这是给领导参观用的。实际用起来,得分页、分步骤,一步一步引导操作。

四、工业4.0时代,HMI已经不是那块屏了

现在讲智能工厂,HMI也被赋予了新角色。以前它就是操作面板,现在它还是数据入口、云端网关。 比如我们工厂上了MES系统,HMI不仅要显示设备状态,还要把产量、不良率、设备OEE这些数据实时上传。这时候你就得考虑HMI的上位机通信能力,以及数据采集的完整性。有些老牌HMI虽然稳定,但这些功能却差得远。 再一个,远程监控。老板在外面,想看看车间状况,手机一掏,通过HMI的网页可视化功能就能远程监控。这倒挺方便,但安全问题也来了。你得做好用户权限管理,还有防火墙隔离。 所以说,选HMI,不能再只当它是一个屏幕,得把它当成一个小型工业计算机来对待。

五、QA:大家常问的几个问题

五、QA:大家常问的几个问题
五、QA:大家常问的几个问题
问:HMI选多大尺寸合适?分辨率是不是越高越好? 答:别一味求大。尺寸要跟上位机柜深度和操作距离匹配,一般12寸用于中等设备。分辨率高,字更清晰,但有时候高了,图标反而变小,误触几率也高。关键看你工艺复杂度。 问:HMI能代替PLC直接驱动设备吗? 答:HMI不是干这活的。它的核心是人机交互,逻辑控制还是得交给PLC。虽然有些HMI带脚本,但稳定性远不如PLC。别为了省几块钱PLC,让HMI去跑逻辑,那是拿生产开玩笑。 问:HMI该选嵌入式还是基于PC的? 答:项目预算有限,集中控制,嵌入式性价比高;要求高性能、复杂决策,PC方案更灵活。现场环境太差,就得工业级无风扇,别弄个一体机糊弄。 其实人机界面这块,学问不少。今天讲的都是血泪教训,希望能帮大家少走点弯路。最后说一句,HMI是人与机器对话的窗口,用心设计,操作员会用得舒服,设备也能发挥更大价值。别把它不当回事。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)实战指南:选型、设计、落地,一个老工程师的踩坑实录 https://www.dachanpin.com/a/tg/67187.html
赞 (0)
过程控制系统(PCS)真的只是PID整定吗?聊聊现场那些事
上一篇 2026-08-14 01:38:48
监督控制与数据采集(SCADA)在机械制造中的实战演进:从老式PLC到云端,我在车间里看到的变化
下一篇 2026-08-14 02:18:46

相关推荐

  • 短视频:重塑生活图景的数字浪潮

    指尖在屏幕上轻轻滑动,一段十几秒到几分钟的影像便跃入视野 —— 这是当下无数人日常的真实写照。短视频以其独特的传播形态,正悄然改变着人们获取信息、表达自我与社交互动的方式,成为数字时代里一股不可忽视的文化与经济力量。它不再只是简单的娱乐载体,更像是一条连接个体与世界、传统与现代、需求与供给的纽带,在不经意间重塑着社会生活的诸多维度。 从城市到乡村,从年轻人到…

    投稿 2025-09-10
  • 状态监测(CMS):别迷信“预测”,先搞懂振动频谱再说

    上个礼拜,客户工厂跳机了。不是小故障,整条产线瘫了8小时。损失?老板气得在会议室骂娘。原因?轴承抱轴。 但他们有在线监测啊!还花大价钱上的“智能CMS”。问题在哪儿?👉数据一大堆,没人真正看频谱。振动总值超限了才报警,那时候轴承早就晚期了。 说实话,这就是大多数工厂的现状——装了CMS就以为万事大吉。怎么可能? CMS不是魔法,是放大镜 状态监测系统,本质上…

    2026-06-19
  • 工业监理服务:大项目里不能省的隐形成本

    工业监理服务:大项目里不能省的隐形成本去年在苏南跑项目,碰到一个锂电老板拍大腿悔。两个亿投进去,设备安装完试压,主管道焊缝差了两毫米,直接炸了,返工花了三百多万,耽误三个月投产,错过一波订单行情。说早知道花几十万请个工业监理服务,根本不会出这破事。很多工业老板提起监理,第一反应都是地产项目才需要,我自己买设备找施工队,干嘛多花这份钱?这坑,我见过不下十个老板…

    投稿 2026-10-01
  • 电镀还在用老工艺?2024年这些坑你该知道了

    说实话,上周去一个五金件加工厂,看到他们还在用三十年前的镀锌槽——我差点背过气去。那气味,那镀层,那废水……行吧,国内制造业的参差,有时候真让人头疼。不过话说回来,电镀这行当,门槛说低不低,说高也不高,很多人觉得“不就是通个电镀层金属嘛”,结果搞出一堆麻点、起皮、氢脆,然后挠头。 电镀,本质是电化学沉积,但变数多到离谱。槽液温度差两度,电流密度飘一点,光亮剂…

    2026-06-17
  • 工业物联网(IIoT)预测性维护:为什么你厂里的老师傅不吭声了?

    我盯着屏幕上的振动波形图,突然就笑了。妈的,半年前那场官司要是能早点看到这张图,能省下多少扯皮的费用!——说这个可能有点突兀,但如果你也在制造业待过,就知道设备突然趴窝有多让人血压飙升。对吧? 说实话,我们厂以前维护设备全靠“老法师”——摸摸轴承温度、听听齿轮声音,准是准,但人总会退休。去年张师傅一走,产线故障率直接翻倍,老板脸色跟车间天花板一样灰。那时候我…

    2026-06-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息